PLC MÜHENDİSLİĞİ

Blog

Ev

Blog

  • WAGO 750 Serisi PLC Programlama: İlk Kez Kullananlar İçin Adım Adım Kılavuz
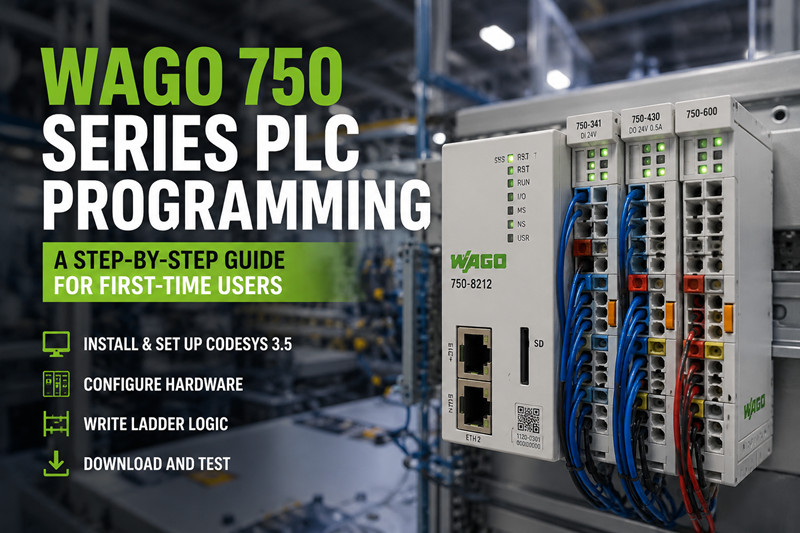
    WAGO 750 Serisi PLC Programlama: İlk Kez Kullananlar İçin Adım Adım Kılavuz Jul 13, 2026
    İhtiyacınız Olanlar Donanım· WAGO 750-8212 PFC200 kontrol ünitesi (çift Ethernet, 1 GHz Cortex-A8, 512 MB RAM)· WAGO 750-341 4 kanallı dijital giriş modülü (24 VDC sink/source)· WAGO 750-430 4 kanallı dijital çıkış modülü (24 VDC, kanal başına 0,5 A)· WAGO 750-600 uç modülü (zorunlu veri yolu sonlandırması — bu olmadan sistem çalışmaz)· 24 VDC güç kaynağı (UL uyumlu kurulumlar için Sınıf 2 güç kaynağı)· Ethernet kablosu, düz geçişli Cat5e· Windows PC (CODESYS Linux veya macOS'ta çalışmaz)Yazılım· CODESYS 3.5 SP19 veya üzeri (CODESYS Mağazasından veya WAGO web sitesinden indirin)· WAGOAddOn for CODESYS (tüm 750 serisi kontrol cihazları için cihaz açıklama dosyaları)· Ücretsiz bir CODESYS lisansı, başlangıç ​​programlaması için yeterlidir. Üretim ortamlarında ise çalışma zamanı lisansı gereklidir (özellik düzeyine bağlı olarak 150-350 ABD doları).Güç: 750-8212, 24 VDC (20,4–28,8 VDC) ile çalışır. 120 VAC/60 Hz'lik uygulamalar için WAGO 787-1622 DIN raylı güç kaynağı kullanın. 230 VAC/50 Hz'lik uygulamalar için WAGO 787-1661 uygundur. Her ikisi de CE ve UL 508 sertifikalıdır. Adım 1: CODESYS 3.5'i yükleyin. 1. CODESYS 3.5 SP19'u CODESYS Mağazasından veya WAGO portalından indirin.2. Yükleyiciyi yönetici olarak çalıştırın. Tüm varsayılan ayarları kabul edin.3. WAGOAddOn for CODESYS paketini indirip kurun. Bu, 750-8212, 750-8202, 750-810 ve tüm eski kontrolcüler için cihaz açıklamalarını yükler.4. CODESYS'i başlatın. Araçlar → Aygıt Deposu'na gidin ve WAGO PFC200 750-8212'nin listede göründüğünü doğrulayın. Görünmüyorsa, CODESYS'i yeniden başlatın ve Eklenti yükleyicisini tekrar çalıştırın.Sık karşılaşılan sorun: Cihaz açıklama dosyaları hizmet paketine özgüdür. CODESYS SP19'a SP16 için AddOn yüklemek, listelenen hiçbir cihazın görünmemesine neden olur. AddOn sürümünü CODESYS hizmet paketinizle tam olarak eşleştirin.---Adım 2: Yeni Bir Proje Oluşturun 5. Dosya → Yeni Proje'ye tıklayın.6. Standart Projeyi Seçin.7. Projeye `WAGO_Motor_Start_Stop` adını verin. Hatırlayacağınız bir kayıt klasörü seçin.8. Aygıt açılır menüsünden WAGO PFC200 (750-8212) öğesini seçin. PLC_PRG bölümünden Merdiven Mantığı Diyagramı (LD) öğesini seçin.9. Tamam'a tıklayın.Çalışma alanı, sol tarafta kontrol cihazını ve PLC_PRG adlı bir POU'yu gösteren aygıt ağacıyla açılır.---Adım 3: 750 Kontrol Cihazını Yapılandırın Aygıt ağacında WAGO PFC200 (750-8212) üzerine sağ tıklayın ve Aygıt Ekle'yi seçin.· WAGO 750-341 dijital giriş modülünü (bus adresi 1) ekleyin.· WAGO 750-430 dijital çıkış modülünü (bus adresi 2) ekleyin.· Veri yolu ucuna bir WAGO 750-600 uç modülü ekleyin (bu modül, fiziksel veri yolunu yazılımda doğru şekilde modeller).ETHERNET ve fieldbus adreslemesi: 750-8212 varsayılan olarak programlama için ETHERNET kullanır. PROFIBUS ağına entegre ederseniz, ayrı bir kuplöre (örneğin, 750-375) ihtiyacınız vardır ve adresini Ethernet ayarlarında değil, Fieldbus Yapılandırma sekmesinde yapılandırmanız gerekir. İlk kez kullananlar genellikle programlama IP adresini fieldbus istasyon adresiyle karıştırırlar. Bunlar farklı menülerde bulunur.IP adresi: Kontrol ünitesine çift tıklayın, Ethernet sekmesine gidin ve statik bir IP adresi atayın — örneğin, 255.255.255.0 maskesiyle 192.168.1.10. Bunu kontrol ünitesinin kasasına yazın. Her indirme işlemi için buna ihtiyacınız olacak.Ürün yazılımı kontrolü: Kontrol ünitesi düğümündeki Bilgi sekmesini açın. CODESYS 3.5 SP19, 750-8212'de v21 veya daha yeni bir ürün yazılımı gerektirir. v18 veya v19 ile gönderilen kontrol üniteleri, ilk program indirmesinden önce WAGO Ürün Yazılımı Güncelleme Aracı (ayrı indirme) kullanılarak güncellenmelidir. Ürün yazılımı uyumsuzluğu sessiz bir hataya neden olur; indirme tamamlanır, kontrol ünitesi yeniden başlatılır ve eski program bellekte kalır.---Adım 4: Basit Bir Program Yazın — Kilitleme Mekanizmalı Motor Başlatma/Durdurma Üç telli standart bir motor kontrol devresi yazın; bu, PLC'de bir şeyin gerçekleşmesi için düğmeye basmaya eşdeğerdir.PLC_PRG dosyasını açın. Üst panelde şu değişkenleri tanımlayın:`PROGRAM PLC_PRGVARStart_PB : BOOL; (* Başlatma düğmesi — HAYIR, 24 VDC *)Stop_PB : BOOL; (* Durdurma düğmesi — NC, 24 VDC *)Motor_Run : BOOL; (* Motor kontaktör çıkışı *)Aşırı Yük: BOOL; (* Termal aşırı yük rölesi — NC *)DEĞİŞKEN SONU`Değişkenleri G/Ç'ye eşleme: Aygıt ağacında WAGO 750-341'e çift tıklayın. Start_PB'yi %IX1.0'a (kanal 0), Stop_PB'yi %IX1.1'e, Overload'u %IX1.2'ye eşleyin. Ardından WAGO 750-430'a çift tıklayın ve Motor_Run'ı %QX2.0'a eşleyin. Alternatif olarak, açılır menü arayüzü için PLC_PRG G/Ç eşleme tablosunu kullanın.CODESYS'te merdiven mantığı:Alet kutusundan kontakları ve bobinleri basamağa sürükleyin. İki basamak oluşturun.1. Basamak (mühürleme):`Start_PB Motor_Run----| |----------------------( )----Motor Çalıştırma----| |----(Start_PB'ye paralel dallanma)`2. Basamak (seri durdurma ve aşırı yükleme):`Stop_PB Aşırı Yük Motoru Çalıştırma----|/|----------|/|-----------( )----`Kişilere sağ tıklayarak normalde açık (| |) ve normalde kapalı (|/|) arasında geçiş yapabilirsiniz. Start_PB kişisinin altına sağ tıklayıp Dal Ekle'yi seçerek paralel bir dal ekleyebilirsiniz.Mantık şu şekildedir: Start_PB'ye basmak Motor_Run'ı enerjilendirir. Motor_Run, kendi normalde kapalı (NO) kontağı aracılığıyla kendini kilitler. Stop_PB'ye basmak veya Overload'ı tetiklemek devreyi keser ve Motor_Run'ı durdurur. Bu üç telli düzen, doğrudan fiziksel motor başlatıcı kablolamasına karşılık gelir; kodu değiştirmeden PLC'yi gerçek bir kontaktöre karşı test edebilirsiniz.---Adım 5: İndirin ve Test Edin 10. 750-8212 cihazını Ethernet kablosuyla bilgisayarınıza bağlayın.11. Kontrol cihazına güç verin. Başlatma sırasında RUN ve I/O LED'leri yanıp söner. RUN LED'i sabit yanana kadar bekleyin (yaklaşık 30 saniye).12. CODESYS'te Çevrimiçi → Giriş yap'ı tıklayın (veya F11 tuşuna basın).13. "Ağ Yolu Seç" isteminde "Ağı Tara"ya tıklayın. Denetleyici `WAGO PFC200 (750-8212) @ 192.168.1.10` olarak görünür. Bunu seçin ve Tamam'a tıklayın.14. Uygulamayı indirmek için Evet'e tıklayın.15. İndirme işlemi tamamlandıktan sonra kontrol cihazı otomatik olarak ÇALIŞTIRMA moduna geçer.16. Çevrimiçi moda geçin → İzleme Görünümünü Aç/Kapat (F9). Kontak ve bobinler aktif olduğunda merdiven basamakları yeşil renkte vurgulanır.Test dizisi:· 750-341 üzerindeki 1 numaralı pini (Start_PB) anlık olarak 24 VDC'ye kısa devre yapın. İzleme ekranında `Start_PB` yeşil renge döner ve `Motor_Run` enerjilenir.· 2 numaralı pini (Stop_PB) anlık olarak 24 VDC'ye kısa devre yapın. `Stop_PB` yeşil renge döner ve `Motor_Run` sinyali kesilir.· Kilitleme işleminin başarılı olup olmadığını doğrulamak için 3 numaralı pimi (Aşırı Yük) kullanarak işlemi tekrarlayın.Motor_Run devreye girmiyorsa, 750-430 üzerindeki kablolama polaritesini kontrol edin; çıkışlar ortak terminal üzerinden sink/source olarak yapılandırılabilir.---WAGO CODESYS Kurulumunda Sık Karşılaşılan Sorunlar 17. Yazılım uyumsuzluğu. Programı indiriyorsunuz, CODESYS "Uygulama başarıyla indirildi" diyor, kontrol cihazı yeniden başlatılıyor ve hiçbir şey çalışmıyor. 750-8212'deki yazılım, projenin gerektirdiğinden daha eski. Bilgi sekmesini CODESYS SP uyumluluk matrisinizle karşılaştırın. İlk indirmeden önce yazılımı güncelleyin.18. Uç modül eksik. 750-600 olmadan dahili veri yolu asla başlatılmaz. G/Ç LED'i kırmızı renkte yanıp söner. 750-600'ü DIN ray tertibatının sağ ucuna takın.19. Alt ağ uyumsuzluğu. CODESYS yalnızca yerel alt ağı tarar. Bilgisayar 192.168.0.x adresinde, kontrol cihazı 192.168.1.10 adresinde bulunuyor; tarama hiçbir şey bulamadı. Alt ağları eşleştirin veya bilgisayarınızın ağ bağdaştırıcısına ikincil bir IP adresi ekleyin.20. Yanlış G/Ç eşleştirmesi. Start_PB'nin %IX1.0'a (750-341, kanal 0) eşlendiğini ve %IX1.1'e eşlenmediğini doğrulayın. Yer değiştirmiş bir bit yanlış buton okunuyor. Her veri yolu kuplör düğümünde G/Ç Eşleştirme sekmesini kullanın.21. Süresi dolmuş deneme lisansı. 750-8212 üzerindeki CODESYS çalışma zamanı 2 saat boyunca deneme modunda çalışır. Bundan sonra, kontrol cihazı kullanıcı kodunu yürütmeyi durdurur. Devreye almadan önce bir çalışma zamanı lisansı (PFC200 için 250-350 ABD doları) satın alın ve CODESYS Lisans Yöneticisi aracılığıyla etkinleştirin.---İlk Kez Kullananlar İçin Kontrol Listesi · CODESYS 3.5, uyumlu WAGO AddOn sürümüyle birlikte kuruldu.· Kontrol cihazı bellenimi v21 veya daha yeni bir sürüme güncellendi.· Statik IP adresi atanmış ve kaydedilmiştir.· DIN rayına monte edilen 750-600 uç modülü· Aygıt ağacına doğru veri yolu sırasına göre eklenen G/Ç modülleri· Değişkenler tanımlandı ve doğru veri yolu adreslerine eşlendi.· Merdiven mantığı hatasız derleniyor (Mesajlar bölmesinde yeşil onay işareti).· Bilgisayar ve kontrol cihazı aynı alt ağda bulunuyor.· Giriş başarılı — durum çubuğunda yeşil üçgen· Buton testi başarılı: Başlatma işlemi enerji veriyor, Durdurma işlemi devre dışı kalıyor, Aşırı yük devresi çalışıyor.· Çalışma zamanı lisansı etkinleştirildi veya deneme süresi kaydedildi.Sonraki adımlar: Sensör geri bildirimi için analog modüller (750-455, 750-456) ekleyin. Tesis ağı izolasyonu için 750-8212 üzerindeki ikinci Ethernet portunu yapılandırın. Uzaktan izleme için bir WebVisu kontrol paneli kurun. Bir VFD ile iletişim kurmak için Modbus TCP master/slave uygulamasını gerçekleştirin.WAGO 750 serisinin tüm parçaları (kontrol üniteleri, giriş/çıkış modülleri, güç kaynakları ve aksesuarlar) için güncel stok ve fiyat bilgilerini tztechio.com/plc adresinden kontrol edebilirsiniz. CE ve UL işaretli, yeni ve sertifikalı ikinci el WAGO otomasyon donanımlarını stoklarımızda bulunduruyoruz ve gönderime hazırız.--------------------------------------------------------------------------------------------------------------------🏢 TZ Tech Hakkında TZ Tech, endüstriyel otomasyon, elektrik, enstrümantasyon ve telekomünikasyon bileşenlerinin önde gelen tedarikçisidir. Hazır sevkiyata uygun distribütör stoğu tedarikinde uzmanlaşarak, son derece rekabetçi fiyatlar ve kısa teslimat süreleri sunabiliyoruz. Geniş envanterimiz sayesinde, başka yerlerde bulunması zor olan nadir ve üretimi durdurulmuş parçaları bile temin edebiliyoruz. 🛡️ Kalite Taahhüdümüz Kalitenin sizin için en önemli öncelik olduğunu biliyoruz. Her bir parça, tam bir güvenle satın alabilmeniz için sıkı bir eleme ve denetim sürecinden geçmektedir. Eski veya üretimi durdurulmuş parçalar için tam şeffaflığa inanıyoruz ve ürünün durumu hakkında her zaman dürüst ve doğru bir rapor sunacağız. Ayrıca, tüm yeni parçalar 1 yıllık tam garanti kapsamındadır. ✉️ İletişime Geçin  Bir projeniz mi var veya bir parçaya mı ihtiyacınız var? Talebinizi bugün bize gönderin! Ekibimiz, hafta sonları hariç 6 saat içinde hızlı yanıt vermeye kendini adamıştır.
  • PLC nedir? Programlanabilir Mantık Kontrol Cihazlarına Giriş İçin Eksiksiz Bir Kılavuz
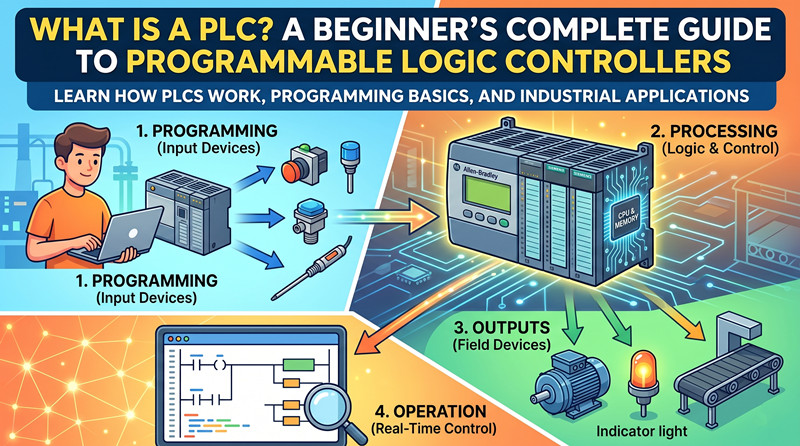
    PLC nedir? Programlanabilir Mantık Kontrol Cihazlarına Giriş İçin Eksiksiz Bir Kılavuz May 08, 2026
     giriişPLC (Programlanabilir Mantık Kontrol Cihazı), üretim tesislerinde, makinelerde ve altyapıda elektromekanik süreçleri otomatikleştirmek için tasarlanmış, dayanıklı, endüstriyel sınıf bir dijital bilgisayardır. Normal ticari bilgisayarların aksine, PLC'ler zorlu endüstriyel koşullara dayanacak şekilde üretilmiştir: aşırı sıcaklıklar, nem, toz, elektriksel gürültü ve titreşim.PLC'nin rolü basittir: girişleri okur, programlanmış mantığa dayalı kararlar alır ve çıkışları kontrol eder. Onu bir makinenin veya sürecin "beyni" olarak düşünün; bir düğmeye basıldığında (giriş), PLC ne olması gerektiğine karar verir (mantık) ve bir motoru, vanayı veya göstergeyi etkinleştirir (çıkış).Tarihçe: PLC'ler Neden İcat Edildi?PLC'lerden önce, endüstriyel otomasyon röle panellerine dayanıyordu; bunlar yüzlerce veya binlerce elektromekanik röle, zamanlayıcı ve kontaktörle dolu büyük kabinlerdi. Sorunlar arasında şunlar vardı: herhangi bir değişiklik için fiziksel olarak yeniden kablolama (günler veya haftalar sürüyordu), arıza sürelerine neden olan mekanik aşınma, zor sorun giderme, muazzam alan gereksinimleri ve veri toplama yeteneğinin olmaması.1968'de Bedford Associates (daha sonra Modicon), General Motors'un Hydra-Matic şanzıman fabrikası için ilk PLC'yi (Modicon 084) geliştirdi. Amaç basitti: Üretim değiştiğinde hızlı bir şekilde yeniden yapılandırılabilen programlanabilir bir elektronik sistemle röle panellerini değiştirmek. On yıl içinde PLC'ler dünya çapında röle panellerinin yerini büyük ölçüde aldı.PLC Donanımı: Temel Bileşenler1. CPU (Merkezi İşlem Birimi): PLC'nin "beyni"—kontrol programını çalıştıran, aritmetik ve mantık işlemlerini gerçekleştiren ve iletişimi yöneten bir mikroişlemci. Başlıca özellikleri arasında bellek boyutu, tarama süresi (ms), G/Ç kapasitesi ve iletişim portları (Ethernet, USB, RS-232/RS-485) bulunur.2. Güç Kaynağı: Gelen AC şebeke gücünü (110V/220V AC) CPU ve G/Ç modüllerinin gerektirdiği DC voltajlarına (tipik olarak 24V DC) dönüştürür. Kritik hususlar: güç değeri, kritik uygulamalar için yedeklilik ve giriş voltaj aralığı.3. Giriş Modülleri: Sensörleri ve anahtarları PLC CPU'ya bağlayarak gerçek dünya sinyallerini dijital verilere dönüştürür. Dijital girişler (24V DC) butonları, limit anahtarlarını, yakınlık sensörlerini ve basınç anahtarlarını kabul eder ve yalnızca AÇIK (1) veya KAPALI (0) durumunu gösterir. Analog girişler ise sıcaklık sensörlerini (RTD, termokupl), basınç dönüştürücülerini, debimetreleri ve 4-20mA veya 0-10V gibi sinyallere sahip seviye sensörlerini işler.4. Çıkış Modülleri: CPU'dan komutlar alır ve aktüatörleri kontrol eder. Dijital çıkışlar (24V DC, 120V AC veya röle) solenoid valfleri, kontaktörleri, motor başlatıcıları, gösterge lambalarını ve alarmları kontrol eder. Analog çıkışlar, 4-20mA veya 0-10V gibi standart sinyallerle değişken frekanslı sürücüleri (VFD'ler), oransal valfleri ve servo sürücüleri çalıştırır.5. Rack/Arka Panel: Tüm PLC modüllerini bir arada tutan ve aralarındaki iletişim veri yolunu sağlayan fiziksel altyapı.6. İletişim Arayüzleri: PLC'ler, EtherNet/IP, PROFINET, Modbus TCP/IP, PROFIBUS, DeviceNet, ControlNet, OPC UA ve seri bağlantılar (RS-232/RS-485) dahil olmak üzere protokoller aracılığıyla HMI'lar, diğer PLC'ler, sürücüler ve tesis ağlarıyla iletişim kurar.PLC Nasıl Çalışır? Tarama DöngüsüCPU, programını tarama döngüsü adı verilen sürekli ve tekrarlayan bir döngü içinde yürütür. Her tam döngü dört adımdan oluşur:Adım 1 – Girişleri Okuma: CPU, tüm giriş modülü durumlarını okur ve bunları giriş görüntü tablosuna kaydeder (tipik olarak 1-10 ms).Adım 2 – Programı Çalıştırma: CPU, bellekteki giriş/çıkış görüntü tablolarından okuyarak ve bunlara yazarak, kullanıcı programını birer birer komutlar halinde yürütür.3. Adım – Çıktıları Yazma: Program çalıştırıldıktan sonra, CPU tüm çıktı modüllerini çıktı görüntü tablosundaki değerlerle eş zamanlı olarak günceller.4. Adım – İç İşlemler: CPU, HMI/PLC iletişimi, zamana dayalı işlevler ve teşhis dahil olmak üzere dahili görevleri yerine getirir.Orta ölçekli bir program için tipik tarama süresi 5-20 ms'dir; yüksek hızlı uygulamalar 0,5-1 ms gerektirebilir.PLC Programlama Dilleri: Beş IEC 61131-3 Standardı1. Merdiven Diyagramı (LD) – Özellikle Kuzey Amerika'da en popüler dil. Elektrik röle şemalarına benzeyecek şekilde tasarlanmıştır, bu da elektrikçiler için sezgisel olmasını sağlar. Ayrık mantık ve sıralı kontrol için en iyisidir.2. Fonksiyon Blok Diyagramı (FBD) – Giriş/çıkış bağlantıları olan grafiksel bloklar kullanır. Her blok belirli bir işlevi yerine getirir—PID döngüleri, aritmetik işlemler, mantık kapıları, zamanlayıcılar. Proses kontrolü ve PID döngüleri için en uygundur.3. Yapılandırılmış Metin (ST) – Pascal veya BASIC'e benzer, üst düzey metin tabanlı bir dil. Karmaşık veri işleme, toplu işlem ve gelişmiş durum makineleri için en güçlü dildir.4. Sıralı Fonksiyon Şeması (SFC) – Sıralı süreçleri tanımlamak için kullanılan grafiksel dil; eylemler ve kontrollü geçişlerle adımlar halinde gerçekleşen işlemler. Parti işlemleri ve paketleme makineleri için en uygundur.5. Talimat Listesi (IL) – Montaj diline benzer, düşük seviyeli, metin tabanlı bir dil. Kompakt ve verimli, ancak okunabilirliği daha düşük. Basit, kompakt rutinler ve eski sistemler için en uygunudur.PLC, DCS ve Endüstriyel PC KarşılaştırmasıPLC: Ayrık üretim (bireysel makineler, montaj hatları) için tasarlanmıştır. Hızlı tarama süreleri, dayanıklı donanım. Ölçek: yüzlerce ila binlerce giriş/çıkış noktası.DCS (Dağıtılmış Kontrol Sistemi): Sürekli proses endüstrileri (petrol ve gaz, kimya, enerji üretimi) için tasarlanmıştır. Yüksek yedekliliğe sahip olup proses değişkenleriyle sıkı bir şekilde entegre edilmiştir. Ölçek: binlerce ila yüz binlerce giriş/çıkış noktası.Endüstriyel PC (IPC): Yüksek hızlı veri işleme, görüntü işleme sistemleri ve karmaşık algoritmalar için tasarlanmıştır. PC tabanlıdır, yüksek işlem gücüyle Windows veya Linux işletim sistemlerini çalıştırır.PLC, DCS ve IPC arasındaki sınırlar son yıllarda önemli ölçüde bulanıklaştı.Doğru PLC Nasıl Seçilir?Adım 1: Uygulamayı tanımlayın—tek makine veya tesis genelinde sistem, yüksek hızlı hareket kontrolü ihtiyaçları, güvenlik açısından kritik gereksinimler, mevcut ve gelecekteki G/Ç sayıları.Adım 2: Marka ekosistemini değerlendirin—Allen Bradley Amerika kıtasında, Siemens Avrupa/Asya'da, Mitsubishi Japonya'da ve maliyet hassasiyeti yüksek pazarlarda, ABB ise proses otomasyonunda baskın konumdadır.3. Adım: Yazılım maliyetlerini göz önünde bulundurun—donanım genellikle toplam sahip olma maliyetinin yalnızca %30-50'sini oluşturur; yazılım lisanslaması da aynı derecede pahalı olabilir (Allen Bradley Studio 5000: 5.000-15.000$+).Adım 4: Giriş/Çıkış gereksinimlerini eşleştirin—ihtiyaç duyulan dijital girişleri, dijital çıkışları ve analog sinyalleri hesaplayın ve gelecekteki genişleme için %20'lik bir pay ekleyin.Adım 5: İletişim gereksinimlerini doğrulayın—HMI bağlantısı, tesis ağı entegrasyonu (MES/ERP), sürücü/PLC iletişimi ve uzaktan erişim yeteneği.PLC'nin En İyi Markalarına Genel BakışAllen Bradley (Rockwell Automation)Öne çıkan ürünler:ControlLogix, CompactLogix, MicroLogix, SLC 500Programlama yazılımı:Studio 5000 Logix Tasarımcısıİletişim:EtherNet/IP, ControlNet, DeviceNet, ModbusWeb sitesi:www.rockwellautomation.comSiemensÖne çıkan ürünler:SIMATIC S7-1500, S7-1200, S7-300, S7-400Programlama yazılımı:TIA Portalİletişim:PROFINET, PROFIBUS, Modbus TCP/IP, OPC UAWeb sitesi:www.siemens.comMitsubishi ElektrikÖne çıkan ürünler:MELSEC iQ-R, iQ-F, MELSEC-Q, MELSEC-FProgramlama yazılımı:GX Works3İletişim:CC-Link IE, Modbus TCP/IP, EtherNet/IPWeb sitesi:www.mitsubishielectric.comABBÖne çıkan ürünler:AC500, AC500-eco, AC700Programlama yazılımı:Otomasyon Oluşturucuİletişim:EtherNet/IP, PROFINET, Modbus TCP/IP, CANopenWeb sitesi:yeni.abb.com/plcHoneywellÖne çıkan ürünler:ControlLogix (Honeywell aracılığıyla), Experion PKSProgramlama yazılımı:Deney Stüdyosuİletişim:EtherNet/IP, Modbus, OPC UAWeb sitesi:www.honeywellprocess.comOmronÖne çıkan ürünler:NX1P2, NJ501, CP1H, CP1LProgramlama yazılımı:Sysmac Studio, CX-Programcıİletişim:EtherNet/IP, Modbus TCP/IP, USBWeb sitesi: www.omron-ap.comBu kılavuz eğitim amaçlıdır. Belirli uygulama yönergeleri için, yetkili bir otomasyon mühendisine danışın veya TZ TECH'in teknik satış ekibiyle iletişime geçin. 
  • MODERN ÜRETİMİN TEMELLERİNE HAKİM OLMAK: PLC TEKNOLOJİSİNE KAPSAMLI BİR KILAVUZ
    MODERN ÜRETİMİN TEMELLERİNE HAKİM OLMAK: PLC TEKNOLOJİSİNE KAPSAMLI BİR KILAVUZ Apr 23, 2026
     Modern üretimin çehresi, tek bir cihaz tarafından geri dönülmez bir şekilde değiştirildi: Programlanabilir Mantık Denetleyicisi veya **PLC**. İster Endüstriyel Otomasyonun temellerini araştırıyor olun, ister IIoT (Endüstriyel Nesnelerin İnterneti) entegrasyonuna dair ileri düzey bilgiler arıyor olun, **PLC**'yi anlamak, fabrika ortamının geleceğinde yol almak için temeldir. Bu kılavuz, dünyayı ayakta tutan bu güçlü endüstriyel bilgisayarların mekaniğine, programlamasına ve sorun gidermesine derinlemesine değinmektedir.’Montaj hatları hareket halinde. Evrim: Rölelerden Yazılım Tanımlı Mantığa **PLC**'nin 1960'ların sonlarında piyasaya sürülmesinden önce, endüstriyel kontrol, devasa mekanik röle gruplarına dayanıyordu. Bir üretici üretim sırasını değiştirmek istediğinde, teknisyenlerin binlerce bağlantıyı fiziksel olarak yeniden kablolaması gerekiyordu.—Zaman alıcı, pahalı ve insan hatasına açık bir süreçti.  İlk PLC olan Modicon 084'ün doğuşu, mantığın fiziksel kablolar yerine yazılım aracılığıyla programlanmasına olanak sağlayarak sektörü devrimleştirdi. Bugün, Siemens, Allen-Bradley (Rockwell Automation) ve Schneider Electric gibi küresel liderler bu teknolojiyi en uç noktaya taşıyarak, sadece ikili anahtarlar değil, karmaşık hesaplamalar ve yüksek hızlı iletişim yapabilen güçlü veri merkezleri olan kontrolcüler yarattılar. PLC Programlamasının Şifresini Çözmek: Otomasyonun Dilleri Bu alana yeni giren birçok kişi için **PLC programlama**, teknolojinin en zorlu ancak en ödüllendirici yönüdür. Uluslararası standart IEC 61131-3, Endüstriyel Otomasyon içindeki farklı görevler için uygun beş farklı dil tanımlar. 1. Merdiven Mantığı (LD): Elektrik röle şemalarından esinlenerek oluşturulmuş en ikonik dildir. Son derece görsel olması ve gerçek zamanlı olarak izlenmesinin kolay olması nedeniyle teknisyenler için vazgeçilmezdir.2. Yapılandırılmış Metin (ST): Pascal veya C'ye benzer yüksek seviyeli bir dil. Karmaşık matematiksel algoritmalar ve veri işleme için giderek daha popüler hale geliyor ve geleneksel BT kodlamasına aşina olan yeni nesil mühendisler tarafından tercih ediliyor.3. Fonksiyon Blok Diyagramı (FBD): Bu grafiksel dil, programcıların önceden yazılmış kod bloklarını birbirine "bağlamasına" olanak tanır. **ABB** ve **Honeywell** gibi markalar tarafından proses endüstrilerinde yaygın olarak kullanılmaktadır.4. Sıralı Fonksiyon Şeması (SFC): Gıda üretim tesislerinde parti karıştırma dizisi gibi adım adım gerçekleşen süreçler için idealdir.5. Talimat Listesi (IL): Düşük seviyeli bir assembly dili olup, günümüzde daha az yaygın olmakla birlikte eski sistemlerde hala bulunmaktadır. IIoT Devrimi: Üretim Alanını Üst Kata Bağlamak 2026'daki en önemli trend, OT (Operasyonel Teknoloji) ve BT (Bilgi Teknolojisi)'nin yakınlaşmasıdır. İşte burada **IIoT** devreye giriyor. Modern **PLC** sistemleri artık izole değil. OPC UA ve MQTT gibi protokoller sayesinde, bir **PLC** artık gerçek zamanlı performans verilerini doğrudan AWS veya Azure gibi bulut platformlarına aktarabiliyor. Bu neden önemli? Bir işletme sahibi için bu, "Veriye Dayalı Karar Verme" anlamına gelir. Üretim hattındaki bir **Omron** veya **Keyence** kontrol cihazı, motor sıcaklığında hafif bir artış veya çevrim süresinde milisaniyelik bir gecikme tespit ederse, bu veriler buluttaki yapay zeka tarafından anında analiz edilerek arızanın gerçekleşmeden önce tahmin edilmesi sağlanır. Reaktif bakımdan öngörücü bakıma geçiş, Endüstri 4.0'ın ayırt edici özelliğidir. Profesyonel PLC Arıza Giderme: Sistematik Bir Yaklaşım En gelişmiş sistemlerde bile sorunlar yaşanabilir. Ustaca **PLC sorun giderme**, deneyimli bir mühendisi acemiden ayıran şeydir. Bir makine durduğunda, **PLC** en iyi teşhis aracınızdır. - Donanım Tanılaması: Her zaman fiziksel katmandan başlayın. Güç kaynağını kontrol edin ve CPU üzerindeki "Hata" ışıklarına bakın. **Mitsubishi** ve **Delta** gibi markalar, arızalı bir G/Ç modülünü saniyeler içinde tespit edebilen sezgisel LED göstergelerine sahiptir.- Yazılım İzleme: TIA Portal veya Studio 5000 gibi yazılımlar kullanarak kontrol ünitesine "çevrimiçi" olarak bağlanarak, mantığın gerçek zamanlı olarak nasıl çalıştığını görebilirsiniz. Bir "kademe" yeşil yanmıyorsa, girişi arızalı bir limit anahtarına veya kopmuş bir kabloya kadar takip edebilirsiniz.- Giriş/Çıkışları Zorlama: Bu güçlü ancak tehlikeli bir tekniktir. Bir valfi veya motoru test etmek için bir çıkışı manuel olarak "zorlayarak" açabilirsiniz. Ancak, profesyonel **PLC arıza giderme** güvenlik protokolleri, bunu yapmadan önce hareketli parçaların yakınında hiçbir personelin bulunmadığından emin olmanız gerektiğini şart koşmaktadır.  
  • GÜVENLİK DUVARININ ÖTESİNDE: IIOT VE UÇ BİLİŞİM ÇAĞINDA PLC AĞLARININ GÜVENLİĞİNİ SAĞLAMAK
    GÜVENLİK DUVARININ ÖTESİNDE: IIOT VE UÇ BİLİŞİM ÇAĞINDA PLC AĞLARININ GÜVENLİĞİNİ SAĞLAMAK Apr 16, 2026
    GÜVENLİK DUVARININ ÖTESİNDE: IIOT VE UÇ BİLİŞİM ÇAĞINDA PLC AĞLARININ GÜVENLİĞİNİ SAĞLAMAKEndüstriyel otomasyon radikal bir dönüşüm geçiriyor. Bir zamanlar birbirinden izole "otomasyon adaları" olan yerler, artık küresel bir ağın düğüm noktaları haline geldi. Entegrasyon süreci devam ederken... Programlanabilir Mantık Denetleyicisi (PLC)Bulut tabanlı analitik, benzeri görülmemiş verimlilik seviyelerinin kilidini açarken, aynı zamanda gelişmiş siber tehditlerin de kapısını araladı. Modern mühendisler için, PLC programlamaArtık mesele sadece mantık ve zamanlama değil; endüstriyel casusluk ve fidye yazılımlarının değişen ortamına dayanabilecek, dirençli ve güvenli mimariler inşa etmekle ilgili. Hava Boşluklu Sistemlerden Hiper Bağlantılı Sistemlere GeçişOn yıllardır, bir şeyin başlıca savunması... PLC"Hava boşluğu" olarak adlandırılan şey, fabrika katının internetten fiziksel olarak izole edilmesiydi. Ancak, internetin yükselişiyle birlikte... Endüstriyel Otomasyon4.0 sürümü, hava boşluğunu geçmişte kalmış bir kalıntı haline getirdi. Bundan faydalanmak için IIoT(Endüstriyel Nesnelerin İnterneti) avantajlarından yararlanan, uzaktan izleme ve öngörücü bakım gibi özelliklere sahip kontrol cihazları; şu markalardan temin edilebilir: Siemens, Allen-Bradley, Ve Schneider ElektrikKurumsal Kaynak Planlama (ERP) sistemleri ve bulut tabanlı kontrol panelleriyle iletişim kurmalıdır.Bu bağlantı "saldırı vektörleri" oluşturur. Bir iş istasyonundaki bir güvenlik açığı veya yanlış yapılandırılmış bir VPN, bir saldırganın üretim alanına ulaşmasına olanak tanıyabilir. İçeri girdikten sonra, sistemi değiştirebilirler. PLC programlamaBu durum, ayar noktalarını değiştirebilir veya hatta güvenlik kilitlerini devre dışı bırakarak ekipman arızasına veya üretim duraksamasına yol açabilir.PLC'deki Yaygın Güvenlik Açıklarını AnlamakEtkin bir şekilde uygulamak için PLC arıza gidermeGüvenlik söz konusu olduğunda, zayıf noktaların nerede olduğunu anlamak gerekir. Modbus TCP veya EtherNet/IP'nin ilk sürümleri gibi çoğu eski endüstriyel protokol, güvenlikten ziyade performans için tasarlanmıştır. Genellikle şifreleme ve kimlik doğrulama eksikliği vardır; bu da ağdaki herhangi bir cihazın komut gönderebileceği anlamına gelir. PLC.Modern sistemlerdeki başlıca güvenlik açıkları şunlardır:· Güvenli Olmayan İletişim Protokolleri:"Açık metin" olarak gönderilen veriler ele geçirilebilir veya sahte verilerle değiştirilebilir.· Eski Yazılım Sürümü:Sahadaki birçok kontrol cihazı, bilinen güvenlik açıklarını içeren ve yıllar öncesine ait yazılımlar kullanıyor.· Korunmasız Mühendislik Bağlantı Noktaları:Kullanılan portlar PLC programlamaVe teşhis işlemleri genellikle açık bırakılıyor ve izlenmiyor. · Zayıf Kimlik Bilgisi Yönetimi:Bakım ekibi genelinde kullanılan varsayılan şifreler veya paylaşılan hesaplar.· Derinlemesine Savunma: Çok Katmanlı Bir Güvenlik StratejisiBir fabrikanın güvenliğini sağlamak "çok katmanlı savunma" yaklaşımını gerektirir. Bu, bir güvenlik katmanı başarısız olursa, tehdidi durdurmak için diğerlerinin devreye girmesi anlamına gelen birden fazla güvenlik katmanına güvenmek demektir.1.Ağ Bölümleme ve Mikro Bölümlemeİlk savunma hattı, Endüstriyel Kontrol Sistemi (ICS) ağını standart ofis ağından ayırmaktır. Endüstriyel güvenlik duvarları ve VLAN'lar (Sanal Yerel Alan Ağları) kullanarak, yalnızca yetkili trafiğin iki ağ arasında hareket etmesini sağlayabilirsiniz. PLCve dış dünya. Önde gelen markalar gibi. Phoenix İletişimiVe MoxaBu sınırı yönetmek için özel donanım sağlayın.2.Güvenli Protokollerin Uygulanması (OPC UA ve Ötesi)Eski protokollerden güvenli alternatiflere geçiş hayati önem taşıyor. OPC UA(Open Platform Communications United Architecture - Açık Platform İletişimi Birleşik Mimarisi), güvenli iletişim için altın standart haline gelmiştir. Endüstriyel OtomasyonDijital sertifikaları ve şifrelemeyi destekleyerek şunları sağlar: PLCYalnızca doğrulanmış kaynaklardan gelen komutları kabul eder.3.PLC Donanımının GüçlendirilmesiModern kontrol cihazları, örneğin SiemensS7-1500 veya Allen-BradleyControlLogix 5580, dahili güvenlik özellikleriyle birlikte gelir. Bu özellikler arasında kullanılmayan portları devre dışı bırakma, belirli kullanıcılar için "Salt Okuma" erişimini zorunlu kılma ve tüm değişiklikleri kaydetme yeteneği bulunur. PLC programlama. Siber Güvenlikte PLC Programlamanın RolüGüvenlik sadece bir ağ sorunu değildir; kodunuzu nasıl yazdığınızla başlar. Güvenli PLC programlamaBu uygulamalar son bir güvenlik ağı görevi görebilir. Örneğin, programcılar mantık içinde "Sağlık Kontrolleri" uygulamalıdır. Bir motoru fiziksel olarak imkansız veya tehlikeli bir hızda hareket ettirme komutu alınırsa, kod bu komutu geçersiz kılmalı ve güvenli bir durumu tetiklemelidir.Ayrıca, mühendisler hassas bilgileri doğrudan kodlamaktan vazgeçmelidir. Yapılandırılmış Metin (ST)Şifrelenmiş iletişim bloklarını ele almak, kıdemli otomasyon geliştiricileri arasında giderek artan bir trend haline geliyor. PLC"Uç Cihaz" olarak, verileri buluta göndermeden önce yerel olarak işleyebilir ve temizleyebilirsiniz; bu da üretim sahasından çıkan hassas bilgilerin miktarını azaltır.Siber Olayın Ardından PLC Arıza GidermeBir sistem düzensiz davrandığında, ilk tepki genellikle donanım arızası veya kodlama hatası olup olmadığını kontrol etmektir. Ancak modern PLC arıza gidermeArtık "Siber Adli Bilişim"i de içermesi gerekiyor.Olası bir uzlaşmanın belirtileri şunlardır:· Kontrol cihazının tarama süresinde beklenmedik değişiklikler.· Giriş denemelerinin başarısız olduğunu veya yetkisiz "Yükleme/İndirme" isteklerini gösteren tanı kayıtları.· Fiziksel gerçeklikle uyuşmayan, aralık dışı sensör değerleri.· Düzenli olarak yedekleme yapmak PLC programlamaOlay sonrasında hızlı kurtarma için "Altın Görüntüler"in (kodun doğrulanmış, temiz sürümleri) korunması şarttır. Endüstri Standartları: IEC 62443 Yol Haritasını İzlemekDünya standartlarında bir güvenlik duruşu oluşturmak isteyen şirketler için, IEC 62443Standartlar serisi, temel kılavuz niteliğindedir. Hem satıcılar (örneğin) için kapsamlı bir çerçeve sunar. Honeywellveya ABBEndüstriyel sistemlerin yaşam döngüsü boyunca güvenliğini sağlamak için son kullanıcılar ve üreticiler için de bu standartlara uyulması gerekmektedir. Otomotiv ve ilaç sektörlerindeki üst düzey B2B sözleşmeleri için bu standartlara uyum giderek bir gereklilik haline gelmektedir.İnsan Faktörü: Eğitim ve PolitikaTeknisyen virüslü bir USB belleği fabrikaya takarsa, hiçbir teknoloji fabrikayı koruyamaz. PLCProgramlama portu. Personel eğitimi en kritik bileşendir. Endüstriyel OtomasyonGüvenlik. Her cihazın ve kullanıcının erişim sağlamadan önce doğrulanması gereken "Sıfır Güven" politikası oluşturmak, modern tehditlerin önüne geçmenin tek yoludur.Sonuç: Otomasyon Altyapınızı Geleceğe HazırlamakÇağın derinliklerine doğru ilerledikçe IIoTOtonom üretim ve teknoloji alanındaki gelişmelerle birlikte, BT ve OT (Operasyonel Teknoloji) arasındaki çizgi giderek daha da bulanıklaşacak. PLCArtık "basit" bir kutu değil; herhangi bir kurumsal sunucuyla aynı düzeyde güvenlik gözetimi gerektiren gelişmiş bir bilgisayar.Ağ segmentasyonuna odaklanarak, güvenli PLC programlamaKüresel standartlara bağlı kalarak otomasyon sisteminizi bir kaleye dönüştürebilirsiniz. Siber güvenlik tek seferlik bir proje değil, operasyonlarınızın güvenliğini, güvenilirliğini ve karlılığını yıllar boyunca güvence altına alan, sürekli bir mükemmellik taahhüdüdür.  
  • Sensepoint XCL ve XCD, Endüstriyel Gaz Algılama Paradigmasını Nasıl Yeniden Şekillendiriyor?
    Sensepoint XCL ve XCD, Endüstriyel Gaz Algılama Paradigmasını Nasıl Yeniden Şekillendiriyor? Dec 22, 2025
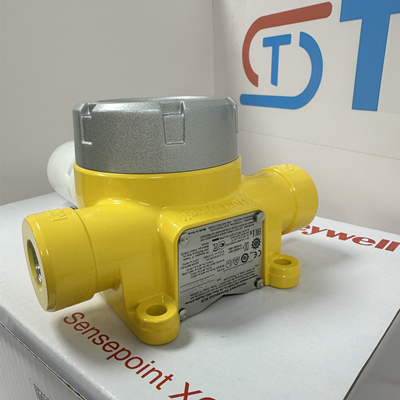
      Günümüzün derinlemesine entegre endüstriyel güvenlik ve otomasyon ortamında, gaz algılama artık izole bir "alarm cihazı" değil, akıllı fabrikanın güvenlik algılama ağının temel bir düğümüdür. Sensepoint XCL ve XCD serileri, farklı uygulama ortamlarına ve ihtiyaçlarına göre hassas bir şekilde konumlandırılmıştır.   · Sensepoint XCL Serisi: Olağanüstü "Tehlikeli Alan Koruyucusu"   XCL serisi, özellikle 1. ve 2. Bölge tehlikeli alanlar için tasarlanmıştır ve petrol ve gaz, açık deniz platformları ve kimya tesisleri gibi yüksek riskli ortamlar için idealdir. En belirgin özelliği modüler tasarımıdır; sensör başlığı, verici gövdesinden ayrıdır. Bu devrim niteliğindeki tasarım, bakım veya kalibrasyon gerektiğinde, tehlikeli alanlarda karmaşık güç kesme işlemlerine gerek kalmadığı anlamına gelir; önceden kalibre edilmiş sensör başlığı modülünü güvenli bir alana yerleştirmeniz yeterlidir, bu da bakım risklerini, süresini ve maliyetlerini büyük ölçüde azaltır. Katalitik yanma, elektrokimyasal ve kızılötesi sensörler de dahil olmak üzere çeşitli sensörleri destekler ve yanıcı gazları, oksijeni ve çeşitli zehirli gazları algılayabilir ve ATEX, IECEx ve SIL2 gibi katı küresel sertifikaları almıştır.   • Sensepoint XCD Serisi: Esnek "Endüstriyel Sınıf Evrensel Koruyucular"   XCD serisi de aynı derecede güçlüdür, ancak öncelikle atık su arıtma, ilaç, gıda ve içecek ve tüneller gibi Bölge 2 veya daha geniş endüstriyel ortamlar için tasarlanmıştır. Entegre, kompakt bir tasarıma sahip olup olağanüstü maliyet etkinliği ve kurulum esnekliği sunar. Farklı tasarımına rağmen, XCD serisi Honeywell'in kalite ve istikrar konusundaki katı gereksinimlerini miras alarak çeşitli gaz algılama çözümleri sunar ve güçlü parazit önleme yetenekleri ve uzun ömürlü sensörleriyle tanınır.   Özetle, XCL en zorlu tehlikeli ortamlar için tasarlanmış modüler bir çözümdür, XCD ise geniş bir yelpazedeki endüstriyel uygulamaları kapsayan güvenilir ve ekonomik bir seçenektir. Birlikte, patlamaya dayanıklı ana alandan çevredeki endüstriyel alanlara kadar kapsamlı bir gaz güvenliği savunma hattı oluştururlar.   Endüstri 4.0 ve akıllı üretim dalgasında güvenlik artık maliyetle eş anlamlı değil, üretim verimliliğinin, sürdürülebilir işletmenin ve kurumsal sosyal sorumluluğun temel bir tezahürüdür. Hassas ürün konumlandırması ve derin otomasyon entegrasyon yetenekleriyle Honeywell Sensepoint XCL ve XCD gaz dedektörleri, geleneksel güvenlik ekipmanlarından akıllı fabrikaların "güvenlik algılama nöronlarına" dönüşüyor.   Sencepoint XCD Çekirdek Entegrasyon Teknolojisi Özeti   Entegrasyon Elemanları | Sensepoint XCD Tarafından Sağlanan Yetenekler | Otomasyon Sistemleriyle Bağlantı Noktaları   Sinyal Çıkışı | 4-20mA HART / Röle (Alarm) | DCS/PLC için AI ve DI kartları   Dijital İletişim | Modbus RTU (RS-485), bazı modeller Ethernet desteği sunar | DCS/PLC/SCADA, GDS kontrol cihazları için seri veya ağ modülleri   Protokol | Net Modbus kayıt eşleştirmesi (yoğunlaşma, durum, hata kodları) | Yaygın sistemler tarafından kolayca desteklenir   Güç Kaynağı | Döngüsel güç kaynağı veya bağımsız güç kaynağı | Standart endüstriyel güç kaynağı mimarisine uyarlanabilir   Tipik Uygulama Senaryoları   * Petrokimya Tank Çiftliği: XCD yanıcı gazları izler, 4-20mA sinyali DCS'ye bağlanır ve Modbus aynı anda 24 saat kesintisiz izleme için bağımsız bir GDS'ye bağlanır.   * Belediye Atıksu Arıtma Tesisi: XCD, hidrojen sülfür ve yanıcı gazları izler, Modbus RTU aracılığıyla saha PLC'sine bağlanır, PLC fanın başlatılmasını/durdurulmasını kontrol eder ve verileri merkezi kontrol odasındaki SCADA ekranına yükler.   • Yarı iletken fabrikaları: XCD'ler, tesisin BMS'sine veya özel izleme sistemine entegre edilmiş sinyallerle özel gazları izler, alarmları tetikler ve çeker ocakları devreye sokar.   Özetle, Sensepoint XCD, endüstriyel otomasyon entegrasyonunun çok yönlülüğü tam olarak göz önünde bulundurularak tasarlanmıştır. Sadece "bir dedektör" değil, geleneksel DCS'den modern IIoT'ye kadar neredeyse tüm endüstriyel otomasyon mimarilerine esnek bir şekilde entegre edilebilen, kritik güvenlik verilerini eyleme geçirilebilir bilgilere dönüştüren standart bir endüstriyel IoT algılama düğümüdür.   Honeywell'in SENSEpoint XCD serisi gaz dedektörleri, model kodlarıyla tespit edilen gaz türünü, sensör teknolojisini, çıkış yöntemini ve ekranın olup olmadığını açıkça gösteren net bir adlandırma kuralına uymaktadır.   Aşağıda standart modellerinin sınıflandırmaları ve örnekleri yer almaktadır:   --- Standart Model Sınıflandırması ve Örnekleri   1. Tespit Edilen Gaz ve Sensör Teknolojisine Göre Sınıflandırma   Bu, en yaygın sınıflandırma yöntemidir.   Algılama Hedefi Sensör Tipi Standart Model Örneği (Sensör Kodu) Açıklama Yanıcı Gaz Katalitik Yanma SPXCD-CAT Metan ve propan gibi yanıcı gazları %0-100 LEL ile algılar. En yaygın kullanılan modellerden biridir.   Yanıcı Gazlar: Kızılötesi SPXCD-IRC. Ortam gazlarının bulunduğu ortamlarda veya katalitik yanma için uygun olmayan durumlarda (örneğin, oksijen eksikliği) belirli yanıcı gazları tespit etmek için kullanılır.   Oksijen: Elektrokimyasal SPXCD-O2. Genellikle %0-25 hacim aralığında yetersiz oksijeni (oksijen eksikliği) veya aşırı oksijeni (oksijen zenginleşmesi) tespit eder.   Zehirli Gazlar: Elektrokimyasal SPXCD-CO. Karbonmonoksiti tespit eder.   SPXCD-H2S. Hidrojen sülfürü tespit eder.   SPXCD-SO2. Kükürt dioksiti tespit eder.   SPXCD-NO. Nitrik oksidi tespit eder.   SPXCD-NH3. Amonyak tespiti yapar.   SPXCD-H2. Hidrojeni algılar.   SPXCD-CL2. Kloru tespit eder.   Uçucu Organik Bileşikler: PID Fotoiyonizasyon SPXCD-PID. Çevresel izleme veya sızıntı tespiti için düşük konsantrasyonlardaki VOC'leri (benzen, ksilen vb.) tespit eder.   2. Çıkış ve Yapılandırmaya Göre Sınıflandırma   Sensör koduna eklenen bu kod, sensörün kontrol sistemine nasıl bağlanacağını belirler.   Çıktı/Yapılandırma Türü Model Soneki Örnek Açıklama   Temel Analog Çıkış -TX Standart tip, gaz konsantrasyonunu temsil eden 4-20mA analog sinyal sağlar. En temel entegrasyon yöntemidir.   Röleli Analog Çıkış -TXF, 4-20mA'ya dayalı olup, sesli ve görsel alarmları veya küçük cihazları doğrudan kontrol edebilen bir veya iki programlanabilir alarm rölesi (örneğin SPDT kuru kontaklar) içerir.   Yerel Görüntüleme Kodu "D" İçeren Cihaz, gerçek zamanlı konsantrasyon, alarm durumu ve cihaz bilgilerinin yerinde görüntülenmesine olanak tanıyan dahili bir dijital ekrana sahiptir. Örneğin, ekranlı bir katalitik yanma modeli SPXCD-CAT-DTX veya benzer bir varyant olabilir.   Dijital İletişim (Genellikle Standart veya İsteğe Bağlı) Çoğu XCD modeli, analog çıkışa ek olarak veya onun yerine Modbus RTU (RS-485) dijital iletişimini destekler. Protokol aktivasyonu satın alma sırasında onaylanmalıdır.   HART Protokolü - Bazı modeller 4-20mA HART protokolünü destekleyerek analog sinyalleri kesintiye uğratmadan gelişmiş teşhis ve yapılandırma imkanı sağlar.   Tam Model Örnekleri   Sensör kodu ve çıkış kodunun birleştirilmesiyle eksiksiz sipariş modeli oluşturulur:   1. SPXCD-CAT-TXF   • Tespit Edilecek Nesne: Yanıcı gaz (katalitik yanma prensibi)   • Çıkış: 4-20mA + alarm rölesi   • Uygulama: Kimya tesislerinde ve pompa odalarında yanıcı gaz kaçağı izleme; röle doğrudan fanı çalıştırabilir.   2. SPXCD-H2S-DTX   • Tespit edilen madde: Hidrojen sülfür   · Yapılandırma: Yerel ekranla (D)   • Çıkış: 4-20mA   • Uygulama: Atıksu arıtma tesislerinde ve petrol ve doğalgaz sondaj sahalarında H₂S güvenlik izlemesi, saha personelinin verileri okumasını kolaylaştırır.   3. SPXCD-O2-TX   • Tespit Hedefi: Oksijen   • Çıkış: 4-20mA   • Uygulama: Kapalı alanlara (depolama tankları, tüneller, gemi kamaraları) girmeden önce oksijen konsantrasyonunun izlenmesi.   4. SPXCD-CO-TXF (Varsayımsal)   • Tespit Hedefi: Karbonmonoksit   • Çıkış: 4-20mA + Alarm Rölesi   • Uygulama: Otoparklarda, kazan dairelerinde ve metalurji atölyelerinde karbonmonoksit izleme.   Önerilen Anahtar Seçim Adımları   1. Hedef Gazı Belirleyin: Tespit edilecek spesifik gazı belirleyin (örneğin, metan, H₂S, CO, vb.).   2. Ölçüm Aralığını ve Sensörü Doğrulayın: Gaz türüne ve beklenen konsantrasyona bağlı olarak katalitik yanma, elektrokimyasal veya kızılötesi sensör seçin.   3. Çıkış Yöntemini Seçin:   · Konsantrasyon sinyalini DCS/PLC'ye bağlayın → 4-20mA çıkışını (-TX) seçin.   • Yerel bağımsız sesli ve görsel alarmlar veya basit kontrol için → Röle çıkışlı modeli (-TXF) seçin.   • Yerinde sayısal ölçümler için → Ekranlı modeli (D) seçtiğinizden emin olun.   • Çok noktalı ağ iletişimi veya daha fazla veri iletimi için → Modbus RTU işlevinin etkinleştirildiğinden emin olun.   4. Çevresel sertifikaları göz önünde bulundurun: Ürünün kurulum alanına (patlamaya dayanıklı alan, patlamaya dayanıklı olmayan alan) göre gerekli ATEX, IECEx, UL vb. sertifikalarına sahip olup olmadığını doğrulayın.   Önemli Not: Yukarıdaki modeller genel örneklerdir. Honeywell'in resmi sipariş numaraları, güç kaynağı voltajı, sertifikasyon bölgeleri ve kurulum aksesuarları gibi ayrıntıları da içerecek şekilde daha karmaşık ve hassas olabilir.   TZ TeknolojisiEndüstriyel Otomasyon Donanımı TedarikçisiModüller, PCB kartları, sürücüler, motorlar, yedek parçalar vb. Birçok seçenek mevcut, sizi bekliyor, daha iyi bir fiyat almak için sormaktan çekinmeyin!!! Bou L Satış Uzmanı Bou.l@tztechautomation.com+86-175 5077 6091
  • RS-485 İletişiminin Anlaşılması
    RS-485 İletişiminin Anlaşılması May 13, 2024
    Giriiş: RS-485 veri aktarımı için standart bir protokoldür. Güvenilir, yüksek hızlı, gerçek zamanlı, çok düğümlü bir veri iletişim ağı bağlantısı kurmak için kullanılabilir. RS-485 aynı zamanda TIA-485 olarak da adlandırılır. RS-485, seri haberleşme sistemlerinde kullanılan sürücü ve alıcıların elektriksel özelliklerini tanımlayan bir standarttır. RS485, endüstriyel kontrol sistemlerinde yaygın olarak kullanılır ve tek bir ağ üzerinde 32'ye kadar cihazı işleyebilir. RS-485, endüstriyel otomasyonda PLC'leri, değişken frekanslı sürücüleri, DCS'yi vb. izlemek ve kontrol etmek için yaygın olarak kullanılır. Bu makale esas olarak RS-485 iletişiminin temel prensiplerini, özelliklerini, kablolamasını ve pratik uygulama örneklerini tanıtacaktır.   RS-485 iletişiminin temel prensipleri: RS-485, çok düğümlü iletişime olanak tanıyan asenkron bir seri iletişim protokolüdür. RS-485 iletişimi, bilginin iki kablo (genellikle A ve B olarak adlandırılır) üzerinden gönderilen iki tamamlayıcı sinyal üzerinden iletildiği diferansiyel sinyalleşmeye dayanır. Bilgiyi ileten şey, bireysel kablo ile toprak arasındaki voltaj değil, iki kablo arasındaki voltaj farkıdır. Bu, RS-485 sistemlerini ortak mod gürültüsüne karşı oldukça dirençli hale getirir. Ve iletim mesafesini ve iletim hızını artırabilir. RS-485 protokolü, bir ana düğümün 32'ye kadar bağımlı düğümle iletişim kurabilmesini ve her düğüm arasındaki iletişimin ana düğüm aracılığıyla koordine edilmesini şart koşar.   RS-485 iletişiminin özellikleri: RS-485 iletişimi yüksek hız, güvenilirlik, kararlılık, gerçek zamanlı ve düşük maliyetli özelliklere sahiptir. RS-485 çok düğümlü iletişimi desteklediğinden karmaşık sinyal iletme mekanizmalarına olan ihtiyacı ortadan kaldırır ve ağın genişletilmesini kolaylaştırır. RS-485 protokolü standartlaştırılmış olduğundan uyumluluk sorunları önlenebilir. Ayrıca diferansiyel iletim teknolojisinin uygulanması nedeniyle RS-485 iletişimi, elektromanyetik girişime karşı yüksek anti-parazit özelliklerine sahiptir. Aynı zamanda RS-485 iletişimi, iletişim mesafesi 1,2 kilometreye ulaştığında iletişimin istikrarını ve güvenilirliğini sağlayabilmektedir. RS-485 sinyalleri onay alınmadan iletilir. Diferansiyel sinyallerdeki kesintiler veya girişimler, verileri tekrarlanmadan veya alınmadan bozabilir; bir "ateş et ve unut" sistemi.   RS-485 kablolaması: RS-485'in kablolaması aşağıdaki şekilde gösterildiği gibi bükümlü çift mekanizmasını gerektirir. Pozitif ve negatif bir çift veri hattından oluşan bükümlü bir çift döşenir. Aynı zamanda, RS-485 iletim için diferansiyel sinyaller kullandığından, iki veri hattı için ek bir ortak sinyal zemini de sağlamamız gerekir. Diğer parazit sinyallerinden kaynaklanan paraziti önlemek için kablolamanın ortasına RS-485 parazite dayanıklı zayıflatıcı ekleyebiliriz.   RS-485 iletişim kutusu: Bir ana ve iki yardımcı cihazdan oluşan basit bir RS-485 ağı örneğini ele alalım. Boşta durumu: İletim yapan herhangi bir cihaz olmadığında hat boşta durumdadır. Bu durumda A hattı ile B hattı arasındaki fark voltajı sıfırdır. Master İletim: Master veri göndermek istediğinde A ve B hatları arasındaki voltaj farkını değiştirir. Örneğin, "1", A'nın B'den daha yüksek bir gerilime sahip olduğu anlamına gelebilir ve "0", B'nin A'dan daha yüksek bir gerilime sahip olduğu anlamına gelebilir. Slave ne alacak: Slave dahil ağdaki tüm cihazlar, A ve B hatları arasındaki voltaj farkını sürekli olarak izleyecektir. Bir değişiklik tespit ettiklerinde bunu bir veri olarak yorumluyorlar. Slave Yanıtı: Master, Slave'den yanıt gerektiren bir komut gönderirse, Slave, Master iletimi tamamlayana kadar bekleyecek ve ardından yanıtını göndermek için A ve B hatları arasındaki voltaj farkını değiştirecektir. Master Alımı: Master cihaz, köle cihaz gibi sürekli olarak A ve B hatları arasındaki voltaj farkını izler, böylece yanıtı köle cihazdan alır. Boş duruma dönüş: Tüm veriler iletildikten sonra hat boş durumuna döner ve A ile B hatları arasındaki gerilim farkı sıfır olur. Bu sayede RS-485 ağı üzerinden veri ileri geri gönderilebilmektedir. Ağdaki tüm cihazların voltaj farklılıklarını bit olarak yorumlamak için aynı mantığı kullanması gerektiğine dikkat etmek önemlidir (örneğin, B'den daha yüksek bir voltaja sahip olan A, "1"i mi yoksa "0"ı mı temsil eder). Birden fazla cihazın bulunduğu bir ağda, her cihazın, hat üzerindeki trafiği ne zaman dinleyeceğini ve ne zaman göz ardı edeceğini bilmesi için benzersiz bir adrese sahip olması gerekir. Bu genellikle Modbus veya Profibus gibi RS-485 üzerinden kullanılan bir protokol tarafından gerçekleştirilir. Örneğin Modbus ağında master tarafından gönderilen her mesaj hedef cihazın adresiyle başlar. Cihazlar adreslerini içeren bir mesaj gördüklerinde mesajı işlemeleri ve muhtemelen bir yanıt göndermeleri gerektiğini biliyorlar. Adres kendi adresinizle eşleşmiyorsa mesaj dikkate alınmaz.   Özetle: TCP/IP, USB, I2C ve diğer protokollerle karşılaştırıldığında, RS-485'in iletim hızı çok hızlı olmasa da benzersiz avantajlara sahiptir: çok düğümlü iletişimi gerçekleştirebilir, güçlü anti-parazit yeteneğine sahiptir ve uzun iletişim süresine sahiptir. mesafe. Bu özellikler başka hiçbir protokolün karşılaştırılamayacağı niteliktedir. Endüstriyel kontrol, otomasyon ve diğer alanlarda yaygın olarak kullanılan bir iletişim protokolü olarak RS-485'in gelecekte kullanım için hala geniş beklentileri vardır.   TZ Tech endüstriyel Otomasyon Donanım tedariği, Modüller, PCB Kartlar, Sürücüler, Motorlar, Yedek parçalar vb. Birçok Mevcut sadece sizi bekliyor, daha iyi bir anlaşma almak için sormaya çekinmeyin!!! Bou L Satış Uzmanı Bou.l@tztechautomation.com+86-175 5077 6091  
  • Rockwell Automation ile ilgili şeyler
    Rockwell Automation ile ilgili şeyler Apr 24, 2024
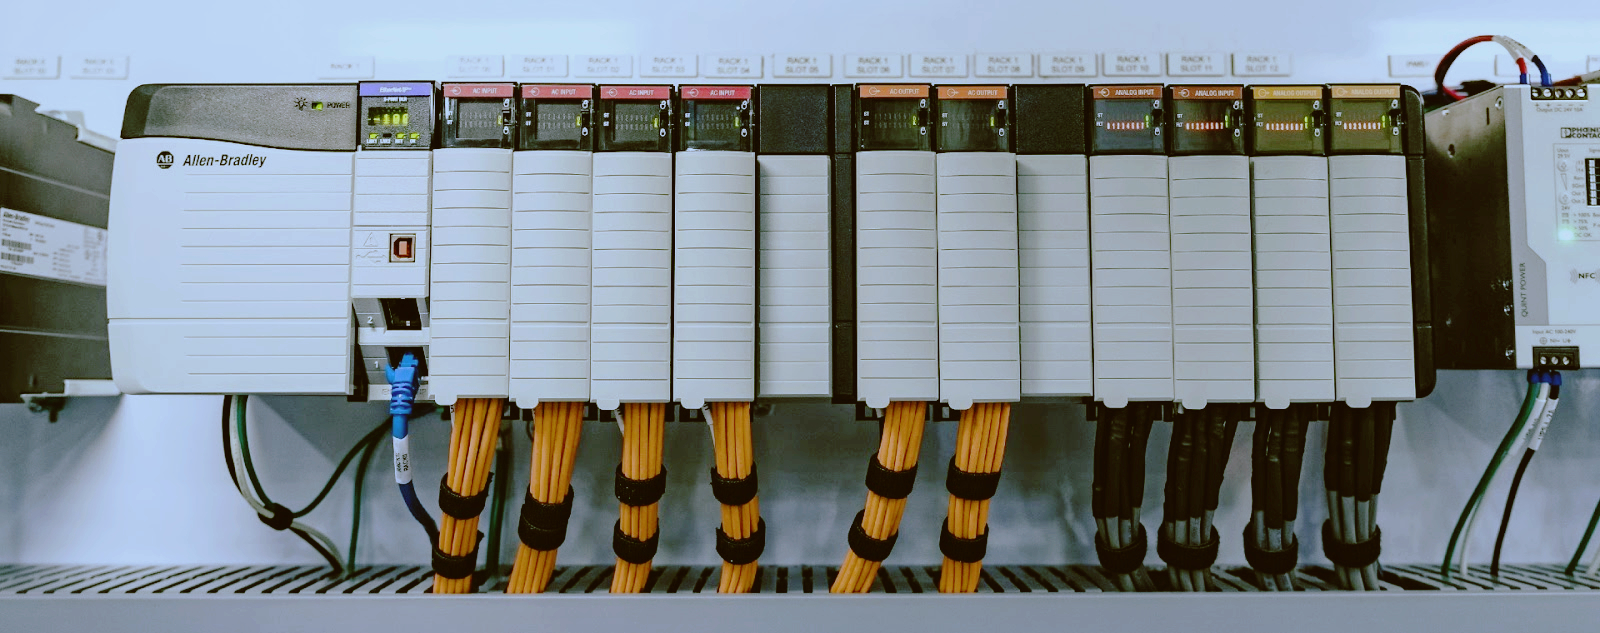
    Bugün çevremizdeki Amerikalı beyefendi Rockwell Automation'dan bahsedeceğiz. En Büyük ve En KüçükHepimizin bildiği gibi, Rockwell Automation kendisini her zaman şu şekilde değerlendirir: Rockwell Automation, kendisini endüstriyel otomasyon ve bilgiye adamış dünyanın en büyük şirketidir ve kendini müşterilerin üretkenliğini ve dünyanın sürdürülebilir kalkınmasını artırmalarına yardımcı olmaya adamıştır.Rockwell Automation'ın kendisini dünyanın en büyük endüstriyel otomasyon ve bilgi şirketi olarak konumlandırdığını gördüklerinde, birçok kişi birdenbire şu soruyu soracaktır: Rockwell Automation, Siemens, ABB ve Schneider'dan daha mı büyük? ? Haha, aslında Rockwell Automation'ın en büyük dediği şey, birden fazla alanda faaliyet gösteren diğer şirketlerle karşılaştırıldığında otomasyon alanına odaklanan en büyük kuruluşu ifade ediyor. Ancak aynı seviyedeki rakipleriyle karşılaştırıldığında Rockwell Automation'ın genel anlamda en küçük şirket olduğu söylenebilir.Merkezi Milwaukee, Wisconsin, ABD'de bulunan Rockwell Automation'ın bugün 80'den fazla ülkede şubeleri var, şu anda yaklaşık 22.000 kişiyi istihdam ediyor ve 2013 mali yılı itibarıyla 6,35 milyar ABD doları tutarında küresel satış elde etti. Müşterilere odaklanmak için AB'nin satın alınmasıRockwell başlangıçta Amerika Birleşik Devletleri'nde tanınmış bir marka ve oldukça eski bir sanayi şirketiydi. Nitelikleri ve uzun ömürlülüğü General Electric ve Emerson Electric'inkilerle karşılaştırılabilir. Ancak giderek çeşitlenen bu şirketlerin aksine Rockwell Ancak, tarihinde işletmelerin sürekli elden çıkarılması nedeniyle (aviyonik alanındaki Rockwell Collins gibi), Weill yavaş yavaş tek bir otomasyon işine doğru yöneldi. Rockwell'in tüm gelişim sürecindeki en önemli dönüşüm, 20 Şubat 1985'te Rockwell International'ın Allen-Bradley'i satın almasıydı (1903'te Lynde Bradley ve Dr. Stanton Allen, 1.000 $ başlangıç sermayesiyle Compression Rheostat Company'yi kurdular. 1909'da Compression Rheostat Company'nin adı Allen-Bradley Company olarak değiştirildi. 1915'te Allen-Bradley'in satışları 86.000 dolara ulaştı. Bu aynı zamanda Wisconsin tarihindeki en büyük satın alma oldu. Rockwell, Allen-Bradley'i satın aldıktan sonra tüm çabasını otomasyon ürünlerini ve işini genişletmeye adadı ve Allen-Bradley markasına güvenerek memnuniyet verici sonuçlar elde etti. AB hızla Rockwell'in temel direği haline geldi. Rockwell International, 2002 yılında adını Rockwell Automation olarak değiştirdi ve "ROK" kod adı altında New York Menkul Kıymetler Borsası'nda işlem görmeye devam etti. 2003 yılında Allen-Bradley markası 100. yılını kutladı.Satın alınan marka için ölmemekle kalmadı, satın alanın yardımıyla daha da güçlendi ve hatta ana işi haline geldi. Bunun aynı zamanda ender rastlanan bir efsane hikâyesi olduğu da söylenebilir. Sınırlı dağıtım stratejisiRockwell Automation'ın satış modeli de sektörde nadirdir. Sınırlı bir dağıtım stratejisi benimsiyor ve uzun süre her bölgede yalnızca bir temsilci bulundurmakta ısrar ediyor, böylece distribütörlerini, entegratörlerini ve Rockwell Automation'ı çok iyi niyetli ve yüksek sadakatli bir ilişki sürdürdük ve bu alanda çok başarılı bir modeliz. otomasyon alanı. Şu anda Rockwell Automation'ın Çin'in Asya-Pasifik bölgesinde 15 yetkili distribütörü, 124 tanınmış sistem entegratörü, 30'dan fazla Encompass stratejik ortağı ve küresel stratejik ittifakı bulunmaktadır.Borsada işlem gören bir şirket olarak, hissedarların baskısı onu büyümeye devam etmeye itiyor, işinin büyümesi ve kârının artması gerekiyor. Kuzey Amerika pazarında %60'ın üzerinde pazar payına sahip olan tek otomasyon pazarında, Rockwell Automation çeşitli yönler seçmiştir. Bu bir süreç işi, biri stratejik hizmetler, diğeri ise OEM pazarı. Süreç işi şirketin en büyük büyüme motoru olarak tanımlanıyor. Eksiksiz mimarinin teknik avantajlarıGünümüzün ana akım PLC ve üretim bilgi sistemi tedarikçileri arasında Rockwell Automation'ın teknolojisi en iyisidir ve bu, sistem mimarisinin bütünlüğünü, birliğini ve ileriye dönük doğasını yansıtmaktadır. Örneğin Rockwell Automation, Logix platformunun piyasaya sürülmesiyle tüm PLC kontrol cihazlarını bu platformda birleştirdi. ControlLogix, MicroLogix veya SafetyLogix olsun, hepsinin birleşik programlama araçları ve mühendislik ortamları vardır; Buna ek olarak, FactoryTalk'un piyasaya sürülmesi ve Logix platformuyla entegrasyonu, kontrol katmanından bilgi katmanına kadar sorunsuz bir şekilde kapsayan ve küresel bir bilgi sistemi olan bir kontrol sistemi de oluşturur. Sektördeki başlıca rakiplerine bakıldığında, çoklu ürün entegrasyonu ve birleştirilmesi sorununun çözümü her zaman zor olmuş, bu da kullanıcılara pek çok gizli tehlike ve sıkıntıyı beraberinde getirmiştir. Üstelik Rockwell Automation'ın ürünleri teknolojide lider olmasına rağmen her zaman mükemmel kaliteyi korumuştur. Çin pazarında AB markalı PLC'nin fiyatı üst düzeydir ancak güvenilirliği, mevcut müşteri sadakatinin korunması ve diğer göstergeler sektör tarafından genel olarak kabul edilmektedir. Birçok Mevcut sadece sizi bekliyor, daha iyi bir anlaşma almak için sormaya çekinmeyin!!!Bou LSatış UzmanıBou.l@tztechautomation.com+86-175 5077 6091
  • Hareket Kontrolü (MC) ve Proses Kontrolü
    Hareket Kontrolü (MC) ve Proses Kontrolü Dec 22, 2023
    Hareket kontrolü nedir? Hareket kontrolü (MC), elektrikli sürükleme kontrolü olarak da adlandırılan otomasyonun bir dalıdır. Güç kaynaklarının çoğu elektrik motorlarına dayanmaktadır. Başka bir deyişle hareket kontrolü aslında elektrik motorlarının açısal yer değiştirme, hız ve tork gibi fiziksel büyüklüklerdeki değişiklikleri kontrol etmesine dayanmaktadır. Robotlar ve CNC takım tezgahları alanında hareket kontrolünün uygulanması, özel amaçlı makinelere göre daha karmaşıktır çünkü ikincisinin hareket formu daha basittir ve genellikle genel hareket kontrolü (GMC) olarak adlandırılır. Hareket kontrolü ambalaj, baskı, tekstil ve montaj endüstrilerinde yaygın olarak kullanılmaktadır. Hareket kontrolü aslında elektrik motorlarına dayanmaktadır ve buradaki elektrik motorları, servo motorları ifade etmektedir; bir dizi bağımsız ekipmanda yalnızca bir servo motor kullanılıyorsa, bu durumda konum, hız, Tork kontrolü gibi motorun kontrolüne daha fazla odaklanılacaktır; bu örnekte tek bir motorun kontrolü hareket kontrolünün yalnızca bir parçasıdır. Hareket kontrolü esas olarak ürünler içindir. Bir hareket kontrol sistemi olduğu söylenebilir. Sistem bir bütün olarak makineleri (motorlar makinelerdeki yedek parçalardır), elektriği, yazılımı vb. içerir. Mekanik hareketli parçaların konumunu ve hızını gerçek zamanlı olarak kontrol eder ve yönetir. böylece önceden belirlenen kontrol şemasına göre istenilen mekanik hareket kontrolüne dönüştürülebilir. Pek çok hareket kontrol sistemi türü vardır, ancak temel yapı itibariyle tipik bir modern hareket kontrol sisteminin donanımı esas olarak şunlardan oluşur: ana bilgisayar, hareket kontrol cihazı, güç sürücü cihazı, motor, aktüatör ve sensör geri besleme algılama cihazı.   Otomatik süreç kontrolü nedir? Otomatik proses kontrolünün prensibi, sensör geri bildirim verilerini toplamak için PLC kontrol cihazlarını kullanmak ve bu verileri analiz edip işledikten sonra üretim verimliliğini artırmak için çeşitli ekipmanları ayarlamak, optimize etmek ve kontrol etmektir. Kontrol ettiği nesneler genellikle çeşitli tipte su pompaları, fanlar, elektrikli vanalar vb.'dir. Sistemin tamamı genellikle PLC kontrol kabini, güç dağıtım kabini, kontrol programı, çeşitli sensörler, konfigürasyon yazılımı, izleme sistemi vb.'den oluşur. Proses otomasyonu genellikle kanalizasyon ve egzoz gazı arıtma gibi çevre koruma endüstrilerinde ve enerji tasarrufu sağlayan endüstrilerde kullanılır. Endüstriyel üretimdeki çeşitli yük ekipmanlarını, enerji tasarrufu sağlayacak şekilde en iyi şekilde çalışmalarını sağlayacak şekilde akıllıca ayarlar. Esas olarak geleneksel endüstriyel otomasyon alanında kullanılan, üretim hattı gibi birçok kontrol nesnesine sahip büyük bir sistem kontrolüdür.   Birçok Mevcut sadece sizi bekliyor, daha iyi bir anlaşma almak için sormaya çekinmeyin!!!Bou LSatış UzmanıBou.l@tztechautomation.com+86-175 5077 6091
  • Siemens PLC ve Rockwell PLC arasında nasıl seçim yapılır? Aralarındaki fark nedir?
    Siemens PLC ve Rockwell PLC arasında nasıl seçim yapılır? Aralarındaki fark nedir? Nov 20, 2023
    Bugün piyasada bulunan her PLC tipinin kendine has fonksiyonel avantajları vardır. Rockwell (Allen Bradley) ve Siemens'in (Siemen) PLC'leri dünyada en yaygın kullanılanlardan ikisidir, ancak aralarında birçok önemli fark vardır. Aşağıda bir göz atalım:Performans ve kullanılabilirlikİkisi arasında yalnızca performansa göre karar vermek kolay değil. Hız, güvenilirlik ve çıktı açısından eşit derecede eşleşirler. Ancak kullanım kolaylığı ve entegrasyon gibi faktörler genellikle dikkate alınması gereken farklı noktalardır.Kullanım kolaylığı ve kullanıcı dostu arayüzü konusunda söylenecek çok şey var. Allen-Bradley PLC'leri bu niteliklerin her ikisine de sahip olmasıyla bilinir; bu da bu programlanabilir mantık denetleyicisini her üretici için cazip bir yatırım haline getirir. Kullanım kolaylığı, kapsamlı programlama deneyimi olmayan nispeten denenmemiş PLC teknisyenlerinin bile Allen-Bradley PLC'leri kullanabileceği anlamına gelir; ancak kullanım kolaylığı burada bitmiyor. Allen-Bradley PLC'de hata ayıklamak, Siemens PLC'yi kullanmaktan muhtemelen daha az zaman ve çaba gerektirir.Ayrıca Allen-Bradley PLC'ler üçüncü taraf cihazlarla verimli bir şekilde iletişim kurabilir ve etiketleri Excel'den İnsan Makine Arayüzü (HMI) veya SCADA veritabanına içe ve dışa aktarabilir.Yine de teknisyenin deneyim düzeyine ve amaçlanan uygulamaya bağlı olarak kullanım kolaylığı her zaman en önemli kriter değildir. Siemens, belirli iş ihtiyaçlarını karşılamak için PLC'lerinin kapsamlı programlanmasına ve özelleştirilmesine olanak tanıyor. Doğal olarak bu, teknisyenlerin Siemens PLC'lerini etkili bir şekilde kullanmak ve bakımını yapmak için daha güçlü bir bilgisayar programlama geçmişine ihtiyaç duyacağı anlamına geliyor, ancak bu özelleştirmenin sunduğu fırsatlar göz ardı edilemez.DonanımGenel fikir birliği Allen-Bradley PLC'nin bu iki çözümden daha kullanıcı dostu olduğu yönünde olsa da, kurulum kolaylığı açısından Siemens'e kıyasla biraz yetersiz kalabilirler.Allen-Bradley PLC'yi kurarken, güvenli iletişim bağlantı noktası için Allen-Bradley güç kaynağını, rafı ve eklenti kartını da bağlamanız gerekecektir. Öte yandan Siemens PLC'ler çoğu standart 24V DC güç kaynağına takılır ve yerleşik güvenli iletişim bağlantı noktalarına sahiptir. Son olarak Siemens PLC'ler Avrupa standartlarına uygun yerleşik protokollerle (ASI, Profinet, Profibus) gelirken, Allen-Bradley PLC'ler Amerikan protokolleriyle (EthernetIP, ControlNet, DeviceNet vb.) birlikte gelir.DestekDesteğin kullanılabilirliği, bir PLC satın alırken dikkate alınması gereken önemli bir özelliktir. Siemens, proses ve fabrika otomasyon kategorilerine giren ürünler de dahil olmak üzere yılın her günü ürünlerine yönelik 7/24 satış sonrası teknik destek, saha hizmetleri ve yedek parça sunuyor. Rockwell ayrıca ürünleri için yıl boyunca 7/24 teknik destek de sunuyor ancak bu, Siemens'in sunduğu kadar kapsamlı değil ve ücretsiz desteğin düzeyi, kurulu donanım miktarına bağlı. Her iki durumda da kendinizi rahat hissettiğiniz destek düzeyi, satın alma kararınızda önemli bir faktör olabilir.Kazanan hangisi?Elbette bir veya daha fazla özelliğe göre bir PLC seçmek kolaydır, ancak satın alma kararı verirken paketin tamamına bakmak daha önemlidir; kullanım kolaylığı ve entegrasyon, satış sonrası destek ve daha fazlası. Sonuçta, belirli bir uygulama için en fazla kutuyu işaretleyen doğru PLC'dir.Yalnızca popülerliğe dayalı bir "kazanan" belirlemek aslında nerede çalıştığınıza bağlıdır. Siemens PLC, şüphesiz Avrupa'nın en popüler şirketidir ve Siemens AG'nin kıtanın en büyük endüstriyel üretim şirketi olması nedeniyle bu mantıklıdır. Kuzey Amerika'da Rockwell Automation'un Allen-Bradley'si açık ara en popüler PLC tedarikçisidir.
  • Honeywell PKS sistem bilgisi (1)
    Honeywell PKS sistem bilgisi (1) Sep 05, 2023
    1. Hataya dayanıklı Ethernet, PKS'nin kontrol ağıdır. FTE yalnızca hataya dayanıklı özellikler sağlamakla kalmaz, aynı zamanda endüstriyel Ethernet kontrol uygulamaları için hızlı ağ yanıtı ve güvenliği de sağlar.FTE (Hata Toleranslı Etherent) Arıza toleranslı Ethernet, yedekli ağ yapısına sahip tek bir ağdır ve Honeywell'in FTE sürücüsü ve ticari ağ ekipmanı.FTE ağları yedek anahtarlar ve kablolar içerir.Topoloji: Üst tarafa bağlanan ikili paralel ağaç ağları.2. Anahtarlar arasındaki kademeli hatlar (çapraz bağlantılar) tek bir ağ oluşturur. Ticari ağ ekipmanı, anahtarları, çift bağlantı noktalı tek ağ kartlarını veya tek bağlantı noktalı çift ağ kartlarını ifade eder.FTE ağ iletişimi algılama ekranıAlgılama ekranı başlar3. Sistem bir kontrolör, sunucu ve işletim istasyonundan oluşmalıdır.4. FTE ağı yedek anahtarlar ve kablolar içerir.Ağaç ağı: A anahtarı üzerindeki A portuna bağlanılarak oluşturulan ağa A ağı (sarı ağaç) adı verilir. B anahtarı üzerindeki B portuna bağlanılarak oluşturulan ağa B ağı (Yeşil ağaç) adı verilir. Localhost veri düğümünü alır.FLEX işletim istasyonu (F istasyonu): proses verileri ve ilgili alarmlar ve olayların yanı sıra diğer veri bilgileri doğrudan sunucudan gelir;ES-F'yi yapılandırmak için iki bağlantı yöntemi vardır: Sabit bağlantı yöntemi (Statik): Belirli bir ES-F için kalıcı, özel bir bağlantı sağlar. Döner bağlantı yöntemi (Döner): Tam zamanlı operasyonel erişimin gerekli olmadığı durumlar için uygun, isteğe bağlı bir bağlantı sağlar.Konsol operasyon istasyonu (C istasyonu): proses verileri ve ilgili alarmlar ve olaylar doğrudan kontrolörden gelir; diğer veri bilgileri sunucudan gelir;Konsol Uzantısı işletim istasyonu (CE): işlem verileri ve ilgili alarmlar ve olayların yanı sıra diğer veri bilgileri; tüm bilgiler istasyon C'den gelir.7. Bir C300 denetleyicisinde iki IOLINK bulunur. Her IOLINK 40'a kadar IO kartını destekler ve bir denetleyici 64'e kadar IO kartını destekler. Her C300 denetleyici seti 64'e kadar IO Ünitesini (IOU) destekler. C300 kontrol cihazı kontrol güvenlik duvarına bağlanmalıdır. C300 denetleyicisinin ana denetleyicisinin FTE adresi tek sayıya ayarlanmıştır ve yedek denetleyici adresi, ana denetleyicinin adresi +1'dir.Kontrol Güvenlik Duvarı (CF9) Kontrol güvenlik duvarı: FTE ağında çiftler halinde görünür, 8+1 bağlantı noktası, anahtara yukarı bağlantı için özel bir ağ bağlantı noktası vardır ve geri kalan 8 ağ bağlantı noktası denetleyiciye bağlanabilir.İşlev: Denetleyicinin ihtiyaç duymadığı tüm bilgileri kabul etmeyi reddedin. İletişim hızı yavaşlarsa önemsiz bilgilerin akışı kontrol altına alınacaktır.8. C300 kontrol cihazı, şekilde gösterildiği gibi kontrol cihazı donanımı ve kontrol yazılımı CEE'den (kontrol yürütme ortamı) oluşur:
1 2 3 4 5
Toplamda 5sayfalar
Abone

Lütfen okumaya devam edin, gelişmelerden haberdar olun, abone olun ve düşüncelerinizi bize bildirmenizi bekliyoruz.

göndermek
telif hakkı 2026 @ TZ TECH Co., LTD. .Her hakkı saklıdır Sorumluluk reddi beyanı: Bu web sitesinin ürün üreticisinin yetkili distribütörü veya distribütörü değiliz. Ürün, doğrudan fabrikadan veya yetkili satıcılardan temin edilebilenden daha eski tarih kodlarına sahip olabilir veya daha eski bir seri olabilir. Şirketimiz bu ürünün yetkili distribütörü olmadığı için, Orijinal Üreticinin garantisi geçerli değildir. Birçok DCS PLC ürününde firmware zaten kurulu olsa da Şirketimiz, bir DSC PLC ürününün firmware'e sahip olup olmayacağına dair herhangi bir beyanda bulunmaz ve , ürün yazılımı varsa, ürün yazılımının uygulamanız için ihtiyaç duyduğunuz revizyon düzeyinde olup olmadığı. Şirketimiz aynı zamanda ürün için ürün yazılımını şirketimizden, distribütörlerinden veya başka herhangi bir kaynaktan indirme veya başka şekilde edinme yeteneğiniz veya hakkınız konusunda da hiçbir beyanda bulunmaz. Şirketimiz aynı zamanda ürüne bu tür bir ürün yazılımını yükleme hakkınız konusunda da herhangi bir beyanda bulunmaz. Şirketimiz sizin adınıza ürün yazılımı almayacak veya tedarik etmeyecektir. Ürün yazılımının edinilmesi veya kurulmasıyla ilgili herhangi bir Son Kullanıcı Lisans Sözleşmesinin veya benzer belgenin şartlarına uymak sizin yükümlülüğünüzdür.

site haritası | Blog | XML | Gizlilik Politikası

mesaj bırakın

mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı öğrenmek istiyorsanız, lütfen buraya bir mesaj bırakın, size en kısa sürede cevap vereceğiz.
göndermek

Ev

Ürünler

whatsApp

temas etmek

ÇEREZ AYARLARINIZ

Ayrıca, izninizle, ziyaretinizi slOC ile daha kişisel bir etkileşim haline getirmek için çerezler yerleştirmek istiyoruz. Bunun için analitik ve reklam çerezleri kullanıyoruz. Bu çerezler sayesinde biz ve üçüncü taraflar, super-instrument.com içindeki ve dışındaki internet davranışınızı takip edebilir ve toplayabiliriz. Bununla biz ve üçüncü taraflar super-instrument.com'u ve reklamları ilginize göre uyarlıyoruz. Kabul Et'i tıklatarak bunu kabul etmiş olursunuz. Reddederseniz yalnızca gerekli çerezleri kullanırız ve ne yazık ki herhangi bir kişiselleştirilmiş içerik almayacaksınız. Daha fazla bilgi edinmek veya gelecekte onayınızı değiştirmek için lütfen Çerez politikamızı ziyaret edin.

Accept and continue Decline cookies