PLC MÜHENDİSLİĞİ

Blog

Ev

Blog

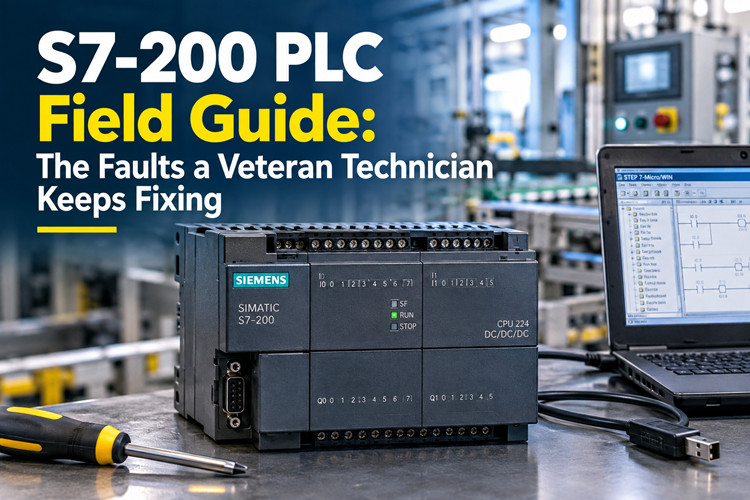
  • S7-200 PLC Saha Kılavuzu: Tecrübeli Bir Teknisyenin Sürekli Giderdiği Arızalar
    S7-200 PLC Saha Kılavuzu: Tecrübeli Bir Teknisyenin Sürekli Giderdiği Arızalar Sep 08, 2026
     Geçen ay, bir yükleme rampasının butonlarına yanıt vermemesi nedeniyle iki saat araba sürerek bir yem fabrikasına gittim. Fabrika elektrikçisi patrona PLC'nin bozulduğunu ve tamamen yeni bir kontrol sistemine ihtiyaç duyduklarını söylemişti. Paneli açtım, üzerinde Siemens yazan küçük bloğu gördüm ve bir metreye dokunmadan önce programlama kablomu çıkardım. Yirmi dakika sonra rampa kendi kendine çalışmaya başladı. CPU 224 sağlamdı. Butonları besleyen 24 V'luk güç kaynağı öğle yemeğinde kesilmişti ve herkes PLC'nin öldüğünden emin olduğu için kimse kontrol etmemişti.Bu panel, S7-200'ün tüm hikayesini tek bir kutuda özetliyor. Siemens Bu ürünlerin yeni satışını on yıldan fazla bir süre önce durdurduk ve 2026 yılında Orta Doğu, Amerika ve Avrupa'nın dört bir yanında pompalar, kapılar, küçük paketleme hatları, HVAC üniteleri ve konveyör yardımcılarında hala on binlercesi çalışıyor. Bunlardan sayısını hatırlayamayacağım kadar çok değiştirdim ve değiştirdiğimden on kat daha fazlasını tamir ettim. Arızaların çoğu sıkıcı, tahmin edilebilir ve bir ölçüm cihazı, bir tornavida ve STEP 7 Micro/WIN çalıştıran eski bir dizüstü bilgisayarla bir öğleden sonra giderilebilir.Eski sistemleri çalışır durumda tutuyorsanız, bu makale tam size göre. PLC'nin ne olduğunu veya merdiven mantığı nasıl yazılır onu açıklamayacağım. Size, bir S7-200'ün on veya yirmi yıl sonra bir panelde nasıl bozulduğunu, bunu nasıl bulduğumu, nasıl tamir ettiğimi ve acele etmemek için ne tür yedek parçalar bulundurduğumu anlatacağım. Acil bir yedek CPU'ya ihtiyacınız olduğunda, tztechio'nun PLC bölümü gibi yerlerde eski stoklar bulunur, ancak satın almadan önce ne aldığınızı bilmek istersiniz. Bu daha sonra gelir. İlk olarak, makinenin kendisi. Bu eski PLC neden ölmeyi reddediyor? Siemens'in S7-200 işlemcisi, 1990'ların ortalarında küçük makinelerin yerini alan küçük, tuğla şeklindeki PLC'lere cevabı olarak piyasaya çıktı. Ucuzdu, küçüktü ve sadece tek bir işi yapıyordu. Ailenin daha sonraki işlemcileri olan 221, 222, 224, 224XP ve 226, 1990'ların sonlarından 2010'ların başlarına kadar piyasaya sürüldü ve inanılmaz sayıda makinenin içinde yer aldı.2026 yılında onu hayatta tutan üç şey var. Birincisi, program o dönemin birçok PLC'sinde olduğu gibi pil destekli RAM'de değil, doğrudan CPU'nun üzerindeki EEPROM'da çalışıyor. Pil yok, süper kapasitör yok, elektrik kesildiğinde buharlaşan bellek yok. Bir CPU 226'yı bir makineden çıkarıp beş yıl rafta bırakabilir, başka bir makineye takabilirsiniz ve eski program hala orada bekliyor olacaktır. İkincisi, onu programlamak için kullanılan STEP 7 Micro/WIN yazılımı ücretsizdi ve kırk yaşın üzerindeki her bakım elektrikçisinin eski bir dizüstü bilgisayarında bir kopyası vardır. Üçüncüsü, tüm ailenin stok fazlası ürünlerden değiştirilmesi ucuzdur ve çalıştırdığı makinelerin genellikle yeniden tasarlanmasına değmez.Bütün bunları topladığınızda, ölmeyi reddeden bir PLC elde edersiniz. Etrafındaki makineler aşınır, kontaktörler aşınır, motorlar aşınır. Küçük yeşil blok taramaya devam eder. Durduğunda ise, sebep genellikle CPU'nun içinde değil, çevresindedir. Aile ve önemli olan donanım Teşhis koymadan önce aileyi bilmeniz gerekiyor. İşte karşılaşacağınız beş işlemci ve bunların sipariş numaraları, ikinci el piyasasında göreceğiniz numaralar. Sipariş numarasının ortasındaki harfler size güç kaynağı ve çıkış tipini söylüyor ve ben bu kodu ezberlemeye hiç zahmet etmedim. İşlemcinin yan tarafındaki etiketi ve panel kapağındaki derecelendirme plakasını okudum.İşlemci | Sıkça göreceğiniz sipariş numaraları | Anakart üzerindeki G/Ç | Genişletme | PPI portlarıCPU 221 | 6ES7211-0AA23-0XB0 ve 6ES7211-0BA23-0XB0 | 6 giriş / 4 çıkış | yok | 1CPU 222 | 6ES7212-1AB23-0XB0 ailesi | 8 giriş / 6 çıkış | 2 modül | 1CPU 224 | 6ES7214-1AG40-0XB0 (daha sonraki iki portlu sürüm), önceki 6ES7214-1AD23-0XB0 ailesi | 14 giriş / 10 çıkış | 7 modül | 1 veya 2CPU 224XP | 6ES7214-2BD23-0XB0 (DC/DC/DC), 6ES7214-2AD23-0XB0 (AC/DC/röle) | 14 giriş / 10 çıkış artı kart üzerinde 2 analog giriş ve 1 analog çıkış | 7 modül | 2CPU 226 | 6ES7216-2BD23-0XB0 (DC/DC/DC), 6ES7216-2AD23-0XB0 (AC/DC/röle) | 24 giriş / 16 çıkış | 7 modül | 2221, büyüme alanı olmayan küçük olanıdır. 222, başlangıç ​​​​tuğlasıdır. 224, on panelden dokuzunda bulunan modeldir. 224XP, iki analog girişi ve bir analog çıkışı dahili olarak içerdiği için makine üreticilerinin favorisidir; bu da bir modül ve kablolama karmaşasından tasarruf sağlar. 226, kırk giriş/çıkış noktasına sahip büyük kardeştir ve insanlara yedek olarak stoklamalarını söylediğim modeldir çünkü neredeyse tüm aile üyelerinin yerine geçebilir ve hatta fazladan yer kalır.Şimdi insanları şaşırtan kısma gelelim. Program, işlemcinin EEPROM'unda saklandığı için, pil olmadan da güç kaybından ve uzun süreli kullanımdan etkilenmez. Gerçek zamanlı saat ve kalıcı veriler ise farklı bir hikaye. Güç kesildiğinde, saat ve kalıcı bellek, işlemcinin içindeki küçük altın silindir olan süper kapasitör tarafından canlı tutulur. Yeni bir ünitede bu süper kapasitör birkaç gün, belki bir hafta boyunca verileri saklar. Yirmi yıllık bir işlemcide ise bir öğleden sonrasına kadar saklayabilir. İsteğe bağlı pil kartuşu (sipariş numarası 6ES7291-8BA20-0XB0), bunu kabul eden işlemciler için (yani 224, 224XP ve 226) aylarca uzatır.Panik halindeki fabrika yöneticilerine tekrarladığım cümle şu: Arızalı bir saat programı asla kaybetmez. Hiçbir zaman. İşlemcisi bir yıldır arızalı olan, saati 2003'ü gösteren fabrikalara girdim ve elektrik geri geldiği anda makine mükemmel bir şekilde çalıştı. Saat sıfırlandı, sayaçlar sıfırlandı ve program her zaman olduğu yerdeydi. Bunu aklınızda tutun, çünkü aşağıdaki arızaların yarısı programı öldürmüş gibi görünse de, neredeyse hiçbiri aslında öldürmez. Sürekli düzelttiğim arızalar, sırayla Bu liste, her bir hatayı sahada ne sıklıkla gördüğüme göre sıralanmıştır, ne kadar ilginç olduğuna göre değil. Sıkıcı olanlar listenin başında yer alıyor çünkü bunlar üretim kaybına neden olan hatalardır. Birinci arıza: 24 V DC güç kaynağı arızalandı. Bu, açık ara farkla birinci sırada yer alıyor ve PLC'nin bozulduğunu patrona söyleyen elektrikçileri utandıran sorun da bu. DC ile çalışan CPU'lar (adında DC/DC/DC bulunanlar), L+ ve M terminallerinde 20,4 ile 28,8 V arasında temiz bir 24 V DC beslemeye ihtiyaç duyarlar. Kendi güçlerini üretmezler. Bu harici besleme düştüğünde, bozulduğunda veya yanlış ayarlandığında, CPU garip şeyler yapar. Çıkışları düşürür, nerede olduğunu unutur ve besleme yeterince gürültülüyse kendini STOP moduna geçirir.Ben de bunun tersini görüyorum. AC ile çalışan CPU'lar, AC/DC/röle versiyonları, dahili bir anahtarlamalı güç kaynağına sahip ve on beş yıl sonra bu güç kaynağındaki kapasitörler kuruyor. CPU, bir kontaktör devreye girdiğinde kendini sıfırlamaya başlıyor veya hiç çalışmayı reddediyor. İşaret, kartı çıkardığınızda gelen koku ve şişmiş kapasitördür ve çözüm genellikle CPU'nun değiştirilmesidir, çünkü S7-200 güç kaynağının kapasitörlerini değiştirmek zaman kaybıdır.Sonra da anakart üzerindeki 24 V sensör beslemesi var. CPU, sensörlerinizi çalıştırmak için az miktarda 24 V çıkış veriyor ve birisi sensör kablosunda kısa devre yaptığında veya bu küçük beslemeyi aşırı yüklediğinde, regülatör arızalanıyor. CPU mantıksal işlemlerini çalıştırmaya devam ediyor, ancak bu beslemeye bağlı olan tüm girişler aynı anda devre dışı kalıyor. Makine adeta cin çarpmış gibi davranıyor. Birkaç girişi arızalı olan herhangi bir S7-200'de ilk kontrol ettiğim şey, sensör besleme voltajının terminallerde mevcut olup olmadığıdır. Bunun tüm arıza nedeni olması ne kadar şaşırtıcı.Öncelikle ölçüm yaparak sorunu çözün. Yük bağlıyken (açık devre değil) doğrudan CPU terminallerindeki L+ ve M uçlarındaki voltajı kontrol edin. Hiçbir şey bağlı değilken 24 V gösteren bir güç kaynağı, sensörler ve çıkış kartı akım çekmeye başladığı anda 18 V'a düşebilir. Güç kaynağını 24,5 V'a ayarlayın ve öylece bırakın. Eğer CPU'nun dahili sensör güç kaynağı arızalıysa, CPU'yu değiştirin veya sensörleri ayrı bir 24 V güç kaynağına taşıyın, çünkü bu regülatör sahada tamir edilemez.Özetle önlem: CPU'yu gerçek bir 24 V endüstriyel güç kaynağından besleyin, saha kablolarını ayrı olarak sigortalayın ve CPU beslemesini asla solenoidler, frenler veya serbest kaldığında voltaj yükselmesine neden olan herhangi bir şeyle paylaşmayın. İkinci arıza: Transistör çıkışlarından duman çıktı. DC/DC/DC işlemciler, transistör çıkışları aracılığıyla 24 V DC'yi anahtarlar. Bu çıkışlar yaklaşık üç çeyrek amper değerindedir ve tolerans göstermezler. Klasik ölümcül hata, alan telinde toprağa kısa devre olmasıdır; bu, çıkışın ıslak bir alanda veya yağ dolu bir bağlantı kutusunda bulunan bir solenoidi beslemesi durumunda kolayca meydana gelebilir. Transistör anında ölür ve işlemci hiçbir şey olmamış gibi çalışmaya devam eder.Belirtiler oldukça spesifik. Ön paneldeki çıkış LED'i yanıyor, program çalışıyor, çıkış biti açık ve terminalde voltaj yok. LED'in yanması ve terminalin çalışmaması kombinasyonu, program hatası değil, arızalı bir transistör anlamına gelir. İnsanların bir gün boyunca programı araştırıp sorunun aslında ilk başta orada olması gereken 20 dolarlık bir rölenin arızalı çıkışı olduğunu fark etmeden önce, tüm işlemciyi değiştirip makinenin kablolarını yeniden bağladıklarını gördüm.İkinci ölümcül etken ise endüktanstır. Solenoid valfler, fren bobinleri, küçük kontaktörler; bunların hepsi akım kesildiğinde bir voltaj yükselmesine neden olur. Bobin üzerinde geri besleme diyotu yoksa, bu yükselmeler çıkış transistöründen azar azar geçer ve bir gün çıkış tamamen durur. CPU'daki her bir çıkışın çalışmadığı ve makinenin yıllarca şans eseri çalıştığı panelleri açtım.Çözüm, bir ölçüm cihazıyla doğrulamak ve ardından karar vermektir. LED yanarken çıkış terminalinde hiçbir şey olmadığından emin olun, alan kablosunda kısa devre olup olmadığını kontrol edin, yükü ayırın ve çıkışın geri gelip gelmediğine bakın. Geri gelmeyecektir, çünkü transistör arızalıdır. Eğer varsa, o yükü yedek bir çıkışa taşıyın veya işlemciyi değiştirin ve tekrar çalıştırmadan önce yükü bir ara röleye bağlayın.Özetle önleme: Küçük ve temiz bir DC yükü olmayan her şeye bir ara röle bağlanır ve her DC bobinin terminallerine doğrudan bir geri besleme diyotu bağlanır. Üçüncü hata: CPU ile iletişim kuramıyorsunuz. Her S7-200 işi bir programlama bağlantısıyla başlar ve iletişim kurulumu, eski elektrikçilerin saçlarının beyazladığı yerdir. CPU, 9 pinli bir RS-485 portu üzerinden PPI ile iletişim kurar. Onunla bir programlama kablosu aracılığıyla iletişim kurarsınız ve kablo işin yarısını oluşturur.Eski RS-232 PC/PPI kablosu (sipariş numarası 6ES7901-3CB30-0XA0), bilgisayardaki gerçek bir seri porta takılır. Gerçek seri portlar büyük ölçüde ortadan kalktı, bu yüzden o kablo şimdi bir Windows XP dizüstü bilgisayarın yanındaki bir çekmecede duruyor. USB-PPI kablosu (sipariş numarası 6ES7901-3DB30-0XA0) modern bir çözümdür, ancak kendi sorunlarını da beraberinde getirir. Orijinal Siemens USB kablosunun Windows tarafından algılanabilmesi için önce PC Adapter USB sürücüsünün yüklenmesi gerekir ve Micro/WIN'in doğru COM portuna işaret etmesi gerekir; bu port, Windows USB portlarını yeniden numaralandırmaya karar verdiğinde her seferinde değişir. Çevrimiçi pazarlardan alınan ucuz klon kablolar ise kendi sürücülerine ve bir duaya ihtiyaç duyar.Micro/WIN işlemciyi bulamadığını söylediğinde, listedeki adımları sırayla uygulayın. Aygıt Yöneticisi'ni kontrol edin ve kablonun hangi COM portuna takıldığını doğrulayın. Micro/WIN'deki PPI parametrelerini kontrol edin ve adresi 2, baud hızını ise 9,6 kbps olarak ayarlayın; bu, yeni bir işlemcinin beklediği değerdir. Windows'un port numaralarını karıştırmasını önlemek için diğer tüm USB seri aygıtlarını çıkarın. Kablo bağlıyken işlemciyi yeniden başlatın. İşlemcinin iki PPI portu varsa, diğerini deneyin, çünkü kirli veya hasarlı bir port 0 arızalanırken port 1 sorunsuz çalışır.Ve hangi yazılımla uğraştığınızı unutmayın. STEP 7 Micro/WIN en son 2010 civarında güncellendi ve modern Windows'ta hiçbir zaman sorunsuz çalışmadı. 2026'da programlama dizüstü bilgisayarım Windows 7 32-bit çalıştıran eski bir makine ve yedek olarak sanal bir makinede Micro/WIN SP9'um var. 64-bit Windows 10 makinesiyle bir saatten fazla uğraşırsanız, durun. Eski dizüstü bilgisayarı kamyondan çıkarın. Öğleden sonranızı kurtarırsınız.Özetle önlem: Çalışır durumda olduğu bilinen bir USB-PPI kablosuna sahip olun, bunu Micro/WIN'in zaten çalıştığı dizüstü bilgisayarınızla birlikte saklayın ve COM port numarasını bir etikete yazın, böylece her ziyaretinizde yeniden keşfetmek zorunda kalmazsınız. Dördüncü arıza: fiziksel olarak çalışmayan bir iletişim portu. PPI portu, 3 ve 8 numaralı pinlerde RS-485'tir ve dayanıklılığı arkasındaki küçük sürücü çipine bağlıdır. Bu çiplerin bozulduğu durumları şöyle sıralayabilirim: biri panel açıkken kabloyu bağladı, biri PPI kablosunu elli metre boyunca motor kablolarıyla aynı borudan geçirdi, biri kablolama hatası sırasında porta 24 V gerilim uyguladı ve yıldırım uzun bir dış mekan yolundan geçerek CPU'ya çarptı.Belirtiler açık ve net. Makine sorunsuz çalışıyor, program sorunsuz, sadece o port üzerinden iletişim kuramıyorsunuz. Eğer işlemcinin ikinci bir portu varsa, aynı kablo orada mükemmel çalışıyor ve bu da portun arızalı olduğunu, işlemcinin arızalı olmadığını doğruluyor.Çözüm sert ama basit. Bağlantı noktası sahada tamir edilemez. 224XP veya 226 gibi iki portlu bir CPU'da HMI veya programlama bağlantısını 1 numaralı porta taşıyıp çalışmaya devam edersiniz. Tek portlu bir CPU'da veya her iki port da bozulduğunda CPU'yu değiştirmeniz gerekir. Bu yüzden kamyonumda yedek bir 226 bulunduruyorum, çünkü iki portu var ve çoğu işte sorunsuz çalışıyor.Özetle önlem: PPI kablosunu asla porta güç açıkken takıp çıkarmayın, seri kablolamayı güç kablolarından uzak tutun ve binadan çıkan her PPI hattına aşırı gerilim koruyucu takın. Beşinci hata: program kayboldu. Telefon görüşmesi şöyle geçti: Bir proje durakladığı için makine altı ay boyunca çalışmaz halde kaldı. Sonunda biri makineyi çalıştırdı ama hiçbir şey olmadı. Tesis elektrikçisi pilin bittiğini ve programın silindiğini, sıfırdan yeniden programlayıp programlayamayacağımızı sordu.Hemen orada durun. On vakadan dokuzunda program sorunsuz çalışır. Unutmayın, EEPROM'da kayıtlı. EEPROM'un pile ihtiyacı yok. Aslında olan şu ki, altı ay boyunca süper kapasitör boşaldı, bu yüzden kalıcı veriler silindi. Tarif değerleri, sayaç toplamları, kalıcı belleğe yazılan zamanlayıcı ön ayarları, kalibrasyon numaraları, hepsi açılışta sıfır olarak okundu. Program çalıştı ve makine hiçbir mantıklı işlem yapmadı çünkü tüm sayıları kaybolmuştu. Bu, sabah beşten beri ayakta olan bir adam için tam olarak kayıp bir program gibi görünüyor.Öncelikle RUN LED'ini kontrol edin. CPU tarama yapıyorsa, program içindedir. Ardından Micro/WIN'i bağlayın ve programı CPU'dan yükleyin, çünkü S7-200 programını size memnuniyetle geri verecektir. Yüklediğiniz dosyayı hemen .mwp dosyası olarak kaydedin, çünkü bu dosya artık arşivinizdir. Daha sonra programı EEPROM'a geri yazın, böylece CPU'daki kopya az önce kaydettiğinizle eşleşsin. S7-200'de indirme işlemi program bloğunu kalıcı olarak kendi başına depolar, pil kullanımı söz konusu değildir.Programın gerçekten kaybolduğu durumlar daha nadirdir ve hepsinin bir hikayesi vardır. Birisi, EEPROM'unda başka bir makinenin programı bulunan yedek bir CPU takmış ve kimse kontrol etmemiş olabilir. Birisi, güç kesintisi sırasında indirme esnasında bir Temizleme komutu çalıştırmış veya CPU'yu kötü bir durumda tutmuş olabilir. Ya da birisi eski bir program içeren bir EEPROM bellek kartuşu takmış ve CPU, açılışta kartuştan önyükleme yapmış olabilir; S7-200'ler kartuş takılı olduğunda bunu yapar. Bu durumlarda çözüm, alınacak bir şey kaldıysa aynı yükleme yolunu kullanmak, yoksa arşivinizden temiz bir indirme yapmaktır.Özetle önlem: Sahip olduğunuz her S7-200 için .mwp dosyasını ve çıktısını aldığınız bir işlem listesi saklayın ve yedek işlemcilerinizi, işlemcinin üretildiği makine ve program sürümüyle etiketleyin. Altıncı arıza: Çalıştır/Durdur düğmesi yanlış yerde. Bu çok kolay olduğu için her seferinde beni gülümsetiyor. Her S7-200'ün ön kapağının arkasında üç konumlu küçük bir sürgülü anahtar bulunur: ÇALIŞTIR, DURDUR ve DURDUR. DURDUR, işlemcinin programlama yazılımının uzaktan başlatılıp durdurulmasına izin verdiği anlamına gelir. DURDUR ise işlemcinin kesinlikle çalışmayacağı ve güç döngüsünden sonra da çalışmayacağı anlamına gelir, çünkü anahtar hala DURDUR konumundadır.CPU'nun DURDURULMUŞ durumda olduğu, kırmızı SF ışığının ne yapıyorsa onu gösterdiği ve üç elektrikçinin programın silindiğine ikna olduğu tesislere çağrıldım. Hatta içlerinden biri yeni bir CPU sipariş etmişti. Anahtarı DURDURULMUŞ konumundan ÇALIŞTIRMA konumuna getirdim, çıkışlar çalışmaya başladı ve makine çalışmaya başladı. Yüzlerindeki ifade, o kadar yol gitmeye değdi.Çıraklarıma öğrettiğim saha kuralı şu: Eğer işlemci DURDURMA modundaysa ve siz bu moda getirmediyseniz, panelde en son kimin çalıştığını sorun. Birisi indirme veya manuel test yapmak için işlemciyi DURDURMA moduna almış ve geri almamış olabilir. Çalışır moda geçin ve izleyin. Eğer kendiliğinden DURDURMA moduna geri dönerse, gerçek bir arıza var demektir ve tahmin etmek yerine Micro/WIN'deki teşhis bilgilerini okumalısınız.Ayrıca oradayken LED'leri de öğrenin. Yeşil RUN tarama anlamına gelir, sarı STOP durdurulduğunu gösterir ve kırmızı SF ise işlemcinin size bildirmek istediği bir arıza olduğunu gösterir. Sabit veya yanıp sönen SF varsa, fişe takın ve hatayı okuyun. S7-200 küçük bir teşhis tamponu tutar ve tam olarak neyi beğenmediğini size söyleyecektir.Özetle önlem: Kapıyı kapatırken şalteri ÇALIŞTIR veya TERMA konumunda bırakın ve başka bir şeye bakmadan önce şalterin konumunu kontrol etmeyi alışkanlık haline getirin. Yedinci arıza: TD200 veya TD400 metin paneli karardı. Birçok S7-200 makinesi, Siemens TD200 veya daha sonraki TD400 metin ekranı aracılığıyla operatörle iletişim kurar. Bunlar dayanıklı küçük panellerdir ve çevrelerindeki her şeyden daha uzun ömürlüdürler, ancak kafa karıştırıcı bir şekilde arızalanırlar. Panel açılır, logosunu gösterir veya hiçbir şey göstermez ve ardından makine sorunsuz çalışmasına rağmen CPU ile iletişim kurulmadığını bildirir.İnsanların kafasını karıştıran kısım şu: TD200 kendi iletişim ayarlarını bir menüde tutmuyor. İstasyon adresini ve baud hızını PLC programında bulunan bir yapılandırma bloğundan alıyor. CPU'ya bir program indirdiğinizde, bu programın TD200 yapılandırmasını içermesi gerekiyor, aksi takdirde panelin iletişim kurabileceği bir şey kalmıyor. Birinin programı panel yapılandırmasını içermeyen bir sürümle değiştirmesi nedeniyle bir makinenin metin panelini kaybettiğini gördüm. CPU sorunsuz çalıştı. Panel karanlık ve kafası karışmış bir şekilde öylece kaldı.Öncelikle basit şeyleri kontrol edin. Panel 24 V alıyor mu? Panel ile CPU arasındaki kablo sağlam mı ve doğru porta takılı mı? CPU'nun tek bir portu varsa ve bu port panel ile programlama bağlantısı arasında paylaşılıyorsa, TD200 ve TD400'ün geçiş konektörlerine sahip olduğunu ve programlama kablosunu panel üzerinden zincirleme bağlayabileceğinizi unutmayın. Tesis yeniden kablolama yapmış ve paneli çalışmayan bir porta bağlamışsa, tam olarak bu belirtiyi göreceksiniz.Ardından program tarafını kontrol edin. Micro/WIN'de TD200 yapılandırmasını açın, adres ve baud hızının CPU'nun beklediğiyle eşleştiğini doğrulayın ve blokları tekrar indirin. İndirme işleminden sonra hem CPU'yu hem de paneli yeniden başlatın, çünkü panel ayarlarını açılışta alır. On vakadan dokuzunda bu, ekranı tekrar çalışır hale getirir.Özetle önlem: Metin paneli olan bir makine için arşivi kaydederken, TD yapılandırma bloğunun programda olduğundan emin olun ve çıktıda belirtin, çünkü görünüşte öyle olmasa da programın bir parçasıdır. Sekizinci hata: EEPROM ve bellek hataları Listemdeki en nadir ama en korkutucu hata. SF LED'i yanıyor ve CPU'yu okumaya çalıştığınızda Micro/WIN, EEPROM hatası veya sağlama toplamı hatası bildiriyor. Program çalışabilir, çalışmayabilir veya yanlış çalışabilir.Bunun nedenleri: İndirme işlemi sırasında meydana gelen bir elektrik kesintisi (bu yüzden programlama yaparken kimsenin paneli devre dışı bırakmasına asla izin vermemelisiniz). İndirme işleminin sonunda meydana gelen EEPROM yazma işlemi sırasında yaşanan voltaj düşüşü. Ve yavaş katil, sürekli olarak EEPROM'a veri yazan bir program. S7-200, özel bir yazma fonksiyonuyla V bellek değerlerini kalıcı olarak saklamanıza olanak tanır ve EEPROM'un sınırlı sayıda yazma döngüsü vardır. Bir programcının bu yazma işlemini her taramada çalışan bir rutine koyduğunu ve CPU'nun EEPROM'unun birkaç yıl içinde yıprandığını gördüm. CPU daha sonra programını rastgele zamanlarda unutuyordu ki bu da özel bir tür kabus.Sorun, program, sistem bloğu ve veri bloğu olmak üzere üç bloğun tamamının indirilmesiyle çözülür. Bazen bu yeterlidir, çünkü hata bellekteki hatalı bir kopyadan kaynaklanır ve temiz bir yazma işlemi sorunu giderir. Temiz bir indirme işleminden sonra CPU tekrar EEPROM hataları verirse, EEPROM'un kendisi arızalıdır ve CPU'yu değiştirmeniz gerekir. Ayrıca, beşinci hatadan kalan .mwp arşivini saklayıp saklamadığınızı da burada keşfedersiniz. Sakladıysanız, yirmi dakika içinde tekrar çalışır duruma gelirsiniz.Özetle önlem: indirme işlemini asla kesmeyin, programlama sırasında santralin elektriği kesmesine asla izin vermeyin ve programdan EEPROM'a günde birkaç defadan fazla yazmayın, çünkü bu belleğin bir ömrü vardır. Rafımda neler saklıyorum İki veya üçten fazla S7-200 makinesinin bakımını yapıyorsanız, bu yedek parça listesi atölyemde kendini defalarca amorti etmiştir.Yedek bir adet CPU 226, 6ES7216-2BD23-0XB0 DC/DC/DC versiyonu. En fazla I/O'ya, iki porta sahip olduğu ve I/O eşlemeleri uyumlu olduğu sürece daha küçük bir CPU için yazılmış bir programı çalıştırabileceği için ailedeki hemen hemen her makineyi kapsar. Makinelerinizin tümü yerleşik analog kanalları kullanıyorsa, ikinci seçenek CPU 224XP, 6ES7214-2BD23-0XB0'dır, çünkü 226'da bunlar yoktur.Programlama dizüstü bilgisayarıyla birlikte saklanan orijinal 6ES7901-3DB30-0XA0 model bir USB-PPI kablosu ve USB sürücü sorunu yaşanması ihtimaline karşı eski bir 6ES7901-3CB30-0XA0 model RS-232 PC/PPI kablosu. Küçük ara rölelerden oluşan bir kutu ve birkaç geri besleme diyotu, çünkü bu makalede bahsedilen çıkış arızalarının çoğu, bu röleler panelde olduğunda ortadan kalkıyor. İlk arızayı bulduğunuz gün için güvendiğiniz 24 V DIN raylı bir güç kaynağı. Ve 224 ve 226 işlemciler için, güçsüz durumda kalan bir makinenin saatini ve verilerini koruması için bir pil kartuşu.2026'da bu stok nereden geliyor? Siemens bu ürünü yıllardır üretmiyor, bu yüzden satın aldığınız her şey fazla stok, yeni ama eski stok veya hizmet dışı bırakılmış makinelerden alınmış parçalar. Dünyanın her yerinde aracı firmalar var ve tztechio'daki Siemens bölümü, sadece kutu göndermek yerine sattığı ürünleri test eden bir yer. Bu önemli, çünkü S7-200 çok fazla klonlandı ve isimsiz kanallardan yepyeni gibi görünen ama orijinal olmayan işlemciler gördüm. Firmware sürümünü size söyleyebilen bir satıcıdan kullanılmış orijinal bir işlemci, daha ucuz olan ve en çok ihtiyaç duyduğunuz anda farklı davranan parlak bir klondan genellikle daha güvenli bir seçimdir. Ödeme yapmadan önce satıcıdan portları ve EEPROM'u test etmesini ve hangi firmware sürümünü çalıştırdığını sorun. Cevap veremezlerse, başka bir yerden satın alın. Siemens'in ötesinde daha geniş kontrol sistemi yedek parçaları için tztechio ayrıca endüstriyel otomasyon stoklarını da listeliyor; bir makine farklı markaları bir araya getirdiğinde ben de oraya bakıyorum. S7-1200'e geçme zamanı geldiğinde Ben geçimimi S7-200'leri tamir ederek sağlıyorum, bu yüzden size onları sökmenizi söylemek için doğru kişi değilim. Ancak ne zaman geçiş yapmanız gerektiği konusunda dürüst bir cevap var ve o da Siemens'in bu ailenin yerini alması için ürettiği S7-1200 makinesi. Mevcut ikinci nesil S7-1200, gayet iyi bir PLC ve makinenizi yirmi yıl daha çalıştıracaktır.Öncelikle acı gerçek şu: Programı dönüştüremezsiniz. STEP 7 Micro/WIN programları S7-1200'ün TIA Portal yazılımına aktarılamaz. Çeviriyi yapan bir düğme yok. Eski çıktıyı ve eski .mwp dosyasını spesifikasyonunuz olarak kullanarak, mantığı yeni bir projede, satır satır yeniden yazmanız gerekiyor. Adresleme farklı, sistem belleği farklı, zamanlayıcılar farklı davranıyor ve G/Ç yeni adlara eşleniyor. Dönüştürme değil, yeniden yazma planlayın ve zamanınızı buna göre ayırın.Matematiksel olarak gerekli olduğunda geçiş yapın. İşlemci arızalandığında ve makul bir fiyata test edilmiş yedek parça bulunmadığında, işte o an geçiş zamanıdır, çünkü arıza baskısı altında yeniden mühendislik yapmak istemezsiniz. Tesis TIA Portal'da standartlaştığında ve elektrikçileriniz artık Micro/WIN'i hatırlamadığında, bu da başka bir iyi nedendir, çünkü 2026'da eski yazılım bilgisi emekliye ayrılacaktır. Makine Ethernet, uzaktan erişim veya PPI konuşmayan modern bir HMI'ya ihtiyaç duyduğunda, S7-200 bunu yapamaz ve bu bir tercih değil, gerçek bir sınırlamadır.Geçiş yaparken, bunu saha çalışması gibi yapın. Yeni paneli S7-1200 ile kurun ve eski çıktıya karşı mantığı tezgah üzerinde test edin. Ardından, planlı bir kesinti sırasında makineyi bir kez durdurun ve değiştirin. Yeni makine bir ay çalışana kadar eski CPU'yu rafta tutun, çünkü eskisi geri dönüş planınızdır. Bu değişimi paketleme hatlarında, pompa ünitelerinde, kapı kontrollerinde yaptım ve yöntem asla değişmedi. Test edin, değiştirin, izleyin ve ancak o zaman eskiyi emekliye ayırın. Hızlı referans: Arızalara genel bakış İşte, elinizde telefonunuzla çalışmayan bir cihazın önünde durduğunuz gün için tüm makale tek sayfada.Arıza | Göreceğiniz şey | Olağan neden | İşe yarayan çözüm24 V güç kaynağı arızalı | Rastgele çıkışlar, DURMA veya arızalı girişler | Harici güç kaynağında voltaj düşmesi veya arıza | Yük altında L+ ve M'yi ölçün, güç kaynağını onarınTransistör çıkışında arıza | Çıkış LED'i yanıyor, terminalde voltaj yok | Toprağa kısa devre, araya röle bağlanmamış | Ölçüm cihazı bunu doğruluyor, yükü bir röleye bağlayınProgramlama iletişimi yok | Micro/WIN işlemciyi bulamıyor | COM portu, sürücü veya kablo sorunu | Port listesini kontrol edin, 9.6 kbps'yi deneyin, 1 numaralı portu deneyinFiziksel olarak arızalı port | Makine çalışıyor, bir port sessiz | Kablolarda canlı gerilim, topraklama döngüsü, aşırı gerilim | İkinci portu kullanın veya işlemciyi değiştirinProgram kaybolmuş görünüyor | Uzun süreli güç kesintisinin ardından makine çalışmıyor | Süper kapasitör boş, kalıcı veriler sıfırlandı | CPU'dan yükle, .mwp olarak kaydet, temiz olarak indirCPU DURDURMA modunda takılı kaldı | ÇALIŞTIRMA LED'i kapalı, makine boşta | DURDURMA modunda sola kaydırın | Çalıştır konumuna getirin, ardından teşhisleri kontrol edinTD200 veya TD400 çalışmıyor | Panel açık, iletişim yok | TD yapılandırma bloğu eksik, kablo arızalı | Gücü kontrol edin, yapılandırmayı kontrol edin, blokları indirinEEPROM hatası | SF LED'i, sağlama toplamı hatası | İndirme sırasında güç kesintisi, aşınmış EEPROM | Tam indirme, tekrarlarsa işlemciyi değiştirinBu tablo, yirmi yıllık çağrıların özetidir. Bunu yazdırın, pano kapağının içine yapıştırın ve bu kutuyu açan bir sonraki elektrikçi size teşekkür edecektir.S7-200 eski, üretimi durdurulmuş ve üreticisi tarafından resmen unutulmuş bir PLC. Ancak 2026'da hala onunla çalışan makineler için bunların hiçbir önemi yok ve bu makineleri çalışır durumda tutanlar için de hiçbir önemi yok. Arızaları öğrenin, yedek parçaları bulundurun, arşivleri saklayın ve bu PLC, faturalarınızı bir on yıl daha ödemeye devam edecek. Bir makinenin S7-1200'e geçmesi gereken gün geldiğinde, bunu kendi şartlarınızda, gün ışığında, test edilmiş bir program ve geri alma planıyla yapacaksınız. Eski cihazlar işte böyle düzgün bir şekilde emekliye ayrılır. Her seferinde bir panel, bilinçli bir şekilde, sabahın ikisinde panik içinde değil.URL Uzantısı: siemens-s7-200-alan-kılavuzu-------------------------------------------------------------------------------------------🏢 TZ Tech Hakkında TZ Tech, endüstriyel otomasyon, elektrik, enstrümantasyon ve telekomünikasyon bileşenlerinin önde gelen tedarikçisidir. Hazır sevkiyata uygun distribütör stoğu tedarikinde uzmanlaşarak, son derece rekabetçi fiyatlar ve kısa teslimat süreleri sunabiliyoruz. Geniş envanterimiz sayesinde, başka yerlerde bulunması zor olan nadir ve üretimi durdurulmuş parçaları bile temin edebiliyoruz. 🛡️ Kalite Taahhüdümüz Kalitenin sizin için en önemli öncelik olduğunu biliyoruz. Her bir parça, tam bir güvenle satın alabilmeniz için sıkı bir eleme ve denetim sürecinden geçmektedir. Eski veya üretimi durdurulmuş parçalar için tam şeffaflığa inanıyoruz ve ürünün durumu hakkında her zaman dürüst ve doğru bir rapor sunacağız. Ayrıca, tüm yeni parçalar 1 yıllık tam garanti kapsamındadır. ✉️ İletişime Geçin  Bir projeniz mi var veya bir parçaya mı ihtiyacınız var? Bize bugün sorunuzu gönderin! Ekibimiz, hafta sonları hariç 6 saat içinde hızlı yanıt vermeye kendini adamıştır.i 
  • SIMATIC S5 Hala Tesisinizi Yönetiyor: 2026 İçin 6ES5 Saha Kılavuzu
    SIMATIC S5 Hala Tesisinizi Yönetiyor: 2026 İçin 6ES5 Saha Kılavuzu Aug 11, 2026
    Telefon sabah 2:37'de çaldı. Açmadan önce bunun bir komplo olduğunu anladım. Kimse sabah 2:37'de hava durumu hakkında konuşmak için aramaz."Karim'denim. Süt ürünleri bölümünden. Mikser hattı üç saat 2:10'da durdu. CPU ışığı söndü."Karim, Körfez ülkelerinin yarısı için yoğurt kapları dolduran bir süt ürünleri fabrikasında bakım işlerini yürütüyor. O telefon görüşmesinden altı ay önce onun elektrik odasında bulunmuştum. Kabini hatırlıyorum: bir Siemens SIMATIC S5-115U, bir sıra kahverengi ve bej modül, bir grup yeşil LED ve işlemci kartına takılı küçük bir pil yuvası. Bu makine 1988'de teslim edilmişti. Karim doğmadan önce bile kapları dolduruyordu."Karim, pili değiştirdin mi?"Sessizlik. Sonra: "Hangi pil?"S5 acil durumlarının neredeyse tamamı böyle başlar. Arızalı bir modülle değil. Kısa devre yapmış bir çıkışla değil. Bir batarya ile.6ES5980-0AA11, yaklaşık D pil boyutunda 3,6 voltluk bir lityum pildir. Şebeke elektriği kesildiğinde işlemcinin RAM'ini çalışır durumda tutar. Pil bittiğinde RAM boşalır ve işlemci çalıştıracak bir program olmadan uyanır. Makine durur, alarm çalar ve birileri sabah 2:37'de benim gibi birini arar.Karim şanslıydı. Selefi bir disk yedeklemesi ve STEP 5 yüklü eski bir dizüstü bilgisayar bırakmıştı, bu sayede saat 5:40'ta hattı çalışır hale getirdik. Saat 6'daki teslimat son tarihine yirmi dakika kala ulaştık.Her tesis bu kadar şanslı değil. Bu makineler üzerinde otuz yıldır çalışıyorum ve aynı sahnenin üç kıtadaki çimento fabrikalarında, şişeleme hatlarında, çelik fabrikalarında ve su arıtma tesislerinde yaşandığını gördüm. S5 ölmeyi reddediyor ve onu hayatta tutanlar aynı hatayı yapıyor: pilin kendisi sorun çıkarana kadar pili görmezden geliyorlar.S5'i hâlâ kullanan her bakım ekibiyle yapabilmeyi dilediğim konuşmayı şöyle düşünün: Makine neden hâlâ orada, aslında ne bozuluyor, 2026'da 6ES5 yedek parçaları nereden bulunur ve S7'ye doğru adımlar atmaya ne zaman başlanmalıdır? 1979 tarihli bir tasarımın 2026'da hala neden kullanılıyor olduğu Siemens, 1979'da S3 serisinin yerini alan SIMATIC S5'i tanıttı. İlk olarak S5-110A ve büyük S5-150U modelleri piyasaya sürüldü ve ardından aile tüm pazarı kapsayacak şekilde büyüdü. S5, tek bir programlama dili olan STEP 5 etrafında inşa edildi ve bu karar, ailenin bu kadar uzun süre hayatta kalmasının en büyük nedenlerinden biri. Tek bir dil, onu yazmanın üç yolu: ifade listesi (STL), merdiven diyagramı (LAD) ve fonksiyon planı (FUP). PG675'ten PG7xx serisine ve daha sonra PC'de STEP 5'e kadar tek bir programlayıcı ailesi. Bir S5 öğrenin ve herhangi birini rahatlıkla kullanabilirsiniz.Bu ürün yelpazesi, bir fabrikanın ihtiyaç duyduğu her şeyi kapsıyordu. Küçük makineler için kompakt S5-90U ve S5-95U modelleri tercih edildi. Küçük modüler sistemler için S5-100U modeli kullanıldı. Çoğu fabrikanın bulunduğu orta segment için S5-115U modeli tercih edildi. Büyük sürekli prosesler için S5-135U ve S5-155U modelleri kullanılırken, durdurmanın mümkün olmadığı uygulamalarda yedekli S5-155H modeli kullanıldı.S5-115U, iş yükünü taşıyan bir cihaz haline geldi. Küçük 941'den kayan noktalı matematik özelliğine sahip 945'e kadar işlemcileri, bir güç kaynağı, arayüz modülleri ve G/Ç kartlarıyla birlikte bir rafa yerleştirildi ve onlarca yıl boyunca paketleme hatlarını, konveyörleri, pompaları, presleri ve mikserleri çalıştırdı. Rotterdam, Kahire, Houston ve Dubai'deki kabinleri açtım ve içlerinde aynı kahverengi modülleri buldum. S5-115U, Siemens'in orta sınıf için ürettiği en yaygın PLC'dir ve kurulu tabanı hiçbir zaman gerçekten ortadan kalkmadı. Tesisler onları değiştirmedi çünkü çalışıyorlardı.Hâlâ çalışıyorlar. 2026'nın rahatsız edici gerçeği şu: On binlerce S5 sistemi şu anda üretimde çalışıyor, bunların çoğu S5-115U, bazıları otuz ya da kırk yıldır günde 24 saat, haftada yedi gün çalışıyor. Tasarım aşırı sağlam yapılmıştı. Etrafındaki dokümantasyon kültürü güçlüydü. Etrafındaki makineler, motorlar, dişli kutuları ve valfler, onları bakımını yapan mühendislerin çoğundan daha eski. Kimse, olmayan bir sorunu gidermek için çalışan bir hattı değiştirmez. Soy ağacı, tek nefeste Bir fabrikaya girdiğinizde bir S5 görürseniz, işte gördüğünüz şey budur.S5-90U ve S5-95U, daha fazla belleğe ve birkaç dahili fonksiyona sahip kompakt ünitelerdir. Paketleme makinelerinde, etiketleme makinelerinde ve küçük baskı makinelerinde kullanılırlar. S5-100U, genişletilebilirlik açısından bir adım öteye geçen küçük modüler bir sistemdir. S5-115U, çok büyük bir kurulu tabana sahip, orta sınıf bir iş makinesidir ve on vakadan dokuzunda karşılaşacağınız modeldir. S5-135U, daha büyük makineler için çok işlemcili bir sistemdir ve S5-155U ve S5-155H en üstte yer alır; çelik fabrikalarında, kimya tesislerinde ve enerji santrali yardımcı sistemlerinde kullanılırlar; H versiyonu, durdurulamayan uygulamalar için yedek CPU'lara sahiptir.Hepsi STEP 5 dilini konuşuyor. Ailenin dehası buydu. En küçük 90U'dan en büyük 155H'ye kadar tek bir dil. 1985'te STEP 5 öğrenen bir bakımcı, 2005'te hala bir programı okuyabiliyordu ve aynı beceri bugün de işe yarıyor.1991'de 115U model bir makineyle başladım. Eski bir kağıt fabrikası, bir CPU 944 ve bavul büyüklüğünde bir PG685 programlayıcı. Kıdemli elektrikçi, Bert adında bir adam, bana EPROM alt modülünü CPU'dan nasıl çıkaracağımı, programlayıcıya nasıl takacağımı ve programı nasıl okuyacağımı gösterdi. Bana asla unutmadığım bir şey söyledi: "Program makineden daha değerlidir. Programı koruyun." Otuz yıl sonra bile, herhangi bir S5 sitesinde kontrol ettiğim ilk şey hala bu. Programınız var mı? Nerede? EPROM'da mı? Diskte mi? Çekmecede bir çıktıda mı? On yıllarca hizmet verdikten sonra aslında ne bozulur? S5 donanımı sağlamdır. Arıza listesi kısadır ve otuz yıldır değişmemiştir. S5'te bozulan her şey dört yerden birinde bozulur: pil, güç kaynağı, bellek veya giriş/çıkış (I/O) bağlantı noktalarından birinde. Pil, her zaman pil. 6ES5980-0AA11 lityum pili, dünyadaki S5 sisteminin arıza sürelerinin bir numaralı nedenidir. Filtre veya rulman gibi tüketilebilir bir parçadır, ancak kimse ona öyle davranmıyor. Pilin maliyeti birkaç dolardır. Ancak programın RAM'den kaybolmasına neden olan arıza süresi binlerce dolara mal oluyor.Her müşterime söylediğim bir kuralım var: pili iki ila üç yılda bir, dolap kapağına yapıştırılan etikette belirtilen bir programa göre değiştirin. İki yedek pil alın ve dolapta saklayın. Pil, arızadan sonra sipariş ettiğiniz bir yedek parça değildir. Arızadan önce takmanız gereken bir yedek parçadır.İlk işaret, işlemcinin ön tarafındaki pil lambasıdır, ancak bu lamba yalnızca voltaj zaten düşük olduğunda yanar. Dürüst bir şekilde kontrol edin: mümkünse yük altında bir multimetre ile pili ölçün ve yaklaşık 3,2 voltun altında bir değer gösteriyorsa değiştirin. Ve asla güç kapalıyken pili değiştirmeyin, çünkü bu RAM'in her şeyi unuttuğu andır. Sistemi çalıştırırken veya işlemci açıkken ve program güvenli bir şekilde EPROM'da iken pili değiştirin.En kötü senaryo gerçekleşir ve RAM boşalırsa, her şey kaybolmuş sayılmaz. Programı bir EPROM alt modülünde sakladıysanız, programlayıcıdan RAM'e geri kopyalayabilirsiniz. Disk yedeğiniz varsa, onu yükleyebilirsiniz. Sadece çıktısını sakladıysanız, satır satır yeniden yazmanız gerekir ve ben bunu hayatımda iki kez yaptım ve umarım bir daha asla yapmam. Güç kaynakları: 6ES5 951 ve 6ES5 955 En sık rastlanan ikinci arıza güç kaynağıdır. S5-115U, AC şebeke için 6ES5 951-7LD21 ve 24V DC sistemler için 6ES5 955-7LD21 modüllerini kullanır. Bu modüller elektrolitik kondansatörlerle doludur ve makine çalışsa da çalışmasa da kondansatörler zamanla eskir. Yirmi beş yıl sonra, 5V hattında voltaj düşüşü başlar. PLC garip şeyler yapar: rastgele arızalar, rastgele durmalar, sebepsiz yere düşen çıkışlar. Sonra bir gün modül tamamen bozulur.Yukarı Mısır'da bir çimento fabrikasını hatırlıyorum; aylarca haftada iki kez elektrik hattı duruyordu. Her seferinde aynı arıza, gizemli bir şekilde hatasız bir işlemci durması. İşlemciyi, pili, belleği değiştirdiler. İçeri girdim, 6ES5 951'e baktım ve 5V hattında 4,6 volt ölçtüm. Kondansatörler kurumuştu. Güç kaynağını değiştirdik ve gizem bir daha geri gelmedi.Gösterge, modülün ön tarafındaki küçük voltaj lambasıdır. Eğer lamba loş görünüyorsa veya 5V hattı 4,9 voltun altında ölçülüyorsa, gece uykunuzu kaçırmadan önce modülü değiştirin. Güç kaynağı modülleri, günümüzde hem kullanılmış hem de yeni stok (NOS) olarak en çok alınıp satılan 6ES5 parçalarından biridir, çünkü her S5 sahibinin sonunda birine ihtiyacı olur. EPROM bellek alt modülleri Program genellikle CPU'ya takılı olan 6ES5 375 serisi ve benzeri bir EPROM alt modülünde bulunur. Bunlar oldukça güvenilirdir. Verilerini on yıllarca saklarlar. Ancak ölümsüz değillerdir ve bir zayıf noktaları vardır: UV penceresi.Ultraviyole ışık, kuvars pencereli EPROM'ları siler. Güneş ışığı da ultraviyole ışıktır. Bir yedek EPROM'un altı yıl boyunca pencere kenarında saklandığını ve tesisin sonunda ona ihtiyaç duyduğunda boş olduğunu gördüm. Ayrıca, yıldırım çarpmasının saha kablolarından bir EPROM'u devre dışı bıraktığını da gördüm; bu nedenle program yedeklemesinin birden fazla yerde bulunması gerekir.Benim kuralım şu: Ana programı bir bilgisayarda saklayın, bir kopyasını kabinin içindeki EPROM veya EEPROM'da tutun ve bir çıktısını da ofiste saklayın. Üç kopya. Bunlardan biri ne olursa olsun hayatta kalacaktır. Dijital Giriş/Çıkış: 6ES5 421, 422, 441, 451 Giriş/çıkış kartları sistemin askerleridir. Sahada ağır darbelere maruz kalırlar ve en ilginç ölümleri yaşarlar. 16 ve 32 kanallı 6ES5 421 ve 6ES5 422 dijital giriş kartları, saha kablolarında ani bir voltaj yükselmesi olduğunda arızalanır. Yıldırım fırtınası, kısa devre yapan bir solenoid, bir vincin elektrik hattına temas etmesi gibi durumlar, içlerindeki optokuplörlerin bozulmasına neden olur. 6ES5 441 ve 6ES5 451 dijital çıkış kartları ise bir yükte kısa devre olduğunda veya birisi 220V'u 24V çıkışa bağladığında arızalanır. Plastik üzerinde yanık izleri olan çıkış kartlarının iade edildiğini gördüm.İyi haber: G/Ç kartları, değiştirilmesi en kolay 6ES5 modülleridir ve kullanılmış veya eski stok olarak hala yaygın olarak bulunabilirler. Kötü haber: Etraflarındaki saha kablolaması genellikle asıl sorundur ve eski kablolamaya takılan yeni bir kart, arızalanmaya hazır yeni bir karttır. Önce kablolamayı kontrol edin. Ardından kartı değiştirin.Diğer sessiz katil ise rafları birbirine bağlayan IM 305, IM 306 ve IM 308 arayüz modülleridir. Nadiren arızalanırlar, ancak bir raf çalışmaz hale geldiğinde herkes önce işlemciyi suçlar. Herhangi bir şey sipariş etmeden önce IM modüllerini yeniden takın, arka panel kontaklarını temizleyin ve düz kabloları kontrol edin. S5 sorun giderme tablosu Bu tabloyu dolap kapağında saklayın. Sahada en sık karşılaştığım arızaları ve gerçekten ihtiyacınız olacak parça numaralarını içeriyor.Arıza | Muhtemel neden | Çözüm | Yedek parça numarasıİşlemci arızalı, LED'ler yanmıyor, program silindi | Yedek pil bitmiş, RAM'den program silindi | Pili değiştirin, programı EPROM'dan veya bilgisayar yedeklemesinden yeniden yükleyin | 6ES5980-0AA11CPU ön panelinde pil lambası yanıyor | Pil voltajı düşük | Yük altında ölçün, güç açıkken pili değiştirin | 6ES5980-0AA115V hattı yok, güç kaynağı LED'i yanmıyor | 6ES5 951/955 arızalı, kapasitörler eskimiş, sigorta atmış | Güç kaynağı modülünü değiştirin | 6ES5 951-7LD21 (AC) veya 6ES5 955-7LD21 (DC)Giriş kanalı takılı kalmış veya kapalı | Aşırı gerilim hasarı, arızalı optokuplör, kötü alan bağlantısı | Kablolamayı kontrol edin, giriş kartını değiştirin | 6ES5 421-7LA11 veya 6ES5 422-7LA11Çıkış çalışmıyor, sigorta sürekli atıyor | Yükte kısa devre, transistör veya triyak arızası | Kısa devreyi giderin, çıkış kartını değiştirin | 6ES5 441-7AA11 veya 6ES5 451-7LA11Hatalı CPU durdurmaları, bozuk program, yanlış çevrim süreleri | Eskimiş EPROM veya EEPROM alt modülü | Programı yeniden yükleyin, alt modülü değiştirin | 6ES5 375-0LC21 (EPROM)Genişletme rafı karanlık, IM hata LED'leri yanıyor | Gevşek veya arızalı IM modülü, korozyona uğramış arka panel | Yeniden takın, kontakları temizleyin, arayüz modülünü değiştirin | 6ES5 305, 6ES5 306 veya 6ES5 308 2026 yılında 6ES5 yedek parçalarını nerede bulabilirim? Her hafta aldığım soruya dürüst cevap şu: Evet, 2026'da hala 6ES5 modülleri satın alabilirsiniz ve piyasa çoğu insanın düşündüğünden daha sağlıklı.Siemens, S5 ailesinin üretimini uzun zaman önce resmen durdurdu. Üretimi de durduruldu ve fabrika tamir servisi de sona erdi. Bu bir çıkmaz sokak gibi görünse de, piyasa bu boşluğu yıllar önce doldurdu. İki tür hisse senedi, S5 dünyasını canlı tutuyor.Yeni eski stok (NOS) bir hazinedir: On yıllarca depolarda bekletilmiş, hiç kurulmamış, hala orijinal ambalajında ​​olan modüller. Siemens üretimi sonlandırdığını açıkladığında distribütörler ve OEM'ler büyük miktarlarda alım yaptığı için şaşırtıcı miktarda 6ES5 stoğu hayatta kaldı. NOS güç kaynakları, işlemciler ve giriş/çıkış kartları hala her ay el değiştiriyor.Kullanılmış modüller, hizmet dışı bırakılmış tesislerden geliyor. Bir fabrika nihayet S7'ye geçtiğinde, tüm S5 kabini genellikle modülleri test eden ve yeniden satan bir bayiye gider. Test edilmiş, çalışan ve garantili kullanılmış bir modül, on yıl daha çalışacak bir makine için mükemmel bir yedek parçadır. Uzman bayilerin ötesinde, kullanılmış 6ES5 modülleri genel pazarlarda da ortaya çıkıyor, ancak burada risk test raporunda yatıyor: test edilmemiş bir modül bir piyango bileti gibidir ve selden hasar görmüş bir kabinden çıkarılan bir modül, hiç modül olmamasından daha kötüdür.tztechio.com'da, arızalanan modüllerin, pillerin, güç kaynaklarının, bellek alt modüllerinin ve giriş/çıkış kartlarının tam olarak aynısından oluşan bir stok bulunduruyoruz ve rafa koymadan önce her kullanılmış modülü test ediyoruz.Kullanılmış veya NOS (Yeni Stok) bir modül satın almadan önce üç şeye dikkat edin. Birincisi, etiketteki sipariş numarası, 6ES5 421-7LA11 gibi tam MLFB kodu, çünkü tek haneli bir fark bile farklı bir voltaj veya polarite anlamına gelebilir. İkincisi, sürüm numarası, çünkü aynı modülün daha yeni sürümleri genellikle düzeltmeler içerir. Üçüncüsü, modülün test edilip edilmediğini ve garanti kapsamında olup olmadığını sorun. Modülleri test eden ve arkasında duran bir satıcı, modülün kendisinden daha değerlidir.Fiyatlar arz ve talep yasalarına göre belirlenir ve 6ES5 talebi hala gerçektir. Piller ve güç kaynakları en yüksek ciroya sahip ürünlerdir. Nadir bulunan 155U CPU'lar ve gereksiz 155H parçaları gibi bazı modüllerin değeri yıllar içinde artmıştır. Piyasa olgunlaşmıştır ve kurulu taban hala çok büyük olduğu için bir süre daha varlığını sürdürecektir. Geçiş yolu: S5'ten S7'ye S5 sonsuza kadar çalışmayacak. Soru, geçiş yapılıp yapılmayacağı değil, ne zaman ve nasıl yapılacağıdır; üstelik acil bir durum yaşanmadan.Bu işi defalarca yapmış birinden dürüst tavsiye: Sadece PLC eski diye çalışan bir hattı taşımayın. Makine çalışıyor. Yedek parçalar mevcut. Program anlaşılıyor. Bu kombinasyon gerçek para değerinde. Taşıma planını yapın, yedek parçaları satın alın ve şu durumlardan biri gerçekleştiğinde taşıyın: yedek parçaları bulmak zorlaşmaya başlarsa, makinenin modern bir MES veya ERP sistemiyle iletişim kurması gerekirse, programı anlayan son kişi emekli olursa veya S5 onarılamayacak şekilde arızalanırsa.Zamanı geldiğinde, yol orta sınıf makineler için S7-300'e ve büyük makineler için S7-400'e çıkar. İki aile akrabadır. STEP 7, STEP 5'e yakın bir dil konuşur ve Siemens, STEP 7'ye S5 programlarını S7'ye çeviren bir dönüştürme aracı entegre etmiştir. Bu araç ağır işleri yapar, asıl işi ise insan yapar.Çünkü çeviri asla kusursuz olmuyor. S5 zamanlayıcıları, bayrakları, veri blokları ve S5-115U'nun adreslemesi, S7 karşılıklarına sahip ancak birebir eşleşmiyorlar. İyi bir dönüştürme projesi önce bir tezgah testi gerektirir: dönüştürün, simüle edin, her giriş ve çıkışı eski çıktıya göre test edin, ardından planlı bir hafta sonu geçiş yapın. İyi hazırlanmış bir ekibin bir hafta sonu içinde tüm bir şişeleme hattını dönüştürdüğünü gördüm. Ayrıca aceleci bir ekibin bir hafta içinde tek bir pompa istasyonunu dönüştürdüğünü de gördüm. Aradaki fark PLC'de değil, hazırlıktaydı.Bir de orta yol var. Eğer S5'in kendisi sağlıklıysa ancak tesisin modern iletişime ihtiyacı varsa, ağ geçitleri bir S5'i PROFIBUS veya endüstriyel Ethernet'e bağlayarak bir S7 veya modern bir SCADA sistemiyle iletişim kurmasını sağlayabilir. Bu, kontrol mantığına dokunmadan yıllarca kullanım ömrü kazandırır. Bu gerçek bir seçenektir ve genellikle akıllıca olanıdır.Hangi yolu seçerseniz seçin, ilk adım Bert'in bana 1991'de öğrettiğiyle aynı: programı koruyun. Her şeyden önce, S5 programının en az iki yerde yedeklendiğinden emin olun, çünkü bir dönüşüm dua ile değil, yedekleme ile başlar.Sonraki adımlara geçmeye hazır olduğunuzda, PLC kontrolörleri sayfamız S7 tarafını ele alıyor ve kullandığınız makineye en uygun kontrolörü seçmenize yardımcı olabiliriz. S5 sahibi için kontrol listesi Eğer bir S5 taşıyorsanız, her müşteriye verdiğim kısa liste budur; keşke Karim'e de 2019'da verilmiş olsaydı dediğim liste:1. 6ES5980-0AA11 pilini, güç açıkken, düzenli bir program dahilinde, iki ila üç yılda bir değiştirin. Dolapta iki yedek pil bulundurun.2. Programın yedeğini üç yere kaydedin: Bilgisayar, EPROM ve çıktı. Yedeklemenin gerçekten yüklendiğini yılda bir kez doğrulayın.3. Tesisinize bağlı olarak 6ES5 951 veya 6ES5 955 modelinden bir adet yedek güç kaynağı ve her bir kritik giriş/çıkış kartından birer adet yedek bulundurun.4. Kabini temiz ve serin tutun. Toz ve ısı, kondansatörlerin ve konektörlerin bozulmasına neden olur. Kabin filtresini kontrol edin ve içini açtığınızda arka panel kontaklarını temizleyin.5. Her şeyi etiketleyin. S5 nihayet binadan ayrıldığında, bir sonraki mühendis etiketlerinizi onaylayacaktır.6. İhtiyaç duymadan önce yedek parçaları satın alın. Acil durumda ihtiyacınız olan modül, kimsenin stokunda olmayan modüldür.Endüstriyel otomasyon yedek parçalarının tüm yelpazesini stoklarımızda bulunduruyoruz ve Siemens kataloğumuzun S5 bölümü tam olarak bu arıza noktaları etrafında oluşturulmuştur. Bakım mühendislerinin S5 hakkında sorduğu sorular SIMATIC S5 hala Siemens tarafından destekleniyor mu?Resmi olarak hayır. Siemens, S5 ailesinin üretimini durdurdu ve yıllar önce onarım hizmetini kapattı. Ancak gayri resmi olarak, piyasa onu desteklemeyi hiçbir zaman bırakmadı. Kullanılmış ve sıfır (NOS) modüller, üçüncü taraf test ve onarım hizmetleri ve deneyimli mühendisler, kurulu tabanı canlı tutuyor. 2026'da S5'e destek, fabrika değil, yedek parça piyasası anlamına geliyor.2026 yılında hala 6ES5 modülleri satın alabilir miyim?Evet. Piller, güç kaynakları, işlemciler, bellek alt modülleri ve giriş/çıkış kartları, hem kullanılmış modüller hem de yeni eski stok olarak hala alınıp satılıyor. Özellikle güç kaynakları ve giriş/çıkış kartları olmak üzere bazı 6ES5 parçaları birkaç gün içinde temin edilebiliyor. Nadir bulunan 155U ve 155H parçalarının temini daha uzun sürüyor; bu nedenle ihtiyaç duymadan önce stoklamanız gerekiyor.S5 yedek pilini nasıl kontrol ederim?6ES5980-0AA11 pilini, tercihen yük altında, bir multimetre ile ölçün. Sağlıklı bir pil 3,2 voltun üzerinde değer gösterir. Bunun altında ise, RAM'in programı kaybetmemesi için sistem açıkken pili değiştirin. CPU üzerindeki pil lambası geç bir uyarıdır. Multimetre ise erken bir uyarıdır.Pil ne kadar süre dayanıyor?İki ila beş yıl, sıcaklığa ve tesisin ne sıklıkla elektrik kesintisi yaşadığına bağlı olarak pratik bir aralıktır. Pil, sıcak kabinlerde daha hızlı boşalır. İki ila üç yıllık bir programla değiştirirseniz, bir daha asla düşünmenize gerek kalmaz.S5'i modern bir bilgisayarla programlayabilir miyim?Evet, sabırla. STEP 5 sürüm 7.2 eski Windows sistemlerinde çalışıyor ve birçok mühendis bunu fabrika ağında CP5611 kartlı bir sanal makine içinde çalıştırıyor. Müze yazılımı olsa da çalışıyor ve hala bir S5 programını okumanın ve düzenlemenin tek resmi yolu. Eğer tek programcınız garajında ​​PG720'si olan emekli bir mühendis ise, onunla şimdiden arkadaş olun.S7'ye geçmek zorunda mıyım?Hayır. Makine çalışıyorsa, yedek parçalar mevcutsa ve program güvenliyse, S5'i çalışır durumda tutmak meşru bir stratejidir. Risk maliyetten fazla olduğunda geçiş yapın, bir satıcı teknolojinin eski olduğunu söyledi diye değil. S5 eski. Eski, bozuk olmakla aynı şey değil.Şu anda bir yerlerde, bir S5-115U yoğurt kaplarını, şişeleri veya kilovat saatleri sayıyor ve yarın da saymaya devam edecek. Bu makineler, onları kuran insanlardan daha uzun ömürlü olacak şekilde üretildi ve çoğu da öyle oldu. Çok az şey istiyorlar. Birkaç yılda bir pil değişimi. Rafta yedek bir güç kaynağı. Üç farklı yerde yedeklenen bir program.Onlara bunu verin, siz kendi hızınızda geleceği planlarken onlar da çalışmaya devam edecekler. Tanıştığım her S5 ile yaptığım anlaşma bu.Pili değiştirin. Programı koruyun. Parçalara ihtiyacınız olduğunda bizi arayın.------------------------------------------------------------------------------------------🏢 TZ Tech Hakkında TZ Tech, endüstriyel otomasyon, elektrik, enstrümantasyon ve telekomünikasyon bileşenlerinin önde gelen tedarikçisidir. Hazır sevkiyata uygun distribütör stoğu tedarikinde uzmanlaşarak, son derece rekabetçi fiyatlar ve kısa teslimat süreleri sunabiliyoruz. Geniş envanterimiz sayesinde, başka yerlerde bulunması zor olan nadir ve üretimi durdurulmuş parçaları bile temin edebiliyoruz. 🛡️ Kalite Taahhüdümüz Kalitenin sizin için en önemli öncelik olduğunu biliyoruz. Her bir parça, tam bir güvenle satın alabilmeniz için sıkı bir eleme ve denetim sürecinden geçmektedir. Eski veya üretimi durdurulmuş parçalar için tam şeffaflığa inanıyoruz ve ürünün durumu hakkında her zaman dürüst ve doğru bir rapor sunacağız. Ayrıca, tüm yeni parçalar 1 yıllık tam garanti kapsamındadır. ✉️ İletişime Geçin  Bir projeniz mi var veya bir parçaya mı ihtiyacınız var? Talebinizi bugün bize gönderin! Ekibimiz, hafta sonları hariç 6 saat içinde hızlı yanıt vermeye kendini adamıştır. 
  • Siemens S7-400H yedekli sistem sorun giderme
    Siemens S7-400H yedekli sistem sorun giderme Jul 30, 2026
     Ben tutuyorum S7-400H Yaklaşık yirmi yıldır çalışan sistemler bunlar. Bu yedekli raflar asla durmayacak şekilde inşa edildi, ancak sürekli duruyorlar. İşlemciler neredeyse her zaman sorunsuz çalışıyor. Arızalananlar senkronizasyon modülleri, güç kaynakları, fiber bağlantılar. H sisteminin kendisi sağlam. Sorun şu ki, diğer her şey eskiyor ve yıpranıyor ve yedekleme sistemi çöktüğünde, yedekleme olmadan tek bir işlemciyle çalışıyorsunuz.Siemens PLC'lerle S5 günlerinden beri ilgilenen bir dükkanda çalışıyorum. S7-400H 1996'da piyasaya çıktı ve tesislerde hala kullanılıyor. Bu makale, çalışan sistemlerde giderdiğim arızaları ele alıyor. Gerçek rakamlar, gerçek çözümler, teori yok. Yedekliliğin kaybı ve sarı LED Kontrol paneline yaklaştığınızda, işlemcilerden birinde sarı bir IFM1F veya REDF LED'i yanıyor. Diğer işlemci ise tek başına çalışıyor. Bu, bana en sık gelen çağrı.İlk olarak: senkronizasyon modüllerini kontrol edin. S7-400H, fiber optik kablolarla bağlanan, CPU başına iki senkronizasyon modülü kullanır. Parça numaraları standart fiber için 6ES7 960-1AA04 veya genişletilmiş menzil için 6ES7 960-1AB04'tür. Senkronizasyon modülü arızalarının CPU arızalarından çok daha fazla olduğunu gördüm.Her bir senkronizasyon modülündeki SYNC LED'ine bakın. Eğer kapalıysa veya sürekli yanması gerekirken yanıp sönüyorsa, o modül arızalıdır veya arızalanmak üzeredir. Değiştirin. Test etmeye zahmet etmeyin.Ardından fiber optik kabloları kontrol edin. Bu kablolar bükülür, dolap kapaklarına sıkışır, kemirgenler tarafından kemirilir. Bir ucunu parlak bir ışığa tutun. Eğer dış kılıftan ışık sızdığını görürseniz, değiştirin. Elinizde varsa fiber optik güç ölçer kullanın. Alıcıda en az -20 dBm'ye ihtiyacınız var. -25 dBm'nin altında aralıklı senkronizasyon kaybı yaşarsınız, bu genellikle üretim maksimum seviyedeyken olur.Uçları kirliyse fiber konektörleri yeniden bağlayın. Tek tıklamayla çalışan bir temizleyici kullanın, tişörtünüzü değil. 600 dolarlık yedek parçadan daha çok 12 dolarlık bir temizleme kalemiyle bozuk senkronizasyon modüllerini tamir ettim.Senkronizasyon modülleri ve kabloları kontrol edildikten sonra, yedekliliği yeniden kurmaya zorlayın. CPU'yu DURDUR konumuna getirin, ardından tekrar ÇALIŞTIR konumuna getirin. 7. ADIM'da, PLC > Tanılama/Ayarlar > Çalışma Modu'na gidin. Sistem yeniden senkronize olmalıdır. Eğer senkronize olmazsa, arka panelde veya CPU'nun kendisinde bir donanım arızası söz konusudur. Yedek güç kaynağı sorunları PS 407 güç kaynakları (6ES7 407-0KA02-0AA0 veya benzeri) son derece dayanıklı cihazlardır, ancak zayıf bir noktaları vardır: yedek pil izleme devresi.Sık karşılaşılan bir senaryo: Bir güç kaynağında BATT LED'i yanıyor. Sistem çalışmaya devam ediyor, kimse umursamıyor ve üç ay sonra diğer güç kaynağı da arızalanıyor. Şimdi sistem çöktü. Bunu yüzlerce kez gördüm.Benim yaptığım şey, arızalı olduğundan şüphelendiğim güç kaynağını çekip arkadaki terminallerden çıkış voltajını kontrol etmek. %2'lik bir sapma ile 24V DC görmelisiniz. 23V'nin altında veya 25V'nin üzerinde herhangi bir değer, regülasyon devresinin sapma gösterdiği anlamına gelir. Değiştirin. Ayar yapmayın. Bunlarda ayar potansiyometresi yok.Gizli sorun: Güç kaynağı sorunsuz olabilir, ancak rack'e giden 24V DC girişinde voltaj düşüşü olabilir. PS 407'deki giriş terminallerini kontrol edin. Giriş voltajı 20,4V'un (S7-400'ün düşük voltaj eşiği) altına düşerse, güç kaynağı bir arıza sinyali verecektir. Bu, düşündüğünüzden daha sık olur. Arızalı devre kesiciler, gevşek terminaller, yetersiz kalınlıkta kablolar.Yedek modül arızası da başka bir sorundur. Yedek modül (6ES7 407-0RA00-0AA0) iki güç kaynağı arasında bulunuyorsa, o da arızalanır. Arızalandığında, güç kaynaklarından biri voltaj çıkışı veriyor olsa bile, raf için çalışmıyormuş gibi görünür. Yedek modülü geçici olarak devre dışı bırakın. Çıkışları jumper ile bağlayarak doğrulayın. Raf tekrar çalışmaya başlarsa, modülü değiştirin. IM 460/461 arayüz modülü arızaları Merkezi raftaki IM 460-1 (6ES7 460-1BA00-0AA0) ve genişletme rafındaki IM 461-1 (6ES7 461-1BA00-0AA0), H sistemlerindeki bir diğer zayıf noktadır. Bunlar, yedekli bir çiftin iki rafını birbirine bağlayan arayüz modülleridir.Belirtiler: Bir işlemci Ext. DP Fault veya BUS2Fault hatası veriyor, ancak diğer işlemci sorunsuz çalışıyor. Genişletme rafı iletişimi bozuk olduğu için yedekli çift senkronize olamıyor.Hızlı test: IM 460-1 modülünü iki raf arasında değiştirin. Arıza modülle birlikte hareket ediyorsa, modül arızalıdır. Aynı yuvada kalıyorsa, sorun arka panelde veya raflar arasındaki kablodadır.Kablo sorunları: Bağlantı kablolarında (6ES7 468-xx) büyük dikdörtgen konektörler bulunur. Mandalın kırıldığı, kablonun kısmen çıktığı ve sistemde haftalarca aralıklı arızalar görüldüğü durumlar yaşadım, ta ki biri sorunu fark edene kadar. Konektörü sıkıca itin. Tık sesi geliyorsa, sorun yok. Tık sesi gelmiyorsa, kablo ucunu değiştirin. CPU bellek kartı bozulması S7-400H işlemciler bellek kartları kullanır. MMC veya daha eski RAM kartları. Pil bittiğinde ve işlemci kapandığında bu kartlar da devre dışı kalır. Yedek sistem çalışmaya başlar ancak işlemcilerden biri işletim sistemini yükleyemediği için çalışma moduna geçmez.Hafıza kartını çıkarın ve bir PG/PC'ye bağlı bir okuyucuya takın. Okumayı deneyin. Windows biçimlendirme istiyorsa, kart bozuktur. Okuyabiliyorsanız, projeyi yedekleyin, kartı yeniden biçimlendirin ve yeniden yazın.Pratik çözüm: Kasanızda her CPU türü için her zaman iki adet programlanmış yedek bellek kartı bulundurun. Bu durum yaşandığında (ve yaşanacaktır), kartı yeniden kurmak için bir saat harcamak yerine otuz saniye içinde değiştirebilirsiniz.Eğer her iki CPU da aynı anda kartlarını kaybettiyse (genellikle yedek pillerin bitmesiyle birlikte yaşanan tam güç kaybından kaynaklanır), projeyi yeniden indirmeniz gerekecektir. Bu sırada RAM tabanlı saat hızları da kayabilir, bu nedenle yükleme işleminden sonra her iki CPU'nun saat hızını ayarlayın. Yedekli modda harici DP bağımlı arızaları Bu durum beni çıldırtıyor. Yedek sistem sorunsuz çalışıyor, ancak bir DP slave (belki bir ET 200M veya uzaktan I/O rafı) bir kanalda arızalı görünüyor, diğerinde ise görünmüyor.Asıl sebep: Bir CPU'daki DP master, slave'i kaybetti, yeniden kurdu ve şimdi slave yanlış master'a atanmış durumda. İki CPU, slave'i kimin yönettiği konusunda anlaşamıyor.7. ADIMDA düzeltme: Donanım yapılandırmasına gidin ve o DP slave cihazının Yedeklilik özelliklerini kontrol edin. Yedekli DP Master olarak ayarlandığından emin olun. Belirli bir master yuvasına ayarlanmışsa, değiştirin. Ardından slave cihazını yeniden başlatın.Yedekli bir sistemde herhangi bir DP slave değişiminden sonra, slave'i her iki master'a da yeniden atamanız gerekir. Kılavuzdaki Slave Değiştirme prosedürü şöyledir: slave'i güçten ayırın, değiştirin, tekrar açın, ardından HW Config > PLC > Download to Module seçeneğini kullanarak DP slave'i indirin. Her iki master'ı da bu şekilde ayarlamazsanız, slave bir CPU için çalışırken diğeri için arıza verecektir. İşlemcinin kendisi ne zaman değiştirilmeli? İşlemci değişimi (414H, 417H, vb.) nadir olsa da gerçekleşebiliyor. İşte benim bu kararı verdiğim anlar:· İşlemci, bellek sıfırlamasından sonra bile silinmeyen dahili bir hata koduyla DURMA moduna geçiyor.· Aynı CPU üzerindeki birden fazla G/Ç modülü bağlantı kuramıyor ancak arka panelde sorun yok.· INTF LED'i, yeni bir OB1 indirmesinden sonra bile sürekli yanık kalıyor.· "Dağıtılmış G/Ç'lerde: bir CPU'da istasyon hatası görüyorsunuz, ancak diğer CPU aynı slave'lerle sorunsuz iletişim kuruyor."Bir H sisteminde işlemci değiştirme: Sağlam işlemciyi tek başına takın, arızalı işlemciyi çıkarın, yenisini takın, mod seçiciyi MRES konumuna getirin ve dokuz saniye basılı tutun (DURDUR LED'i yanıp sönmeyi bırakıp sabit yanana kadar), ardından ÇALIŞTIR konumuna getirin. Sağlam işlemci, sistem verilerini otomatik olarak yeni işlemciye indirecektir. İşlemin tamamlanmasını bekleyin. Bunu kesmeyin. Program boyutuna bağlı olarak iki ila beş dakika sürer.Gördüğüm hata şu: insanlar işlemciyi değiştiriyor ama yazılım sürümünü eşleştirmiyorlar. Yeni işlemcinin yazılımı mevcut işlemciden farklıysa, yedeklilik sağlanamaz. Yedek parça sipariş etmeden önce her zaman 6ES7 400 yazılım sürümünü teşhis tamponunda kontrol edin. Senkronizasyon modülü parça numarası eşleşmesi Size saatlerce zaman kaybettirecek bir şey var: Senkronizasyon modülü parça numaraları her iki CPU'da da eşleşmelidir. Eğer 0 numaralı rafta 6ES7 960-1AA04 ve 1 numaralı rafta 6ES7 960-1AB04 varsa, sistem senkronize olmaz. Belgelerde uyumlu oldukları yazsa bile, sahada uyumlu değiller. Eşleşen setler kullanın.Aynı durum fiber uzunlukları için de geçerli. Bir kablo 1 metre, diğeri 10 metre ise, sinyal zamanlama farkı uzun tarama döngülerinde senkronizasyon kaybına neden olabilir. Her iki bağlantıda da aynı uzunlukta kablo kullanın. Pratik tanı adımlarının özeti Arızalı bir H sistemi bulunan bir tesise girdiğimde, verdiğim talimat şudur:1. Her iki işlemcideki LED'lere bakın. Her LED'in durumunu not edin.2. Tek başına çalışan CPU'daki (hala ÇALIŞTIRMA modunda olan) tanılama arabelleğini okuyun.3. Arızalı işlemcideki teşhis arabelleğini okuyun.4. Her iki raftaki senkronizasyon modülü LED'lerini kontrol edin.5. Güç kaynağı LED'lerini ve pil LED'lerini kontrol edin.6. Fanın güç kaynaklarını dinleyin. Eğer fanlardan biri arızalıysa, hemen o güç kaynağını değiştirin.Tanılama tamponu size ihtiyacınız olan bilgilerin %90'ını veriyor. Tahmin etmeyin. Okuyun.S7-400H'deki sorunların çoğu işlemcilerden kaynaklanmaz. Senkronizasyon modülleri, güç kaynakları, IM modülleri ve fiber optik kablolar, ana PLC'den çok önce arızalanır. Pahalı parçaların (senkronizasyon modülleri ve IM modülleri) yedeklerini bulundurun, çünkü 6ES7 960-1AA04'ün değiştirilmesi için üç gün beklemek, onu stokta tutmaktan daha pahalıya mal olacaktır.Ve her periyodik bakım programında bu pilleri kontrol edin. Bitmiş bir yedek pil, iki dakikalık güç döngüsünü dört saatlik bir yeniden yapılandırmaya dönüştürür.-------------------------------------------------------------------------------------------------------------------🏢 TZ Tech Hakkında TZ Tech, endüstriyel otomasyon, elektrik, enstrümantasyon ve telekomünikasyon bileşenlerinin önde gelen tedarikçisidir. Hazır sevkiyata uygun distribütör stoğu tedarikinde uzmanlaşarak, son derece rekabetçi fiyatlar ve kısa teslimat süreleri sunabiliyoruz. Geniş envanterimiz sayesinde, başka yerlerde bulunması zor olan nadir ve üretimi durdurulmuş parçaları bile temin edebiliyoruz. 🛡️ Kalite Taahhüdümüz Kalitenin sizin için en önemli öncelik olduğunu biliyoruz. Her bir parça, tam bir güvenle satın alabilmeniz için sıkı bir eleme ve denetim sürecinden geçmektedir. Eski veya üretimi durdurulmuş parçalar için tam şeffaflığa inanıyoruz ve ürünün durumu hakkında her zaman dürüst ve doğru bir rapor sunacağız. Ayrıca, tüm yeni parçalar 1 yıllık tam garanti kapsamındadır. ✉️ İletişime Geçin  Bir projeniz mi var veya bir parçaya mı ihtiyacınız var? Talebinizi bugün bize gönderin! Ekibimiz, hafta sonları hariç 6 saat içinde hızlı yanıt vermeye kendini adamıştır.
  • ABB AC500 PLC Arıza Giderme: En Sık Karşılaşılan Saha Problemlerine Cevaplar
    ABB AC500 PLC Arıza Giderme: En Sık Karşılaşılan Saha Problemlerine Cevaplar Jul 27, 2026
     O ABB AC500 platformu, PM5xx, PM58x ve PM59x serileri, Avrupa ve Orta Doğu'daki su arıtma tesislerinde, bina otomasyon sistemlerinde ve proses hatlarında kullanılmaktadır. Sahadaki mühendisler aynı öngörülebilir arızalarla karşılaşmaktadır. AC500 işlemcim neden açılmıyor? Bilgisayar açıldığında işlemcinin çalışmaması dört nedene bağlıdır.Öncelikle güç kaynağını kontrol edin. TA521 serisi güç kaynağı modülleri temiz bir 24 VDC girişine ihtiyaç duyar. Güç kaynağı modülünün önündeki yeşil LED'i kontrol edin. Eğer kapalıysa, DC girişiniz yok demektir, giriş voltajı 19,2 V'un altındadır veya güç kaynağı modülünün kendisi arızalıdır. Terminallerden doğrudan multimetre ile ölçüm yapın. Paneldeki gösterge ışığına güvenmeyin.Önyükleyici bozulması. Daha az yaygın. Başarısız bir bellenim güncellemesi veya güncelleme sırasında güç kaybı sonrasında PM582 işlemcilerde meydana gelir. İşlemci güç LED'i yanar ancak başka hiçbir şey olmaz. Otomasyon Oluşturucu kullanarak SD kart yuvası üzerinden bellenimi yeniden yükleyin. Bu başarısız olursa, işlemcinin ABB tarafından önyükleyicisinin yeniden flaşlanması gerekir.Hafıza kartı sorunları. PM591 ve PM592'de, geçerli bir bellenim görüntüsüne sahip FAT32 formatlı bir SD kart kullanın. Başka bir PLC'den alınan bir kart veya bozuk bir kart, önyüklemeyi tamamen engelleyecektir. Kartı çıkarın ve onsuz önyüklemeyi deneyin. CPU çalışmaya başlarsa, sorun karttadır.ÇALIŞTIR/DURDUR anahtarının konumu. Çok açık gibi görünüyor, ancak mühendislere bunu birden fazla kez anlattık. Anahtar DURDUR modundaysa, CPU açılır ancak programı çalıştırmaz. Anahtarı ÇALIŞTIR konumuna getirin ve güç döngüsünü başlatın.---PM582'deki LED flaş desenleri ne anlama geliyor? PM582 durum LED'i, hata kodunu biliyorsanız sorunun tam olarak ne olduğunu size gösterir:LED Deseni | Anlamı | İşleviTamamen yeşil | Normal çalışıyor | Hiçbir şey yokYeşil yanıp sönüyor (yavaş) | DURDUR modu | ÇALIŞTIR/DURDUR anahtarını veya program durumunu kontrol edinKırmızı ışık yanıp sönüyor, 2 kez yanıp sönüyor sonra duraklıyor | Donanım arızası | İşlemcinin değiştirilmesi gerekiyorKırmızı ışık yanıp sönüyor, 3 kez yanıp sönüyor sonra duraklıyor | Veri yolu hatası | TA523 arka panel modülünü ve G/Ç veri yolu bağlantılarını kontrol edinKırmızı ışık yanıp sönüyor, 4 kez yanıp sönüyor sonra duraklıyor | Program hatası, izleme zamanlayıcısı zaman aşımı | Döngü süresini ve program mantığını gözden geçirinKoyu kırmızı | Kritik hata | İşlemci büyük olasılıkla arızalı, değiştirinÜç flaş (bus hatası) insanları yanıltan hatadır. Herkes işlemcinin bozuk olduğunu varsayar, ancak sorun neredeyse her zaman arka panelde veya gevşek bir G/Ç modülündedir. TA523 arka panel modülünü ve bağlı tüm G/Ç modüllerini yeniden takın, ardından güç döngüsü yapın. Üç flaş hatası devam ederse, önce TA523'ü değiştirin. Bu, işlemciden daha ucuzdur.Dört kez yanıp sönme (program hatası), izleme mekanizmasının devreye girdiğini gösterir. Otomasyon Oluşturucu'ya girin ve görev yapılandırmasını kontrol edin. Döngü süreniz, yapılandırılmış izleme mekanizması sınırını aşıyor. İzleme mekanizması süresini artırın veya kodunuzu optimize edin. ST'de sonsuz döngüler, LADDER'da unutulmuş atlama etiketleri veya asla tamamlanmayan SFC adımları olup olmadığını kontrol edin.---AC500 cihazıma Ethernet üzerinden neden bağlanamıyorum? Ethernet bağlantı sorunları, en sık karşılaşılan ikinci sorun türüdür.Yanlış IP adresi. PM5xx serisinin varsayılan IP adresi 192.168.0.10'dur. Eğer birisi bunu değiştirdiyse veya dizüstü bilgisayarınız farklı bir alt ağda bulunuyorsa, bağlanamazsınız. İşlemciyi DURDUR konumunda tutun, çapraz bağlantı kablosuyla doğrudan bağlayın (çoğu modern ağ kartı otomatik olarak MDIX yapar, ancak hepsi değil) ve Automation Builder'ın ağ keşif aracıyla ağı tarayın.Alt ağ uyumsuzluğu. Dizüstü bilgisayarınız 192.168.1.x IP adresindeyken PLC 192.168.0.x IP adresinde olabilir. Dizüstü bilgisayarınıza aynı aralıkta statik bir IP adresi atayın: 192.168.0.100 ve alt ağ maskesi 255.255.255.0.Güvenlik duvarı portları engelliyor. Automation Builder iletişim için TCP 6681 ve 6682 portlarını kullanıyor. Windows Defender Güvenlik Duvarı veya kurumsal güvenlik yazılımları genellikle bunları engelliyor. Bunlara izin vermek için gelen bir kural ekleyin. Ayrıca PLC'nin port güvenliği etkinleştirilmiş yönetilen bir anahtarın arkasında olmadığından emin olun.Fiziksel katman hasarı. Endüstriyel ortamlar RJ45 konektörlerini aşındırır. Titreşim, nem, yağ buharı - bunların hepsi Ethernet kablolarını bozar. Sağlam olduğu bilinen bir kablo deneyin. CPU Ethernet portundaki bağlantı LED'i taktığınızda yanmıyorsa, kabloyu değiştirin. Hala yanmıyorsa, port arızalı olabilir. CPU'nuzda varsa ikinci Ethernet portunu kullanın veya bir CM574 Ethernet modülü ekleyin.---Analog giriş değerlerim tamamen tutarsız – sorun ne olabilir? TA521-AI4 veya TA522-AI8 modülündeki analog değerlerdeki sapmalar veya aşırı dalgalanmalar, modülün arızalı olmasından değil, kablolama veya yapılandırma sorunlarından kaynaklanır.4-20 mA devre sorunları. En yaygın neden, devredeki kopmuş bir kablodur. Vericiden AI modülüne kadar sürekliliği kontrol edin. Ardından, devre gücünü doğrulayın. Verici devre ile besleniyorsa, 24 V besleme mevcut ve kararlı olmalıdır. 50 ms'lik bir düşüş bile okumada ani bir yükselişe neden olur. Giriş terminalleri arasına hassas bir direnç (250 ohm) bağlayın ve voltajı ölçün. Direnç üzerindeki 1-5 VDC, sağlıklı bir 4-20 mA devresine eşittir.Topraklama döngüleri. Verici ve PLC farklı güç kaynaklarına veya topraklama noktalarına bağlı olduğunda, topraklama döngüleri sinyale gürültü katar. Yalıtılmış AI modülleri kullanın veya verici ile PLC girişi arasına bir sinyal izolatörü takın.Automation Builder'da yanlış ölçeklendirme. Her analog modülün doğru ölçeklendirme parametrelerine ihtiyacı vardır. 4-20 mA girişini 0-10 V olarak yapılandırdıysanız veya yanlış mühendislik birimi aralığı ayarladıysanız (örneğin, 0-250 PSI yerine 0-100 PSI), okumalar yanlış görünecektir ancak modül sorunsuz çalışır. Automation Builder'da G/Ç eşleme sekmesi altında modül yapılandırmasını kontrol edin.Filtre ayarları. AC500 AI modülleri yapılandırılabilir dijital filtrelere sahiptir. Filtre zaman sabiti çok düşük ayarlanırsa, elektriksel gürültü görürsünüz. Çok yüksek ayarlanırsa, gerçek proses değişikliklerini kaçırırsınız. 50 ms ile başlayın ve oradan ayarlayın.Ortak mod gerilimi. TA521-AI4'te, herhangi bir giriş ile AGND arasında maksimum ortak mod gerilimi 30 VDC'dir. Vericiniz farklı bir toprağa referanslıysa, bu değeri aşabilir ve düzensiz okumalar elde edebilirsiniz. Tüm analog ortak noktaları tek bir noktada birleştirin.---Programım yükleniyor ancak PLC hemen duruyor. Program sorunsuz bir şekilde yükleniyor, ardından işlemci durma durumuna geçiyor.Eksik donanım yapılandırması. Programınız fiziksel olarak mevcut olmayan G/Ç modüllerine referans veriyor veya Automation Builder'daki arka panel yapılandırması ray üzerindekiyle eşleşmiyor. Donanım yapılandırmasını açın ve gerçek donanımla karşılaştırın. TA521'i TA522 ile değiştirdiyseniz veya modülleri farklı yuvalara taşıdıysanız, yapılandırma geçersizdir.Görev taşması / izleme zaman aşımı. Program derlenir ve yüklenir, ancak çalıştırıldığında döngü süresi görev izleme süresini aşar. Bu, önceki programda bulunmayan, hızlı döngü süresine sahip bir PID döngüsü gibi ağır bir fonksiyon bloğu eklediğinizde olur. Görev yapılandırmasını kontrol edin ve izleme süresini artırın veya sorunlu kod bloğunu optimize edin.Sıfıra bölme veya ele alınmayan istisna. ST ve LADDER kodları, sıfıra bölme, geçersiz işaretçi veya dizi indeksinin sınırları dışında olması durumunda CPU'yu çökertecektir. Otomatik bir istisna işleyici yoktur. CPU STOP durumuna geçer. Matematiksel işlemlerden önce sınır kontrolü ekleyin. ST'de, bölmeden önce bölenin sıfır olmadığını kontrol edin. LADDER'da, matematiksel fonksiyonlardan önce karşılaştırma blokları kullanın.Çıkışları STOP konumuna zorlama. Dijital çıkışları çevrimiçi olarak zorladıysanız ve yeni bir program yüklerseniz, zorlama durumu yeni mantıkla çakışabilir. Yüklemeden önce tüm zorlamaları kaldırın. Automation Builder'da, zorlama görünümüne gidin ve tüm zorlamaları kaldırın, ardından programı indirin.---AC500 modüllerinin yedeklerini nereden bulabilirim? AC500 platformu çeşitli yaşam döngüsü aşamalarından geçti. Bazı modüller hala aktif; diğerleri ise kullanımdan kaldırıldı.Güncel modeller (PM591, PM592, CM574) için öncelikle ABB Direct ile iletişime geçin, ancak eski modeller için teslimat süreleri 8-16 hafta sürebilir. PM571, PM582, CM571 ve TA521 serisinin çeşitli varyantlarının üretimi durdurulmuştur veya kullanım ömrü sona ermiştir.Rexel, Sonepar ve uzmanlaşmış endüstriyel otomasyon firmaları gibi otomasyon parçaları distribütörleri hala NOS (yeni eski stok) envanterine sahip. Fiyatlar büyük ölçüde değişiyor. Birden fazla kaynaktan kontrol edin.Tztechio.com gibi uzman tedarikçiler, özellikle PM582 ve CM571 gibi bulunması daha zor olan modeller olmak üzere, test edilmiş kullanılmış ve yeni fazla stok AC500 modülleri satmaktadır.Üretimi durdurulan modüllerin yenilerini bulmakta zorlanacaksınız:· PM571· PM582· CM571· TA521 serisi (çeşitli varyantları mevcuttur, ancak TA521-ETH ve TA521-AI4 diğerlerine göre daha yaygın olarak bulunur)· Eski arka panel modülleriYeni bir sistem tasarlıyorsanız veya arızalı bir CPU'yu değiştiriyorsanız, PM582 yerine PM591 veya PM592'yi tercih edin. Bunlar güncel üretimde olup daha kolay bulunabilirler.---AC500'ü eski ABB sürücülerle kullanabilir miyim? Evet. AC500, eski ABB sürücüleriyle seri Modbus RTU üzerinden iletişim kurar.CM572 üzerinden Modbus RTU. CM572 seri iletişim modülü size RS-232 ve RS-485 portları sağlar. Otomasyon Oluşturucu'da Modbus ana cihazı olarak yapılandırın. RS-485 terminallerini (A+/B-) sürücünün Modbus portuna bağlayın. Sonlandırma dirençlerine dikkat edin. Bunları yalnızca veri yolunun iki fiziksel ucunda etkinleştirin.ACS350 ve ACS355 sürücüleri, kutudan çıktığı gibi Modbus RTU'yu destekler. Sürücü parametre grubu 53 (Modbus yapılandırması), istasyon kimliğini, baud hızını ve eşlik bitini ayarlar. Bunları CM572 yapılandırmasıyla eşleştirin. Yaygın ayarlar: 19200 baud, 8 veri biti, çift eşlik biti, 1 durdurma biti.DriveAP kütüphanesi. ABB, Automation Builder için DriveAP fonksiyon bloğu kütüphanesini sağlar. Bu kütüphane, ham Modbus fonksiyon kodları yazmadan ABB sürücüleriyle Modbus iletişimini yönetir. Bir DriveAP bloğu ekleyin, sürücü kimliğini yapılandırın ve parametreleri dizine göre okuyun/yazın.ACS580 ve ACS880 sürücüleri Modbus RTU üzerinden de çalışır, ancak CM574 veya CPU'nun dahili Ethernet portuna sahipseniz Ethernet tabanlı alan veri yollarını da desteklerler. Yeni kurulumlar için RTU yerine Modbus TCP kullanın. Daha hızlıdır, sorun gidermesi daha kolaydır ve daha az kablolama sorunu vardır.---Özet AC500 arızalarının çoğu birkaç kategoriye ayrılır: güç sorunları, yapılandırma uyumsuzlukları, kablolama sorunları ve modül ömrü. Yedek bir TA523 arka panelini rafta bulundurun. Güç kaynağından sonra en sık görülen arıza noktasıdır. Şüphe duyduğunuzda, işlemcinin LED flaş kodunun size ilk olarak nereye bakmanız gerektiğini söylemesine izin verin.ABB otomasyon ürünleri hakkında daha fazla bilgi için ABB PLC platformları, PLC temelleri, değişken frekanslı sürücüler ve endüstriyel otomasyon sistemleri hakkındaki kılavuzlarımıza göz atabilirsiniz.-------------------------------------------------------------------------------------------------------------------🏢 TZ Tech Hakkında TZ Tech, endüstriyel otomasyon, elektrik, enstrümantasyon ve telekomünikasyon bileşenlerinin önde gelen tedarikçisidir. Hazır sevkiyata uygun distribütör stoğu tedarikinde uzmanlaşarak, son derece rekabetçi fiyatlar ve kısa teslimat süreleri sunabiliyoruz. Geniş envanterimiz sayesinde, başka yerlerde bulunması zor olan nadir ve üretimi durdurulmuş parçaları bile temin edebiliyoruz. 🛡️ Kalite Taahhüdümüz Kalitenin sizin için en önemli öncelik olduğunu biliyoruz. Her bir parça, tam bir güvenle satın alabilmeniz için sıkı bir eleme ve denetim sürecinden geçmektedir. Eski veya üretimi durdurulmuş parçalar için tam şeffaflığa inanıyoruz ve ürünün durumu hakkında her zaman dürüst ve doğru bir rapor sunacağız. Ayrıca, tüm yeni parçalar 1 yıllık tam garanti kapsamındadır. ✉️ İletişime Geçin  Bir projeniz mi var veya bir parçaya mı ihtiyacınız var? Talebinizi bugün bize gönderin! Ekibimiz, hafta sonları hariç 6 saat içinde hızlı yanıt vermeye kendini adamıştır.
  • Allen-Bradley PLC-5: Kullanım Ömrünün Sonu Kılavuzu, Değiştirme Seçenekleri ve Yedek Parça Bulunabilecek Yerler
    Allen-Bradley PLC-5: Kullanım Ömrünün Sonu Kılavuzu, Değiştirme Seçenekleri ve Yedek Parça Bulunabilecek Yerler Jul 22, 2026
     Salı gecesi saat 23:00'te telefon çaldı. Soğuk hava deposundaki amonyaklı soğutma ünitesi arızalandı ve tüm sistem arıza emniyet moduna geçti, ürün sıcaklığı yükseliyordu. PLC-5'in PROC LED'i sürekli kırmızı yanıyordu ve ne kadar güç kapatıp açsam da düzelmiyordu. Yedek bir 1785-L80B işlemci taktım, programı disketten yeniden yükledim ve ilk donmuş et paleti yumuşamaya başlamadan önce soğutma sistemini tekrar çalışır hale getirdim. Bu işlemci on dört yıl boyunca aralıksız çalışmıştı. O gece arızalanmayı seçti.PLC-5 ailesinin üretimi yıllar önce durduruldu. Son sipariş tarihleri ​​geçti. Ancak kurulu taban çok büyük ve bu sistemler bütçe döngünüze uygun bir zaman diliminde arıza yapmıyor. Fabrikalar Neden Hala PLC-5 Sistemleri Kullanıyor? Çalışır durumdaki bir kontrol sisteminin değiştirilmesi altı haneli rakamlara mal oluyor ve tesisin kapatılmasını gerektiriyor. 1997'den beri aynı ürünü üreten bir parti reaktörünü çalıştıran PLC-5 sistemi; programın hataları giderilmiş, operatörler bunu biliyor ve üretim müdürü, haftalarca sürebilecek devreye alma gecikmeleri riski taşıyan bir geçiş projesine hiç yanaşmıyor.1771 I/O rafı ve 1785 işlemcileri, Rockwell'in her şeyi aşırı mühendislikle tasarladığı dönemde üretildi. Altın kaplama arka panel konektörleri. Kalın çelik kasa. 1992 yılından kalma bir 1771-PS7, kapasitörler kurumamışsa hala belirtilen sınırlar içinde çalışır.Çelik fabrikası tezgah tahrik sistemlerinde, kimyasal parti sıralamasında, boru hattı vana kontrolünde ve 1990'larda üretilen otomotiv transfer hatlarının yarısında PLC-5 sistemlerinin çalıştığını gördüm. Geçiş için gerekli sermaye talebi, felaket bir arıza veya hiç gelmeyen bir bütçe yılı için çekmecede bekliyor. Yaygın Arıza Modları Yirmi yılı aşkın süredir bu alanda çalıştıktan sonra, işte gerçekte başarısız olan şeyler - kılavuzda teorik olarak başarısız olabileceği söylenenler değil. Güç Kaynağı Arızaları (1771-PS7) 1771-PS7, arka panele 5V ve 24V DC sağlar. İçindeki elektrolitik kondansatörlerin ömrü sınırlıdır; havalandırılan bir panelde yaklaşık yedi ila on yıl. 50°C ortam sıcaklığında çalışan kapalı bir kabinde ise bu kondansatörler beş yıl içinde belirtilen değerlerin dışına çıkar.PS7 arızasının belirtileri:· Güç döngüsüyle giderilen aralıklı raf arızaları.· Yanıp sönen veya loş güç LED'i· Belirli yuvalarda açıklanamayan G/Ç iletişim hataları· 5V hattında multimetre ile yapılan ölçümde 4,75V'nin altında voltaj tespit edildi.PS7 tamamen arızalandığında, tüm raf karanlığa gömülüyor. Kamyonumda yedek bir 1771-PS7 bulunduruyorum.PS7, şebeke voltajına bağlı olarak belirgin bir arıza profiline sahiptir. 120V/60Hz'de (Kuzey Amerika), doğrultucu diyotlar kondansatörlerden önce arızalanma eğilimindedir. 230V/50Hz'de (Avrupa, Orta Doğu), giriş filtre kondansatörleri önce arızalanır; daha yüksek RMS voltajı dielektriği daha fazla zorlar. CE ve UL sertifikasyon gereksinimleri göz önünde bulundurularak stoklanmıştır. Pil Destekli RAM Kaybı 1785 işlemciler, ana güç kapalıyken kullanıcı programını SRAM'de tutmak için 3,6V'luk bir lityum pil (1770-XY) kullanır. Yaklaşık 3,0V'un altında, CPU bir BAT LED uyarısı verir. 2,5V'un altında ise CPU boştur.Kritik nokta şu: İşlemci açıkken pil, kapalı olduğundan daha hızlı tükeniyor. Sürekli çalışan bir 1785-L80B'nin pili on iki ila on sekiz ay içinde tükeniyor; bu da aynı pilin kapalı bir yedek pildeki ömrünün yaklaşık yarısı kadar.Yedek pili her on iki ayda bir, programlı olarak değiştirin. Değiştirme tarihini kabin kapağının içine boya kalemiyle yazın. Bakım müdürünün pilin beş yıl dayanacağını varsayması nedeniyle tesislerin programlarını kaybettiğini gördüm. 7/24 çalışan sıcak bir panelde bu mümkün değil.Dikkat edilmesi gereken işlemci modelleri:· 1785-L80B — 256K belleğe sahip tam özellikli işlemci. Daha büyük SRAM dizisi nedeniyle en yüksek pil tüketimi. Pil göstergesini (BAT LED) üç ayda bir kontrol edin.· 1785-L40B — Orta seviye işlemci, 128K bellek. L80B'ye göre biraz daha uzun pil ömrü.Program kaybolduğunda üç şeye ihtiyacınız vardır: yedekleme dosyası (.RSLogix 5'ten), doğru işlemci bellenimi ve indirme için çalışan bir bağlantı. 1771 G/Ç Modülü Arızaları 1771-IBD modülü, zamanla bozulan optik izolatörler kullanır. On beş ila yirmi yıl sonra, akım aktarım oranı kayma gösterir. Giriş, KAPALI durumunu güvenilir bir şekilde algılamayı bırakır; alan cihazının enerjisi kesildiğinde CPU mantıksal 1 görür. Hayalet AÇIK durumları gördüğünüzde modülü değiştirin.1771-OB (24V DC Kaynak Çıkışı) — Darlington transistör dizileri kısa devre veya açık devre yaparak arızalanır. Kısa devre yapmış bir çıkış, mantık devresi KAPALI dediğinde yükü enerjili tutar. 1771-OB'nin çıkış sigortası yoktur. Yedek sigorta bulundurun.1771-IXE (Termokupl/Milivolt Girişi) — Artık üretilmeyen özel bir hibrit ASIC kullanır. ASIC arızalandığında, modül rastgele değerler üretir veya sabit bir değerde kilitlenir. Yeni-eski stok tükendiği için ikinci el piyasasında fiyatları yükseliyor. RSLogix 5 Yazılım Uyumluluğu RSLogix 5, PLC-5 ailesini programlamak ve sorun gidermek için tek yoldur. Rockwell yıllar önce yeni lisans satışını durdurdu. Sürüm 8.20, son sürümdür ve Windows 7 ve Windows 10'da uyumluluk modunda çalışan 32 bit bir uygulamadır. Windows 11 güvenilir değildir.2026'da RSLogix 5'te sık karşılaşılan sorunlar:· DH+ iletişimi 1784-PCMK üzerinden sağlanır — PCMCIA kartı artık üretilmiyor. Sürücü desteği Windows 7 ile sona erdi. USB-DH+ dönüştürücüler (1784-U2DHP) 500-1200 dolar arasında satılıyor ve onlar da artık üretilmiyor.· Seri DF1 yükleme — Gerçek bir RS-232 portu gerektirir. FTDI yonga seti tabanlı USB adaptörleri en güvenilir olanlardır. Prolific tabanlı adaptörler rastgele veri bozulmalarına neden olur.· Ethernet yükleme (1785-L80C/L80E) — İşlemcinizde Ethernet girişi varsa en güvenilir yöntemdir. Statik bir IP adresi ayarlayın, çapraz bağlantı kablosuyla doğrudan bağlayın ve "Kim Aktif" özelliğini kullanın.· Program dosyası bozulması — RSLogix 5 bir serileştirme şeması kullanır. Yüklenen bir .RSP dosyası CPU'ya geri indirilemiyorsa, yeni bir dosya oluşturun ve önce veri tablolarını, ardından programı ayrı olarak yükleyin.Windows 7 veya Windows 10 32-bit işletim sistemi yüklü ve RSLogix 5 kurulu özel bir dizüstü bilgisayar bulundurun. BT departmanının güncelleme yapmasına izin vermeyin. İnternete bağlamayın. Alternatif Seçenekler: ControlLogix ve CompactLogix Eninde sonunda göç etmek zorunda kalacaksınız. İşte gerçekçi bir değerlendirme. ControlLogix Geçişi PLC-5'in yerel alternatifi ControlLogix'tir (1756-L8x serisi). Rockwell, çoğu merdiven mantığını otomatik olarak dönüştüren bir geçiş araç kiti sunmaktadır. Basit ayrık mantık sorunsuz bir şekilde dönüştürülür. PID döngüleri, MSG komutları ve blok aktarımları (BTR/BTW) manuel yeniden işleme gerektirir.Maliyet: Tek bir ControlLogix şasisi, işlemci, güç kaynağı ve iletişim modülünün liste fiyatı 5.000-8.000 dolar arasındadır. Orta ölçekli bir sistem (128 I/O noktası) için komple kabin geçişi, parça ve mühendislik maliyeti olarak 30.000-60.000 dolar tutarındadır. CompactLogix Geçişi CompactLogix (5069-L3x veya 5069-L4x serisi), işlemci başına 2.000-4.000 dolar arasında değişen fiyatıyla daha düşük maliyetli bir alternatiftir. 5069 I/O modülleri, 1756 modüllerine göre yaklaşık %30 daha ucuzdur.Ödünleşmeler:· CompactLogix, kasa başına daha az G/Ç noktası destekler.· Dahili DH+ veya Uzaktan G/Ç özelliği bulunmamaktadır — ayrı iletişim modüllerine ihtiyaç duyar.· 5069 arka paneli 1771 adaptör modüllerini desteklemiyor; tamamen yeni giriş/çıkış (I/O) gerekiyor.Küçük ve orta ölçekli PLC-5 sistemleri (128'den az giriş/çıkış noktası) için CompactLogix mantıklı bir seçimdir. Önemli miktarda analog giriş/çıkışa veya mevcut ControlNet/RIO ağlarına sahip büyük sistemler için ControlLogix yolu entegrasyon sorunlarını ortadan kaldırır.Göçlerin Gerçekliği Bazı satıcılar PAC geçişini doğrudan değiştirme olarak sunuyor. Ancak durum böyle değil. Arka panel, giriş/çıkış, güç kaynağı ve programlama ortamı tamamen değişiyor. Sadece saha kablolaması kalıyor. Tam bir sistem değişimi için bütçe ayırın. Yedek Parçaları Bugün Nereden Bulabilirsiniz? Yeni ama kullanılmamış PLC-5 ve 1771 bileşenleri geleneksel dağıtım kanallarından kayboluyor. Rockwell artık bunları üretmiyor. Geriye kalan stok, fazlalık ve bağımsız dağıtımcı ağında bulunuyor.En iyi tedarik stratejiniz: Test edilmiş envantere sahip bir endüstriyel otomasyon yedek parça uzmanından satın almak. tztechio.com'da, Allen-Bradley kategorisi, 1785-L80B ve 1785-L40B işlemcileri, 1771 I/O modülleri, güç kaynakları ve şasiler de dahil olmak üzere özenle seçilmiş PLC-5 işlemcileri, 1771 I/O modülleri, güç kaynakları ve şasiler sunmaktadır. Ayrıca 1771-IXE termokupl girişi gibi bulunması zor modüller de mevcuttur. Diğer eski platformlar için daha geniş PLC parçaları da bulunmaktadır. Şimdi Ne Stoklamalı? PLC-5 sistemlerinin bakımını yapıyorsanız, tedarik her çeyrekte daralır. Öncelik sırası:1. 1771-PS7 güç kaynağı — En sık arızalanan nokta. Aktif kasa başına iki adet stokta bulundurun.2. 1785-L80B veya L40B işlemci — İki sistem için bir adet yedek CPU. Pil yedekleme devresi doğrulanmış, test edilmiş üniteler satın alın.3. 1770-XY piller — On iki adetlik bir kutu satın alın. Tüm sistemlerde on iki ayda bir değiştirin.4. 1771-IBD ve 1771-OB — Sistem başına ikişer adet. G/Ç modülleri arasında en yüksek arıza oranına sahip.5. 1771-IXE veya diğer analog giriş modülleri — Modül tipi başına bir adet yedek. Bulunması en zor olanıdır.6. 1771 şasi — Sistem boyutuna göre bir adet yedek arka panel. Çatlak bir şasi, komple yeniden kablolama gerektirir.7. RSLogix 5 kurulum medyası ve lisansı — Eğer yoksa, hemen lisanslı bir kopyasını edinin. Programlama dizüstü bilgisayarınız bozulduğunda, yenisini kuramazsınız. Bu, bitkiniz için ne anlama geliyor? PLC-5 geri gelmeyecek. Rockwell onu yeniden piyasaya sürmeyecek. Yedek parçaları bulmak her geçen gün daha da zorlaşıyor ve fiyatları artıyor. "Gelecek yıl geçiş yapacağız" diyen fabrika müdürü bunu beş yıldır söylüyor. O salı gecesi saat 23:00'te değiştirdiğim soğutma ünitesi işlemcisi, fabrikanın 2019'da geçiş yapmayı planladığı işlemciyle aynıydı.Yedek parçalar bulundurun. Pilleri değiştirin. RSLogix 5 dizüstü bilgisayarınızın bakımını yapın. Ve geçiş için bütçe ayrıldığında, PLC-5 arızalanmadan önce yapın, sonrasında değil. Kontrollü bir geçiş, acil bir değiştirme işleminden her zaman daha iyidir.-------------------------------------------------------------------------------------------------------------------🏢 TZ Tech Hakkında TZ Tech, endüstriyel otomasyon, elektrik, enstrümantasyon ve telekomünikasyon bileşenlerinin önde gelen tedarikçisidir. Hazır sevkiyata uygun distribütör stoğu tedarikinde uzmanlaşarak, son derece rekabetçi fiyatlar ve kısa teslimat süreleri sunabiliyoruz. Geniş envanterimiz sayesinde, başka yerlerde bulunması zor olan nadir ve üretimi durdurulmuş parçaları bile temin edebiliyoruz. 🛡️ Kalite Taahhüdümüz Kalitenin sizin için en önemli öncelik olduğunu biliyoruz. Her bir parça, tam bir güvenle satın alabilmeniz için sıkı bir eleme ve denetim sürecinden geçmektedir. Eski veya üretimi durdurulmuş parçalar için tam şeffaflığa inanıyoruz ve ürünün durumu hakkında her zaman dürüst ve doğru bir rapor sunacağız. Ayrıca, tüm yeni parçalar 1 yıllık tam garanti kapsamındadır. ✉️ İletişime Geçin  Bir projeniz mi var veya bir parçaya mı ihtiyacınız var? Bize bugün sorunuzu gönderin! Ekibimiz, hafta sonları hariç 6 saat içinde hızlı yanıt vermeye kendini adamıştır.
  • Fuji Electric MICREX PLC: Ömrünü Tamamlamış Sistemler İçin Geçiş Seçenekleri
    Fuji Electric MICREX PLC: Ömrünü Tamamlamış Sistemler İçin Geçiş Seçenekleri Jul 14, 2026
     Fuji Elektrik Fuji Electric, gıda işleme, malzeme taşıma ve su arıtma alanlarında faaliyet gösteren binlerce fabrikada kurulu MICREX PLC ailesiyle, onlarca yıldır Japonya ve Güneydoğu Asya'da endüstriyel otomasyonda baskın bir güç olmuştur. Ancak durum değişti. Fuji Electric, programlanabilir kontrolör ürün gamını SPH5000 ve SPH3000M platformları etrafında konsolide etti ve eski nesiller - MICREX-SX SPH200/300/500 serisi, MICREX-NX ailesi ve ilk SPH1000 sistemleri - kullanım ömrünün sonuna ulaştı veya yaklaşıyor.Eğer bu eski kontrol ünitelerinden birini temel alan bir üretim hattını sürdürüyorsanız, tanıdık bir endüstriyel ikilemle karşı karşıyasınız: yedek parçaları ikinci el piyasasından temin etmeye devam etmek mi, yoksa bir geçiş projesine girişmek mi? Her iki yol da risksiz değil. Doğru cevap, donanımınızın özel sürümüne, giriş/çıkış sayısına, arıza toleransınıza ve uzun vadeli üretim planınıza bağlıdır.Mühendisler Fuji MICREX sistemlerinin artık tam olarak desteklenmediğini fark ettiklerinde en sık sordukları beş soru şunlardır. Cevaplar modele özgüdür ve 2026'da gerçekte nelerin mevcut olduğuna dayanmaktadır. 1. Hangi Fuji Electric MICREX modelleri artık üretilmiyor? Fuji Electric, çeşitli MICREX ürün aileleri için resmi olarak kullanım ömrünün sonuna ilişkin bildirimler yayınladı. 2026 yılının ortası itibariyle mevcut durum şu şekildedir:MICREX-SX SPH200 Serisi (Üretimi Durduruldu — Fabrika Desteği Yok)SPH200, Fuji'nin MICREX-SX serisindeki giriş seviyesi modüler PLC'siydi. NP1FH-200 ve NP1PH-200 gibi CPU modelleri on yıldan fazla bir süre önce üretimden kaldırıldı. Fuji, bu CPU'lar için onarım siparişlerini 2019'da kabul etmeyi bıraktı. Hattınızda bir SPH200 varsa, zaten kanalda bulunan yedek stoklarla çalışıyorsunuz demektir.MICREX-SX SPH300 Serisi (Üretimi Durduruldu — Destek Sona Erdi)SPH300 (CPU modelleri NP1FH-300, NP1PH-300, NP1PS-300), MICREX-SX ailesinin orta sınıf iş yükünü taşıyan işlemcisiydi. 2020 yılında resmi olarak üretimi durdurulan bu işlemci için beş yıllık destek süresi tüm bölgelerde sona erdi. Japonya ve Güneydoğu Asya'nın bazı bölgelerinde, acil durumlar için yetkili distribütörler aracılığıyla, eski yedek CPU anakart stoklarıyla, depo onarımı hala mümkün olabilir, ancak bekleme süreleri haftalardan aylara uzamıştır.MICREX-NX Serisi (Kullanımdan Kaldırıldı — Destek Yok)MICREX-NX ailesi, MICREX-SX serisinden daha eski olup tamamen farklı bir arka panel ve giriş/çıkış form faktörü kullanmaktadır. NX-32, NX-64 ve NX-128 CPU üniteleri gibi modeller 2000'li yılların başından beri üretimden kalkmıştır. Yedek parçalar yalnızca üçüncü taraf aracı kurumlar veya fazla stok satan bayiler aracılığıyla temin edilebilmektedir.MICREX-SX SPH500 Serisi (Kullanım Ömrünün Sonu Aktif)SPH500 (CPU modelleri NP1PH-500, NP1PS-500), SPH1000 ve SPH3000M ile aynı arka panel form faktörünü paylaşıyor, ancak Fuji, SPH5000M lehine bu modeli aşamalı olarak piyasadan kaldırıyor. Fabrika desteğinin 2028 yılına kadar tamamen sona ermesi bekleniyor. Fuji, garanti sözleşmeleri için yedek CPU modülleri üretmeye devam ediyor, ancak üretim hacimlerinin düşmesiyle birlikte yeni ünite fiyatları 2023'ten bu yana %30-40 oranında arttı.MICREX-SX SPH1000 Serisi (Aşamalı Azaltmayı Destekler)SPH1000 (CPU modelleri NP1PS-1000, NP1PH-1000), eski MICREX-SX ile mevcut SPH5000 mimarisi arasındaki boşluğu doldurmaktadır. Fuji bu işlemcileri hala satmaktadır, ancak fabrika siparişleri için teslim süreleri 12-16 haftaya uzamıştır. Fuji, yeni projeler için doğrudan değiştirme olarak SPH5000M'yi önermektedir.Özetle: İşlemciniz SPH200 veya SPH300 ise, fabrika desteği sona ermiştir. SPH500 ve SPH1000 kullanıcıları için geçiş süresi daralmaktadır; bu süre, bulunduğunuz bölgeye bağlı olarak yaklaşık 12 ila 24 aydır.---2. MICREX-SX'i doğrudan SPH ile değiştirebilir miyim? Fuji üretim hatlarını yöneten mühendislerden en sık gelen soru bu. Kısa cevap: CPU nesline bağlı.Fiziksel Uyumluluk — G/Ç Modülleriİyi haber: Fuji Electric, SPH200, SPH300, SPH500, SPH1000, SPH3000M ve SPH5000M serilerinde aynı arka panel form faktörünü korudu. Mevcut G/Ç modülleriniz (NP1X32-DC24 gibi dijital giriş modülleri, NP1A04-AD gibi analog modüller ve NP1CN1 (T-LINK), NP1CN2 (FL-net) ve NP1CN3 (PROFIBUS) gibi özel modüller) eski raftan çıkarılıp doğrudan yeni bir SPH5000M rafına takılabilir. G/Ç veri yolu protokolü bu nesiller arasında elektriksel olarak uyumludur, bu da yalnızca CPU değişimini fiziksel olarak mümkün kılar.İşlemci ve Donanım Yazılımı — Doğrudan DeğiştirilemezSorun, işlemci modülü ve programlama ortamında yatıyor. Bir SPH5000M işlemcisi (NP1PS-5000M veya NP1PH-5000M modeli), önemli ölçüde yeniden düzenleme yapılmadan SPH200 veya SPH300 için derlenmiş SX-Programmer proje dosyalarını çalıştıramaz. Komut seti nesiller arasında genişledi. T-LINK ve FL-net iletişim alanları için bellek haritaları değişti. SPH300'de çalışan kesme işleme ve görev zamanlama, SPH5000M'de farklı davranabilir.Bu pratikte şu anlama gelir: Saha kablolamanızı, giriş/çıkış rafınızı, güç kaynaklarınızı ve temel modüllerinizi koruyabilirsiniz. Uygulama mantığını Standart SX-Programmer veya daha yeni NP (Nano Programlama) ortamında yeniden yazmanız ve yeniden doğrulamanız gerekecektir.Pratik Giriş YoluEn basit geçiş yolu SPH1000 → SPH5000M'dir. Eğer V6.x veya daha yeni sürümlerde derlenmiş Standart SX-Programmer projeleri çalıştıran bir SPH1000'iniz varsa, dönüşüm projenin yeniden derlenmesini, iletişim yapılandırmasının kontrol edilmesini ve CPU modülünün değiştirilmesini içerir. Daha eski SX-Programmer V3.x/V4.x projelerinde çalışan SPH200/300 kullanıcıları için ise programın tamamen yeniden yazılması gerekecektir.---3. Eski ve yeni Fuji PLC'lerle hangi programlama yazılımları uyumludur? Yazılım uyumluluğu, herhangi bir MICREX geçişinde genellikle en önemli faktördür. Yanlış yazılım sürümünün kullanılması, proje dosyalarını bozabilir veya CPU ile iletişimi tamamen engelleyebilir.SX-Programlayıcı (Eski Sürüm — SPH200/300/500)Genellikle V3.x ile V5.x arasında değişen orijinal SX-Programmer, SPH200 ve SPH300 işlemcilerine mantık kodlarını derleyip indirebilen tek yazılımdır. Windows XP'den Windows 7'ye (32 bit) kadar olan işletim sistemlerinde çalışır. Sanal makine olmadan Windows 10 veya 11'e doğru şekilde yüklenmez. İletişim, NP1W-CN1 kablosuyla RS-232C veya USB-seri adaptörler üzerinden SX veri yolu protokolünü kullanır. Bir SPH200 veya SPH300 hattını sürdürmeniz gerekiyorsa, SX-Programmer V5.2 veya daha yeni bir sürümüne sahip özel bir Windows 7 bilgisayar bulundurun.Standart SX-Programlayıcı (Geçiş — SPH1000/SPH3000M)Standart SX-Programmer V6.x ve V7.x, SPH1000, SPH3000M ve erken SPH5000M ürün yazılımı sürümlerini destekler. Windows 7 ve Windows 10 (64-bit) üzerinde çalışır ve farklı bir proje dosyası formatı (.sxp, eski .sxc yerine) kullanır. V3.x/V4.x'te oluşturulan projeler manuel olarak yeniden oluşturulmalıdır; otomatik dönüştürme aracı yoktur. Bu sürüm ayrıca EtherNet/IP ve PROFINET modülleri için cihaz yapılandırma dosyalarını da tanıttı. Eski sisteminiz T-LINK veya FL-net kullanıyorsa, iletişim parametrelerini sıfırdan yeniden yapılandırmanız gerekecektir.NP (Nano Programlama) Yazılımı (Güncel — SPH5000M)Fuji Electric'in mevcut programlama ortamı olan NP yazılımı, en son bellenime sahip SPH5000M ve SPH3000M işlemcilerini desteklemektedir. Windows 10 ve Windows 11 (64-bit) işletim sistemlerinde çalışır ve yapılandırılmış metin (ST), merdiven diyagramı (LD) ve fonksiyon blok diyagramı (FBD) editörleri sunar. NP yazılımı, SPH200, SPH300 veya SPH500 işlemcilerini hiç desteklemez; bu eski işlemcilere bağlanma girişimleri iletişim el sıkışmasında başarısız olur. NP projeleri, Standart SX-Programmer ile geriye dönük uyumlu değildir.Eski İşlemci | Gerekli Yazılım | Geçiş YoluSPH200/300 | SX-Programmer V3-V5 | Standart SX-Programmer veya NP ile tamamen yeniden yazıldıSPH500 | SX-Programmer V5+ | Standart SX-Programmer V6/V7 → NP'ye dışa aktarSPH1000 | Standart SX-Programmer V6/V7 | NP'de yeniden derle + yeniden doğrulaSPH5000M | NP yazılımı (güncel) | Mevcut platform — geçişe gerek yok---4. Mevcut parçaları taşımanın maliyeti ile kullanılmış parça temin etmenin maliyeti arasındaki fark nedir? Maliyet, rakamların gerçek yüzünü gösterdiği noktadır ve nadiren satıcı broşürlerinin gösterdiği kadar net sonuçlar verir.Kullanılmış Parça Temini — Kısa Vadeli Yolİkinci el piyasasında kullanılmış bir SPH300 CPU (NP1PH-300), durumuna ve revizyonuna bağlı olarak 150 ila 400 dolar arasında değişmektedir. Kullanılmış bir SPH500 CPU ise 350 ila 700 dolar arasındadır. Giriş/çıkış modülleri daha ucuzdur: dijital girişler için 30 ila 80 dolar, analog modüller için 80 ila 200 dolar.Tek bir işlemci değişimi için matematiksel olarak cazip görünüyor. Ancak risk, çalışma süresi bilinmeyen, kontrolsüz koşullarda saklanan ve "güç açıldığında test edildi" dışında hiçbir garantisi olmayan bir bileşen satın almaktır. Alıcıların, pil kontakları aşınmış, yazılım sürümleri sona ermiş veya tezgah testinden geçmiş ancak üç haftalık üretim titreşiminden sonra arızalanmış işlemciler aldığını gördük. Üretim hattınız 7/24 çalışıyorsa ve arıza süresi saatte 5.000 dolardan fazla maliyete neden oluyorsa, kullanılmış bir işlemcinin beklenmedik bir arızası, görünen tüm tasarrufları ortadan kaldırır.Göç — Uzun Vadeli YolBir SPH300'den SPH5000M'ye tam geçişin donanım (CPU, bellek kartı, güç kaynağı, iletişim modülleri) maliyeti genellikle kabin başına 8.000 ila 18.000 dolar arasındadır. Programlama, panel yeniden işleme ve devreye alma işçiliği, program karmaşıklığına bağlı olarak kabin başına 5.000 ila 12.000 dolar daha ekler.SPH500 işlemcili 256 giriş/çıkış noktasına sahip bir gıda işleme ünitesi için tam geçiş maliyeti 15.000 ila 20.000 dolar arasında olmalıdır. T-LINK üzerinde birden fazla SPH300 CPU'ya sahip 512 noktalı bir su arıtma hattı için ise 25.000 ila 40.000 dolar arasında bir maliyet beklenmelidir.Başabaş Noktası HesaplamasıBaşabaş noktası, kritik bir CPU'yu birden fazla kez değiştirdiğinizde gelir. 350 dolara ikinci el bir SPH300 alırsınız, 14 ay çalışır, arızalanır ve 400 dolara bir tane daha alırsınız, ayrıca 150 dolar acil kargo ücreti ödersiniz; toplamda 900 dolara ulaşırsınız ve üçüncü ünitenin daha uzun süre dayanacağının garantisi yoktur. Bu noktada, geçiş maliyeti güvenilirliğe yapılan bir yatırım gibi görünür.MICREX-NX sistemlerini kullanan tesisler için, Fuji artık uyumlu bileşenler üretmediğinden, kullanılmış parçalar tek seçenektir. Geçiş, tüm arka panelin ve G/Ç altyapısının değiştirilmesini gerektirir ve bu da kabin başına maliyeti 30.000 doların üzerine çıkarır.Bölgesel FaktörlerJaponya ve Güneydoğu Asya'da, kullanılmış Fuji MICREX parçaları, daha geniş kurulu taban nedeniyle Kuzey Amerika veya Avrupa'dakinden %15-25 daha ucuzdur. Orta Doğu'da -özellikle BAE, Suudi Arabistan ve Katar'daki gıda işleme tesislerinde- Fuji yedek parçaları, çoğunun Japonya veya Singapur'dan 4-6 haftalık teslimat süreleriyle ithal edilmesi gerektiğinden %30-40 daha yüksek fiyata satılmaktadır.---5. Eski MICREX Sistemleri İçin Yedek Parçaları Nereden Bulabilirim? Fabrika desteği sona erdiğinde, ikinci el piyasası hayati önem kazanır. Mühendisler 2026 yılında Fuji MICREX yedek parçalarını işte buradan temin ediyorlar.Uzmanlaşmış Otomasyon Parçaları TedarikçileriFuji MICREX işlemcileri, giriş/çıkış modülleri, güç kaynakları ve iletişim modüllerinin geniş bir envanteri için en iyi kaynağınız, SPH200, SPH300, SPH500, SPH1000 ve SPH3000M aileleri genelinde yeni ve test edilmiş kullanılmış bileşenleri stoklayan TZ Techio gibi özel bir endüstriyel otomasyon parçaları tedarikçisidir. Bu tedarikçiler genellikle her modülü listelemeden önce test eder ve 30 günlük garanti sunar.Japon Fazla Mal AracılarıNippon Avionics ve Marubun gibi şirketler, Osaka ve Nagoya'daki bölgesel ikinci el eşya depolarıyla birlikte, hizmet dışı bırakılmış Fuji ekipmanları için başlıca dağıtım merkezleridir. Doğrudan satın alırsanız fiyatlar rekabetçidir, ancak Japonca dil bilgisine ve bir nakliye firmasına ihtiyaç duyarsınız. CPU'lar için minimum sipariş miktarlarının 3-5 adet olduğunu göz önünde bulundurun.Açık Artırma PlatformlarıYahoo! Japan Auctions ve Mercari Japan, kullanılmış Fuji MICREX parçaları için en kapsamlı pazarlardır, ancak bunlar için aracı bir satın alma hizmetine (Buyee, FromJapan) ihtiyaç duyulmaktadır. Kullanılmış Fuji PLC parçalarının %60-70'inin uluslararası listelerde görünmeden önce Japonya iç kanalları aracılığıyla el değiştirdiğini tahmin ediyoruz. Bir modül eBay veya Alibaba'ya ulaştığında, genellikle %50-100 oranında fiyat artışına uğramış oluyor.Neler Stoklanmalı?Eski MICREX sisteminizi 3-5 yıl daha çalıştırmayı planlıyorsanız, önceliklendirmeniz gerekenler şunlardır:1. CPU modülü — zaman içinde en çok arıza yapan ve temin edilmesi en zor olan parça.2. Pil yedekleme modülü (CR123A tabanlı) — zamanla rafta kalır ve sessizce arızalanır.3. İletişim modülleri (T-LINK NP1CN1, FL-net NP1CN2) — alternatifi bulunmamaktadır.4. Güç kaynağı modülü — elektrolitik kondansatörler çalışma süresinden bağımsız olarak eskir.---Karar Kılavuzu: Taşınmak mı Yoksa Yedek Parça Tedarik Etmek mi? Bu tabloyu kendi özel durumunuzu değerlendirmek için kullanın. Her bitki için geçerli tek bir cevap yoktur.Faktör | SPH5000M'ye Geçiş | Kullanılmış Parça KaynağıMevcut CPU | SPH500 veya daha yenisi | SPH200/300 veya MICREX-NXG/Ç sayısı | 128+ puan | 128'den az puanHat kritikliği | 7/24 çalışma süresi gerekliliği | Kritik olmayan veya yedek hatDestek penceresi | Garanti ve fabrika desteğine ihtiyaç duyuluyor | Planlanmamış arıza sürelerine tahammül edilebiliyorBütçe ufku | Güvenilirlik konusunda 5+ yıllık yatırım getirisi | 12-18 aylık ufukCoğrafya | Kuzey Amerika, Avrupa, Orta Doğu | Japonya, Güneydoğu Asya (yeterli parça bulunabilirliği)Yazılım durumu | Standart SX-Programmer V6+ yüklü | Eski SX-Programmer V3-V5 sürümü yüklüYedek CPU maliyeti | Yok (yeni) | Tanesi 300 doların altındaRisk toleransı | Düşük — rastgele arızaları kaldıramaz | Yüksek — değişim yapabilir ve toparlanabilirKritik olmayan hatlarda 128'den az I/O noktasına sahip SPH200 veya SPH300 CPU'ları kullanan tesisler için, kullanılmış parça temini önümüzdeki 18-24 ay için savunulabilir bir çözümdür. İki adet yedek CPU, birkaç I/O modülü ve yedek pil stoklayın. Fazlalık piyasasını üç ayda bir takip edin — arz daraldıkça SPH300 CPU fiyatları yılda %8-12 oranında artıyor.Diğer tüm senaryolar için — özellikle Kuzey Amerika, Orta Doğu veya Avrupa'daki SPH500 veya SPH1000 kullanıcıları için — geçiş hesaplamaları SPH5000M'yi daha avantajlı kılıyor. Düzenli ve planlı bir geçiş için zaman daralıyor. Belirli Fuji MICREX yedek parçalarını bulmanız veya yeni-eski stok modüllerin fiyatlarını karşılaştırmanız gerekiyorsa, TZ Techio'daki PLC kategorisine göz atın veya daha geniş endüstriyel otomasyon envanterini inceleyin. Eski donanımlar için güvenilir bir tedarik zinciri veya mevcut platformlara net bir geçiş yolu, planlı bir yükseltme ile acil bir kapatma arasındaki farkı yaratır.-----------------------------------------------------------------------------------------------------------------🏢 TZ Tech Hakkında TZ Tech, endüstriyel otomasyon, elektrik, enstrümantasyon ve telekomünikasyon bileşenlerinin önde gelen tedarikçisidir. Hazır sevkiyata uygun distribütör stoğu tedarikinde uzmanlaşarak, son derece rekabetçi fiyatlar ve kısa teslimat süreleri sunabiliyoruz. Geniş envanterimiz sayesinde, başka yerlerde bulunması zor olan nadir ve üretimi durdurulmuş parçaları bile temin edebiliyoruz. 🛡️ Kalite Taahhüdümüz Kalitenin sizin için en önemli öncelik olduğunu biliyoruz. Her bir parça, tam bir güvenle satın alabilmeniz için sıkı bir eleme ve denetim sürecinden geçmektedir. Eski veya üretimi durdurulmuş parçalar için tam şeffaflığa inanıyoruz ve ürünün durumu hakkında her zaman dürüst ve doğru bir rapor sunacağız. Ayrıca, tüm yeni parçalar 1 yıllık tam garanti kapsamındadır. ✉️ İletişime Geçin  Bir projeniz mi var veya bir parçaya mı ihtiyacınız var? Talebinizi bugün bize gönderin! Ekibimiz, hafta sonları hariç 6 saat içinde hızlı yanıt vermeye kendini adamıştır.
  • WAGO 750 Serisi PLC Programlama: İlk Kez Kullananlar İçin Adım Adım Kılavuz
    WAGO 750 Serisi PLC Programlama: İlk Kez Kullananlar İçin Adım Adım Kılavuz Jul 13, 2026
    İhtiyacınız Olanlar Donanım· WAGO 750-8212 PFC200 kontrol ünitesi (çift Ethernet, 1 GHz Cortex-A8, 512 MB RAM)· WAGO 750-341 4 kanallı dijital giriş modülü (24 VDC sink/source)· WAGO 750-430 4 kanallı dijital çıkış modülü (24 VDC, kanal başına 0,5 A)· WAGO 750-600 uç modülü (zorunlu veri yolu sonlandırması — bu olmadan sistem çalışmaz)· 24 VDC güç kaynağı (UL uyumlu kurulumlar için Sınıf 2 güç kaynağı)· Ethernet kablosu, düz geçişli Cat5e· Windows PC (CODESYS Linux veya macOS'ta çalışmaz)Yazılım· CODESYS 3.5 SP19 veya üzeri (CODESYS Mağazasından veya WAGO web sitesinden indirin)· WAGOAddOn for CODESYS (tüm 750 serisi kontrol cihazları için cihaz açıklama dosyaları)· Ücretsiz bir CODESYS lisansı, başlangıç ​​programlaması için yeterlidir. Üretim ortamlarında ise çalışma zamanı lisansı gereklidir (özellik düzeyine bağlı olarak 150-350 ABD doları).Güç: 750-8212, 24 VDC (20,4–28,8 VDC) ile çalışır. 120 VAC/60 Hz'lik uygulamalar için WAGO 787-1622 DIN raylı güç kaynağı kullanın. 230 VAC/50 Hz'lik uygulamalar için WAGO 787-1661 uygundur. Her ikisi de CE ve UL 508 sertifikalıdır. Adım 1: CODESYS 3.5'i yükleyin. 1. CODESYS 3.5 SP19'u CODESYS Mağazasından veya WAGO portalından indirin.2. Yükleyiciyi yönetici olarak çalıştırın. Tüm varsayılan ayarları kabul edin.3. WAGOAddOn for CODESYS paketini indirip kurun. Bu, 750-8212, 750-8202, 750-810 ve tüm eski kontrolcüler için cihaz açıklamalarını yükler.4. CODESYS'i başlatın. Araçlar → Aygıt Deposu'na gidin ve WAGO PFC200 750-8212'nin listede göründüğünü doğrulayın. Görünmüyorsa, CODESYS'i yeniden başlatın ve Eklenti yükleyicisini tekrar çalıştırın.Sık karşılaşılan sorun: Cihaz açıklama dosyaları hizmet paketine özgüdür. CODESYS SP19'a SP16 için AddOn yüklemek, listelenen hiçbir cihazın görünmemesine neden olur. AddOn sürümünü CODESYS hizmet paketinizle tam olarak eşleştirin.---Adım 2: Yeni Bir Proje Oluşturun 5. Dosya → Yeni Proje'ye tıklayın.6. Standart Projeyi Seçin.7. Projeye `WAGO_Motor_Start_Stop` adını verin. Hatırlayacağınız bir kayıt klasörü seçin.8. Aygıt açılır menüsünden WAGO PFC200 (750-8212) öğesini seçin. PLC_PRG bölümünden Merdiven Mantığı Diyagramı (LD) öğesini seçin.9. Tamam'a tıklayın.Çalışma alanı, sol tarafta kontrol cihazını ve PLC_PRG adlı bir POU'yu gösteren aygıt ağacıyla açılır.---Adım 3: 750 Kontrol Cihazını Yapılandırın Aygıt ağacında WAGO PFC200 (750-8212) üzerine sağ tıklayın ve Aygıt Ekle'yi seçin.· WAGO 750-341 dijital giriş modülünü (bus adresi 1) ekleyin.· WAGO 750-430 dijital çıkış modülünü (bus adresi 2) ekleyin.· Veri yolu ucuna bir WAGO 750-600 uç modülü ekleyin (bu modül, fiziksel veri yolunu yazılımda doğru şekilde modeller).ETHERNET ve fieldbus adreslemesi: 750-8212 varsayılan olarak programlama için ETHERNET kullanır. PROFIBUS ağına entegre ederseniz, ayrı bir kuplöre (örneğin, 750-375) ihtiyacınız vardır ve adresini Ethernet ayarlarında değil, Fieldbus Yapılandırma sekmesinde yapılandırmanız gerekir. İlk kez kullananlar genellikle programlama IP adresini fieldbus istasyon adresiyle karıştırırlar. Bunlar farklı menülerde bulunur.IP adresi: Kontrol ünitesine çift tıklayın, Ethernet sekmesine gidin ve statik bir IP adresi atayın — örneğin, 255.255.255.0 maskesiyle 192.168.1.10. Bunu kontrol ünitesinin kasasına yazın. Her indirme işlemi için buna ihtiyacınız olacak.Ürün yazılımı kontrolü: Kontrol ünitesi düğümündeki Bilgi sekmesini açın. CODESYS 3.5 SP19, 750-8212'de v21 veya daha yeni bir ürün yazılımı gerektirir. v18 veya v19 ile gönderilen kontrol üniteleri, ilk program indirmesinden önce WAGO Ürün Yazılımı Güncelleme Aracı (ayrı indirme) kullanılarak güncellenmelidir. Ürün yazılımı uyumsuzluğu sessiz bir hataya neden olur; indirme tamamlanır, kontrol ünitesi yeniden başlatılır ve eski program bellekte kalır.---Adım 4: Basit Bir Program Yazın — Kilitleme Mekanizmalı Motor Başlatma/Durdurma Üç telli standart bir motor kontrol devresi yazın; bu, PLC'de bir şeyin gerçekleşmesi için düğmeye basmaya eşdeğerdir.PLC_PRG dosyasını açın. Üst panelde şu değişkenleri tanımlayın:`PROGRAM PLC_PRGVARStart_PB : BOOL; (* Başlatma düğmesi — HAYIR, 24 VDC *)Stop_PB : BOOL; (* Durdurma düğmesi — NC, 24 VDC *)Motor_Run : BOOL; (* Motor kontaktör çıkışı *)Aşırı Yük: BOOL; (* Termal aşırı yük rölesi — NC *)DEĞİŞKEN SONU`Değişkenleri G/Ç'ye eşleme: Aygıt ağacında WAGO 750-341'e çift tıklayın. Start_PB'yi %IX1.0'a (kanal 0), Stop_PB'yi %IX1.1'e, Overload'u %IX1.2'ye eşleyin. Ardından WAGO 750-430'a çift tıklayın ve Motor_Run'ı %QX2.0'a eşleyin. Alternatif olarak, açılır menü arayüzü için PLC_PRG G/Ç eşleme tablosunu kullanın.CODESYS'te merdiven mantığı:Alet kutusundan kontakları ve bobinleri basamağa sürükleyin. İki basamak oluşturun.1. Basamak (mühürleme):`Start_PB Motor_Run----| |----------------------( )----Motor Çalıştırma----| |----(Start_PB'ye paralel dallanma)`2. Basamak (seri durdurma ve aşırı yükleme):`Stop_PB Aşırı Yük Motoru Çalıştırma----|/|----------|/|-----------( )----`Kişilere sağ tıklayarak normalde açık (| |) ve normalde kapalı (|/|) arasında geçiş yapabilirsiniz. Start_PB kişisinin altına sağ tıklayıp Dal Ekle'yi seçerek paralel bir dal ekleyebilirsiniz.Mantık şu şekildedir: Start_PB'ye basmak Motor_Run'ı enerjilendirir. Motor_Run, kendi normalde kapalı (NO) kontağı aracılığıyla kendini kilitler. Stop_PB'ye basmak veya Overload'ı tetiklemek devreyi keser ve Motor_Run'ı durdurur. Bu üç telli düzen, doğrudan fiziksel motor başlatıcı kablolamasına karşılık gelir; kodu değiştirmeden PLC'yi gerçek bir kontaktöre karşı test edebilirsiniz.---Adım 5: İndirin ve Test Edin 10. 750-8212 cihazını Ethernet kablosuyla bilgisayarınıza bağlayın.11. Kontrol cihazına güç verin. Başlatma sırasında RUN ve I/O LED'leri yanıp söner. RUN LED'i sabit yanana kadar bekleyin (yaklaşık 30 saniye).12. CODESYS'te Çevrimiçi → Giriş yap'ı tıklayın (veya F11 tuşuna basın).13. "Ağ Yolu Seç" isteminde "Ağı Tara"ya tıklayın. Denetleyici `WAGO PFC200 (750-8212) @ 192.168.1.10` olarak görünür. Bunu seçin ve Tamam'a tıklayın.14. Uygulamayı indirmek için Evet'e tıklayın.15. İndirme işlemi tamamlandıktan sonra kontrol cihazı otomatik olarak ÇALIŞTIRMA moduna geçer.16. Çevrimiçi moda geçin → İzleme Görünümünü Aç/Kapat (F9). Kontak ve bobinler aktif olduğunda merdiven basamakları yeşil renkte vurgulanır.Test dizisi:· 750-341 üzerindeki 1 numaralı pini (Start_PB) anlık olarak 24 VDC'ye kısa devre yapın. İzleme ekranında `Start_PB` yeşil renge döner ve `Motor_Run` enerjilenir.· 2 numaralı pini (Stop_PB) anlık olarak 24 VDC'ye kısa devre yapın. `Stop_PB` yeşil renge döner ve `Motor_Run` sinyali kesilir.· Kilitleme işleminin başarılı olup olmadığını doğrulamak için 3 numaralı pimi (Aşırı Yük) kullanarak işlemi tekrarlayın.Motor_Run devreye girmiyorsa, 750-430 üzerindeki kablolama polaritesini kontrol edin; çıkışlar ortak terminal üzerinden sink/source olarak yapılandırılabilir.---WAGO CODESYS Kurulumunda Sık Karşılaşılan Sorunlar 17. Yazılım uyumsuzluğu. Programı indiriyorsunuz, CODESYS "Uygulama başarıyla indirildi" diyor, kontrol cihazı yeniden başlatılıyor ve hiçbir şey çalışmıyor. 750-8212'deki yazılım, projenin gerektirdiğinden daha eski. Bilgi sekmesini CODESYS SP uyumluluk matrisinizle karşılaştırın. İlk indirmeden önce yazılımı güncelleyin.18. Uç modül eksik. 750-600 olmadan dahili veri yolu asla başlatılmaz. G/Ç LED'i kırmızı renkte yanıp söner. 750-600'ü DIN ray tertibatının sağ ucuna takın.19. Alt ağ uyumsuzluğu. CODESYS yalnızca yerel alt ağı tarar. Bilgisayar 192.168.0.x adresinde, kontrol cihazı 192.168.1.10 adresinde bulunuyor; tarama hiçbir şey bulamadı. Alt ağları eşleştirin veya bilgisayarınızın ağ bağdaştırıcısına ikincil bir IP adresi ekleyin.20. Yanlış G/Ç eşleştirmesi. Start_PB'nin %IX1.0'a (750-341, kanal 0) eşlendiğini ve %IX1.1'e eşlenmediğini doğrulayın. Yer değiştirmiş bir bit yanlış buton okunuyor. Her veri yolu kuplör düğümünde G/Ç Eşleştirme sekmesini kullanın.21. Süresi dolmuş deneme lisansı. 750-8212 üzerindeki CODESYS çalışma zamanı 2 saat boyunca deneme modunda çalışır. Bundan sonra, kontrol cihazı kullanıcı kodunu yürütmeyi durdurur. Devreye almadan önce bir çalışma zamanı lisansı (PFC200 için 250-350 ABD doları) satın alın ve CODESYS Lisans Yöneticisi aracılığıyla etkinleştirin.---İlk Kez Kullananlar İçin Kontrol Listesi · CODESYS 3.5, uyumlu WAGO AddOn sürümüyle birlikte kuruldu.· Kontrol cihazı bellenimi v21 veya daha yeni bir sürüme güncellendi.· Statik IP adresi atanmış ve kaydedilmiştir.· DIN rayına monte edilen 750-600 uç modülü· Aygıt ağacına doğru veri yolu sırasına göre eklenen G/Ç modülleri· Değişkenler tanımlandı ve doğru veri yolu adreslerine eşlendi.· Merdiven mantığı hatasız derleniyor (Mesajlar bölmesinde yeşil onay işareti).· Bilgisayar ve kontrol cihazı aynı alt ağda bulunuyor.· Giriş başarılı — durum çubuğunda yeşil üçgen· Buton testi başarılı: Başlatma işlemi enerji veriyor, Durdurma işlemi devre dışı kalıyor, Aşırı yük devresi çalışıyor.· Çalışma zamanı lisansı etkinleştirildi veya deneme süresi kaydedildi.Sonraki adımlar: Sensör geri bildirimi için analog modüller (750-455, 750-456) ekleyin. Tesis ağı izolasyonu için 750-8212 üzerindeki ikinci Ethernet portunu yapılandırın. Uzaktan izleme için bir WebVisu kontrol paneli kurun. Bir VFD ile iletişim kurmak için Modbus TCP master/slave uygulamasını gerçekleştirin.WAGO 750 serisinin tüm parçaları (kontrol üniteleri, giriş/çıkış modülleri, güç kaynakları ve aksesuarlar) için güncel stok ve fiyat bilgilerini tztechio.com/plc adresinden kontrol edebilirsiniz. CE ve UL işaretli, yeni ve sertifikalı ikinci el WAGO otomasyon donanımlarını stoklarımızda bulunduruyoruz ve gönderime hazırız.--------------------------------------------------------------------------------------------------------------------🏢 TZ Tech Hakkında TZ Tech, endüstriyel otomasyon, elektrik, enstrümantasyon ve telekomünikasyon bileşenlerinin önde gelen tedarikçisidir. Hazır sevkiyata uygun distribütör stoğu tedarikinde uzmanlaşarak, son derece rekabetçi fiyatlar ve kısa teslimat süreleri sunabiliyoruz. Geniş envanterimiz sayesinde, başka yerlerde bulunması zor olan nadir ve üretimi durdurulmuş parçaları bile temin edebiliyoruz. 🛡️ Kalite Taahhüdümüz Kalitenin sizin için en önemli öncelik olduğunu biliyoruz. Her bir parça, tam bir güvenle satın alabilmeniz için sıkı bir eleme ve denetim sürecinden geçmektedir. Eski veya üretimi durdurulmuş parçalar için tam şeffaflığa inanıyoruz ve ürünün durumu hakkında her zaman dürüst ve doğru bir rapor sunacağız. Ayrıca, tüm yeni parçalar 1 yıllık tam garanti kapsamındadır. ✉️ İletişime Geçin  Bir projeniz mi var veya bir parçaya mı ihtiyacınız var? Talebinizi bugün bize gönderin! Ekibimiz, hafta sonları hariç 6 saat içinde hızlı yanıt vermeye kendini adamıştır.
  • PLC nedir? Programlanabilir Mantık Kontrol Cihazlarına Giriş İçin Eksiksiz Bir Kılavuz
    PLC nedir? Programlanabilir Mantık Kontrol Cihazlarına Giriş İçin Eksiksiz Bir Kılavuz May 08, 2026
     giriişPLC (Programlanabilir Mantık Kontrol Cihazı), üretim tesislerinde, makinelerde ve altyapıda elektromekanik süreçleri otomatikleştirmek için tasarlanmış, dayanıklı, endüstriyel sınıf bir dijital bilgisayardır. Normal ticari bilgisayarların aksine, PLC'ler zorlu endüstriyel koşullara dayanacak şekilde üretilmiştir: aşırı sıcaklıklar, nem, toz, elektriksel gürültü ve titreşim.PLC'nin rolü basittir: girişleri okur, programlanmış mantığa dayalı kararlar alır ve çıkışları kontrol eder. Onu bir makinenin veya sürecin "beyni" olarak düşünün; bir düğmeye basıldığında (giriş), PLC ne olması gerektiğine karar verir (mantık) ve bir motoru, vanayı veya göstergeyi etkinleştirir (çıkış).Tarihçe: PLC'ler Neden İcat Edildi?PLC'lerden önce, endüstriyel otomasyon röle panellerine dayanıyordu; bunlar yüzlerce veya binlerce elektromekanik röle, zamanlayıcı ve kontaktörle dolu büyük kabinlerdi. Sorunlar arasında şunlar vardı: herhangi bir değişiklik için fiziksel olarak yeniden kablolama (günler veya haftalar sürüyordu), arıza sürelerine neden olan mekanik aşınma, zor sorun giderme, muazzam alan gereksinimleri ve veri toplama yeteneğinin olmaması.1968'de Bedford Associates (daha sonra Modicon), General Motors'un Hydra-Matic şanzıman fabrikası için ilk PLC'yi (Modicon 084) geliştirdi. Amaç basitti: Üretim değiştiğinde hızlı bir şekilde yeniden yapılandırılabilen programlanabilir bir elektronik sistemle röle panellerini değiştirmek. On yıl içinde PLC'ler dünya çapında röle panellerinin yerini büyük ölçüde aldı.PLC Donanımı: Temel Bileşenler1. CPU (Merkezi İşlem Birimi): PLC'nin "beyni"—kontrol programını çalıştıran, aritmetik ve mantık işlemlerini gerçekleştiren ve iletişimi yöneten bir mikroişlemci. Başlıca özellikleri arasında bellek boyutu, tarama süresi (ms), G/Ç kapasitesi ve iletişim portları (Ethernet, USB, RS-232/RS-485) bulunur.2. Güç Kaynağı: Gelen AC şebeke gücünü (110V/220V AC) CPU ve G/Ç modüllerinin gerektirdiği DC voltajlarına (tipik olarak 24V DC) dönüştürür. Kritik hususlar: güç değeri, kritik uygulamalar için yedeklilik ve giriş voltaj aralığı.3. Giriş Modülleri: Sensörleri ve anahtarları PLC CPU'ya bağlayarak gerçek dünya sinyallerini dijital verilere dönüştürür. Dijital girişler (24V DC) butonları, limit anahtarlarını, yakınlık sensörlerini ve basınç anahtarlarını kabul eder ve yalnızca AÇIK (1) veya KAPALI (0) durumunu gösterir. Analog girişler ise sıcaklık sensörlerini (RTD, termokupl), basınç dönüştürücülerini, debimetreleri ve 4-20mA veya 0-10V gibi sinyallere sahip seviye sensörlerini işler.4. Çıkış Modülleri: CPU'dan komutlar alır ve aktüatörleri kontrol eder. Dijital çıkışlar (24V DC, 120V AC veya röle) solenoid valfleri, kontaktörleri, motor başlatıcıları, gösterge lambalarını ve alarmları kontrol eder. Analog çıkışlar, 4-20mA veya 0-10V gibi standart sinyallerle değişken frekanslı sürücüleri (VFD'ler), oransal valfleri ve servo sürücüleri çalıştırır.5. Rack/Arka Panel: Tüm PLC modüllerini bir arada tutan ve aralarındaki iletişim veri yolunu sağlayan fiziksel altyapı.6. İletişim Arayüzleri: PLC'ler, EtherNet/IP, PROFINET, Modbus TCP/IP, PROFIBUS, DeviceNet, ControlNet, OPC UA ve seri bağlantılar (RS-232/RS-485) dahil olmak üzere protokoller aracılığıyla HMI'lar, diğer PLC'ler, sürücüler ve tesis ağlarıyla iletişim kurar.PLC Nasıl Çalışır? Tarama DöngüsüCPU, programını tarama döngüsü adı verilen sürekli ve tekrarlayan bir döngü içinde yürütür. Her tam döngü dört adımdan oluşur:Adım 1 – Girişleri Okuma: CPU, tüm giriş modülü durumlarını okur ve bunları giriş görüntü tablosuna kaydeder (tipik olarak 1-10 ms).Adım 2 – Programı Çalıştırma: CPU, bellekteki giriş/çıkış görüntü tablolarından okuyarak ve bunlara yazarak, kullanıcı programını birer birer komutlar halinde yürütür.3. Adım – Çıktıları Yazma: Program çalıştırıldıktan sonra, CPU tüm çıktı modüllerini çıktı görüntü tablosundaki değerlerle eş zamanlı olarak günceller.4. Adım – İç İşlemler: CPU, HMI/PLC iletişimi, zamana dayalı işlevler ve teşhis dahil olmak üzere dahili görevleri yerine getirir.Orta ölçekli bir program için tipik tarama süresi 5-20 ms'dir; yüksek hızlı uygulamalar 0,5-1 ms gerektirebilir.PLC Programlama Dilleri: Beş IEC 61131-3 Standardı1. Merdiven Diyagramı (LD) – Özellikle Kuzey Amerika'da en popüler dil. Elektrik röle şemalarına benzeyecek şekilde tasarlanmıştır, bu da elektrikçiler için sezgisel olmasını sağlar. Ayrık mantık ve sıralı kontrol için en iyisidir.2. Fonksiyon Blok Diyagramı (FBD) – Giriş/çıkış bağlantıları olan grafiksel bloklar kullanır. Her blok belirli bir işlevi yerine getirir—PID döngüleri, aritmetik işlemler, mantık kapıları, zamanlayıcılar. Proses kontrolü ve PID döngüleri için en uygundur.3. Yapılandırılmış Metin (ST) – Pascal veya BASIC'e benzer, üst düzey metin tabanlı bir dil. Karmaşık veri işleme, toplu işlem ve gelişmiş durum makineleri için en güçlü dildir.4. Sıralı Fonksiyon Şeması (SFC) – Sıralı süreçleri tanımlamak için kullanılan grafiksel dil; eylemler ve kontrollü geçişlerle adımlar halinde gerçekleşen işlemler. Parti işlemleri ve paketleme makineleri için en uygundur.5. Talimat Listesi (IL) – Montaj diline benzer, düşük seviyeli, metin tabanlı bir dil. Kompakt ve verimli, ancak okunabilirliği daha düşük. Basit, kompakt rutinler ve eski sistemler için en uygunudur.PLC, DCS ve Endüstriyel PC KarşılaştırmasıPLC: Ayrık üretim (bireysel makineler, montaj hatları) için tasarlanmıştır. Hızlı tarama süreleri, dayanıklı donanım. Ölçek: yüzlerce ila binlerce giriş/çıkış noktası.DCS (Dağıtılmış Kontrol Sistemi): Sürekli proses endüstrileri (petrol ve gaz, kimya, enerji üretimi) için tasarlanmıştır. Yüksek yedekliliğe sahip olup proses değişkenleriyle sıkı bir şekilde entegre edilmiştir. Ölçek: binlerce ila yüz binlerce giriş/çıkış noktası.Endüstriyel PC (IPC): Yüksek hızlı veri işleme, görüntü işleme sistemleri ve karmaşık algoritmalar için tasarlanmıştır. PC tabanlıdır, yüksek işlem gücüyle Windows veya Linux işletim sistemlerini çalıştırır.PLC, DCS ve IPC arasındaki sınırlar son yıllarda önemli ölçüde bulanıklaştı.Doğru PLC Nasıl Seçilir?Adım 1: Uygulamayı tanımlayın—tek makine veya tesis genelinde sistem, yüksek hızlı hareket kontrolü ihtiyaçları, güvenlik açısından kritik gereksinimler, mevcut ve gelecekteki G/Ç sayıları.Adım 2: Marka ekosistemini değerlendirin—Allen Bradley Amerika kıtasında, Siemens Avrupa/Asya'da, Mitsubishi Japonya'da ve maliyet hassasiyeti yüksek pazarlarda, ABB ise proses otomasyonunda baskın konumdadır.3. Adım: Yazılım maliyetlerini göz önünde bulundurun—donanım genellikle toplam sahip olma maliyetinin yalnızca %30-50'sini oluşturur; yazılım lisanslaması da aynı derecede pahalı olabilir (Allen Bradley Studio 5000: 5.000-15.000$+).Adım 4: Giriş/Çıkış gereksinimlerini eşleştirin—ihtiyaç duyulan dijital girişleri, dijital çıkışları ve analog sinyalleri hesaplayın ve gelecekteki genişleme için %20'lik bir pay ekleyin.Adım 5: İletişim gereksinimlerini doğrulayın—HMI bağlantısı, tesis ağı entegrasyonu (MES/ERP), sürücü/PLC iletişimi ve uzaktan erişim yeteneği.PLC'nin En İyi Markalarına Genel BakışAllen Bradley (Rockwell Automation)Öne çıkan ürünler:ControlLogix, CompactLogix, MicroLogix, SLC 500Programlama yazılımı:Studio 5000 Logix Tasarımcısıİletişim:EtherNet/IP, ControlNet, DeviceNet, ModbusWeb sitesi:www.rockwellautomation.comSiemensÖne çıkan ürünler:SIMATIC S7-1500, S7-1200, S7-300, S7-400Programlama yazılımı:TIA Portalİletişim:PROFINET, PROFIBUS, Modbus TCP/IP, OPC UAWeb sitesi:www.siemens.comMitsubishi ElektrikÖne çıkan ürünler:MELSEC iQ-R, iQ-F, MELSEC-Q, MELSEC-FProgramlama yazılımı:GX Works3İletişim:CC-Link IE, Modbus TCP/IP, EtherNet/IPWeb sitesi:www.mitsubishielectric.comABBÖne çıkan ürünler:AC500, AC500-eco, AC700Programlama yazılımı:Otomasyon Oluşturucuİletişim:EtherNet/IP, PROFINET, Modbus TCP/IP, CANopenWeb sitesi:yeni.abb.com/plcHoneywellÖne çıkan ürünler:ControlLogix (Honeywell aracılığıyla), Experion PKSProgramlama yazılımı:Deney Stüdyosuİletişim:EtherNet/IP, Modbus, OPC UAWeb sitesi:www.honeywellprocess.comOmronÖne çıkan ürünler:NX1P2, NJ501, CP1H, CP1LProgramlama yazılımı:Sysmac Studio, CX-Programcıİletişim:EtherNet/IP, Modbus TCP/IP, USBWeb sitesi: www.omron-ap.comBu kılavuz eğitim amaçlıdır. Belirli uygulama yönergeleri için, yetkili bir otomasyon mühendisine danışın veya TZ TECH'in teknik satış ekibiyle iletişime geçin. 
  • MODERN ÜRETİMİN TEMELLERİNE HAKİM OLMAK: PLC TEKNOLOJİSİNE KAPSAMLI BİR KILAVUZ
    MODERN ÜRETİMİN TEMELLERİNE HAKİM OLMAK: PLC TEKNOLOJİSİNE KAPSAMLI BİR KILAVUZ Apr 23, 2026
     Modern üretimin çehresi, tek bir cihaz tarafından geri dönülmez bir şekilde değiştirildi: Programlanabilir Mantık Denetleyicisi veya **PLC**. İster Endüstriyel Otomasyonun temellerini araştırıyor olun, ister IIoT (Endüstriyel Nesnelerin İnterneti) entegrasyonuna dair ileri düzey bilgiler arıyor olun, **PLC**'yi anlamak, fabrika ortamının geleceğinde yol almak için temeldir. Bu kılavuz, dünyayı ayakta tutan bu güçlü endüstriyel bilgisayarların mekaniğine, programlamasına ve sorun gidermesine derinlemesine değinmektedir.’Montaj hatları hareket halinde. Evrim: Rölelerden Yazılım Tanımlı Mantığa **PLC**'nin 1960'ların sonlarında piyasaya sürülmesinden önce, endüstriyel kontrol, devasa mekanik röle gruplarına dayanıyordu. Bir üretici üretim sırasını değiştirmek istediğinde, teknisyenlerin binlerce bağlantıyı fiziksel olarak yeniden kablolaması gerekiyordu.—Zaman alıcı, pahalı ve insan hatasına açık bir süreçti.  İlk PLC olan Modicon 084'ün doğuşu, mantığın fiziksel kablolar yerine yazılım aracılığıyla programlanmasına olanak sağlayarak sektörü devrimleştirdi. Bugün, Siemens, Allen-Bradley (Rockwell Automation) ve Schneider Electric gibi küresel liderler bu teknolojiyi en uç noktaya taşıyarak, sadece ikili anahtarlar değil, karmaşık hesaplamalar ve yüksek hızlı iletişim yapabilen güçlü veri merkezleri olan kontrolcüler yarattılar. PLC Programlamasının Şifresini Çözmek: Otomasyonun Dilleri Bu alana yeni giren birçok kişi için **PLC programlama**, teknolojinin en zorlu ancak en ödüllendirici yönüdür. Uluslararası standart IEC 61131-3, Endüstriyel Otomasyon içindeki farklı görevler için uygun beş farklı dil tanımlar. 1. Merdiven Mantığı (LD): Elektrik röle şemalarından esinlenerek oluşturulmuş en ikonik dildir. Son derece görsel olması ve gerçek zamanlı olarak izlenmesinin kolay olması nedeniyle teknisyenler için vazgeçilmezdir.2. Yapılandırılmış Metin (ST): Pascal veya C'ye benzer yüksek seviyeli bir dil. Karmaşık matematiksel algoritmalar ve veri işleme için giderek daha popüler hale geliyor ve geleneksel BT kodlamasına aşina olan yeni nesil mühendisler tarafından tercih ediliyor.3. Fonksiyon Blok Diyagramı (FBD): Bu grafiksel dil, programcıların önceden yazılmış kod bloklarını birbirine "bağlamasına" olanak tanır. **ABB** ve **Honeywell** gibi markalar tarafından proses endüstrilerinde yaygın olarak kullanılmaktadır.4. Sıralı Fonksiyon Şeması (SFC): Gıda üretim tesislerinde parti karıştırma dizisi gibi adım adım gerçekleşen süreçler için idealdir.5. Talimat Listesi (IL): Düşük seviyeli bir assembly dili olup, günümüzde daha az yaygın olmakla birlikte eski sistemlerde hala bulunmaktadır. IIoT Devrimi: Üretim Alanını Üst Kata Bağlamak 2026'daki en önemli trend, OT (Operasyonel Teknoloji) ve BT (Bilgi Teknolojisi)'nin yakınlaşmasıdır. İşte burada **IIoT** devreye giriyor. Modern **PLC** sistemleri artık izole değil. OPC UA ve MQTT gibi protokoller sayesinde, bir **PLC** artık gerçek zamanlı performans verilerini doğrudan AWS veya Azure gibi bulut platformlarına aktarabiliyor. Bu neden önemli? Bir işletme sahibi için bu, "Veriye Dayalı Karar Verme" anlamına gelir. Üretim hattındaki bir **Omron** veya **Keyence** kontrol cihazı, motor sıcaklığında hafif bir artış veya çevrim süresinde milisaniyelik bir gecikme tespit ederse, bu veriler buluttaki yapay zeka tarafından anında analiz edilerek arızanın gerçekleşmeden önce tahmin edilmesi sağlanır. Reaktif bakımdan öngörücü bakıma geçiş, Endüstri 4.0'ın ayırt edici özelliğidir. Profesyonel PLC Arıza Giderme: Sistematik Bir Yaklaşım En gelişmiş sistemlerde bile sorunlar yaşanabilir. Ustaca **PLC sorun giderme**, deneyimli bir mühendisi acemiden ayıran şeydir. Bir makine durduğunda, **PLC** en iyi teşhis aracınızdır. - Donanım Tanılaması: Her zaman fiziksel katmandan başlayın. Güç kaynağını kontrol edin ve CPU üzerindeki "Hata" ışıklarına bakın. **Mitsubishi** ve **Delta** gibi markalar, arızalı bir G/Ç modülünü saniyeler içinde tespit edebilen sezgisel LED göstergelerine sahiptir.- Yazılım İzleme: TIA Portal veya Studio 5000 gibi yazılımlar kullanarak kontrol ünitesine "çevrimiçi" olarak bağlanarak, mantığın gerçek zamanlı olarak nasıl çalıştığını görebilirsiniz. Bir "kademe" yeşil yanmıyorsa, girişi arızalı bir limit anahtarına veya kopmuş bir kabloya kadar takip edebilirsiniz.- Giriş/Çıkışları Zorlama: Bu güçlü ancak tehlikeli bir tekniktir. Bir valfi veya motoru test etmek için bir çıkışı manuel olarak "zorlayarak" açabilirsiniz. Ancak, profesyonel **PLC arıza giderme** güvenlik protokolleri, bunu yapmadan önce hareketli parçaların yakınında hiçbir personelin bulunmadığından emin olmanız gerektiğini şart koşmaktadır.  
  • GÜVENLİK DUVARININ ÖTESİNDE: IIOT VE UÇ BİLİŞİM ÇAĞINDA PLC AĞLARININ GÜVENLİĞİNİ SAĞLAMAK
    GÜVENLİK DUVARININ ÖTESİNDE: IIOT VE UÇ BİLİŞİM ÇAĞINDA PLC AĞLARININ GÜVENLİĞİNİ SAĞLAMAK Apr 16, 2026
    GÜVENLİK DUVARININ ÖTESİNDE: IIOT VE UÇ BİLİŞİM ÇAĞINDA PLC AĞLARININ GÜVENLİĞİNİ SAĞLAMAKEndüstriyel otomasyon radikal bir dönüşüm geçiriyor. Bir zamanlar birbirinden izole "otomasyon adaları" olan yerler, artık küresel bir ağın düğüm noktaları haline geldi. Entegrasyon süreci devam ederken... Programlanabilir Mantık Denetleyicisi (PLC)Bulut tabanlı analitik, benzeri görülmemiş verimlilik seviyelerinin kilidini açarken, aynı zamanda gelişmiş siber tehditlerin de kapısını araladı. Modern mühendisler için, PLC programlamaArtık mesele sadece mantık ve zamanlama değil; endüstriyel casusluk ve fidye yazılımlarının değişen ortamına dayanabilecek, dirençli ve güvenli mimariler inşa etmekle ilgili. Hava Boşluklu Sistemlerden Hiper Bağlantılı Sistemlere GeçişOn yıllardır, bir şeyin başlıca savunması... PLC"Hava boşluğu" olarak adlandırılan şey, fabrika katının internetten fiziksel olarak izole edilmesiydi. Ancak, internetin yükselişiyle birlikte... Endüstriyel Otomasyon4.0 sürümü, hava boşluğunu geçmişte kalmış bir kalıntı haline getirdi. Bundan faydalanmak için IIoT(Endüstriyel Nesnelerin İnterneti) avantajlarından yararlanan, uzaktan izleme ve öngörücü bakım gibi özelliklere sahip kontrol cihazları; şu markalardan temin edilebilir: Siemens, Allen-Bradley, Ve Schneider ElektrikKurumsal Kaynak Planlama (ERP) sistemleri ve bulut tabanlı kontrol panelleriyle iletişim kurmalıdır.Bu bağlantı "saldırı vektörleri" oluşturur. Bir iş istasyonundaki bir güvenlik açığı veya yanlış yapılandırılmış bir VPN, bir saldırganın üretim alanına ulaşmasına olanak tanıyabilir. İçeri girdikten sonra, sistemi değiştirebilirler. PLC programlamaBu durum, ayar noktalarını değiştirebilir veya hatta güvenlik kilitlerini devre dışı bırakarak ekipman arızasına veya üretim duraksamasına yol açabilir.PLC'deki Yaygın Güvenlik Açıklarını AnlamakEtkin bir şekilde uygulamak için PLC arıza gidermeGüvenlik söz konusu olduğunda, zayıf noktaların nerede olduğunu anlamak gerekir. Modbus TCP veya EtherNet/IP'nin ilk sürümleri gibi çoğu eski endüstriyel protokol, güvenlikten ziyade performans için tasarlanmıştır. Genellikle şifreleme ve kimlik doğrulama eksikliği vardır; bu da ağdaki herhangi bir cihazın komut gönderebileceği anlamına gelir. PLC.Modern sistemlerdeki başlıca güvenlik açıkları şunlardır:· Güvenli Olmayan İletişim Protokolleri:"Açık metin" olarak gönderilen veriler ele geçirilebilir veya sahte verilerle değiştirilebilir.· Eski Yazılım Sürümü:Sahadaki birçok kontrol cihazı, bilinen güvenlik açıklarını içeren ve yıllar öncesine ait yazılımlar kullanıyor.· Korunmasız Mühendislik Bağlantı Noktaları:Kullanılan portlar PLC programlamaVe teşhis işlemleri genellikle açık bırakılıyor ve izlenmiyor. · Zayıf Kimlik Bilgisi Yönetimi:Bakım ekibi genelinde kullanılan varsayılan şifreler veya paylaşılan hesaplar.· Derinlemesine Savunma: Çok Katmanlı Bir Güvenlik StratejisiBir fabrikanın güvenliğini sağlamak "çok katmanlı savunma" yaklaşımını gerektirir. Bu, bir güvenlik katmanı başarısız olursa, tehdidi durdurmak için diğerlerinin devreye girmesi anlamına gelen birden fazla güvenlik katmanına güvenmek demektir.1.Ağ Bölümleme ve Mikro Bölümlemeİlk savunma hattı, Endüstriyel Kontrol Sistemi (ICS) ağını standart ofis ağından ayırmaktır. Endüstriyel güvenlik duvarları ve VLAN'lar (Sanal Yerel Alan Ağları) kullanarak, yalnızca yetkili trafiğin iki ağ arasında hareket etmesini sağlayabilirsiniz. PLCve dış dünya. Önde gelen markalar gibi. Phoenix İletişimiVe MoxaBu sınırı yönetmek için özel donanım sağlayın.2.Güvenli Protokollerin Uygulanması (OPC UA ve Ötesi)Eski protokollerden güvenli alternatiflere geçiş hayati önem taşıyor. OPC UA(Open Platform Communications United Architecture - Açık Platform İletişimi Birleşik Mimarisi), güvenli iletişim için altın standart haline gelmiştir. Endüstriyel OtomasyonDijital sertifikaları ve şifrelemeyi destekleyerek şunları sağlar: PLCYalnızca doğrulanmış kaynaklardan gelen komutları kabul eder.3.PLC Donanımının GüçlendirilmesiModern kontrol cihazları, örneğin SiemensS7-1500 veya Allen-BradleyControlLogix 5580, dahili güvenlik özellikleriyle birlikte gelir. Bu özellikler arasında kullanılmayan portları devre dışı bırakma, belirli kullanıcılar için "Salt Okuma" erişimini zorunlu kılma ve tüm değişiklikleri kaydetme yeteneği bulunur. PLC programlama. Siber Güvenlikte PLC Programlamanın RolüGüvenlik sadece bir ağ sorunu değildir; kodunuzu nasıl yazdığınızla başlar. Güvenli PLC programlamaBu uygulamalar son bir güvenlik ağı görevi görebilir. Örneğin, programcılar mantık içinde "Sağlık Kontrolleri" uygulamalıdır. Bir motoru fiziksel olarak imkansız veya tehlikeli bir hızda hareket ettirme komutu alınırsa, kod bu komutu geçersiz kılmalı ve güvenli bir durumu tetiklemelidir.Ayrıca, mühendisler hassas bilgileri doğrudan kodlamaktan vazgeçmelidir. Yapılandırılmış Metin (ST)Şifrelenmiş iletişim bloklarını ele almak, kıdemli otomasyon geliştiricileri arasında giderek artan bir trend haline geliyor. PLC"Uç Cihaz" olarak, verileri buluta göndermeden önce yerel olarak işleyebilir ve temizleyebilirsiniz; bu da üretim sahasından çıkan hassas bilgilerin miktarını azaltır.Siber Olayın Ardından PLC Arıza GidermeBir sistem düzensiz davrandığında, ilk tepki genellikle donanım arızası veya kodlama hatası olup olmadığını kontrol etmektir. Ancak modern PLC arıza gidermeArtık "Siber Adli Bilişim"i de içermesi gerekiyor.Olası bir uzlaşmanın belirtileri şunlardır:· Kontrol cihazının tarama süresinde beklenmedik değişiklikler.· Giriş denemelerinin başarısız olduğunu veya yetkisiz "Yükleme/İndirme" isteklerini gösteren tanı kayıtları.· Fiziksel gerçeklikle uyuşmayan, aralık dışı sensör değerleri.· Düzenli olarak yedekleme yapmak PLC programlamaOlay sonrasında hızlı kurtarma için "Altın Görüntüler"in (kodun doğrulanmış, temiz sürümleri) korunması şarttır. Endüstri Standartları: IEC 62443 Yol Haritasını İzlemekDünya standartlarında bir güvenlik duruşu oluşturmak isteyen şirketler için, IEC 62443Standartlar serisi, temel kılavuz niteliğindedir. Hem satıcılar (örneğin) için kapsamlı bir çerçeve sunar. Honeywellveya ABBEndüstriyel sistemlerin yaşam döngüsü boyunca güvenliğini sağlamak için son kullanıcılar ve üreticiler için de bu standartlara uyulması gerekmektedir. Otomotiv ve ilaç sektörlerindeki üst düzey B2B sözleşmeleri için bu standartlara uyum giderek bir gereklilik haline gelmektedir.İnsan Faktörü: Eğitim ve PolitikaTeknisyen virüslü bir USB belleği fabrikaya takarsa, hiçbir teknoloji fabrikayı koruyamaz. PLCProgramlama portu. Personel eğitimi en kritik bileşendir. Endüstriyel OtomasyonGüvenlik. Her cihazın ve kullanıcının erişim sağlamadan önce doğrulanması gereken "Sıfır Güven" politikası oluşturmak, modern tehditlerin önüne geçmenin tek yoludur.Sonuç: Otomasyon Altyapınızı Geleceğe HazırlamakÇağın derinliklerine doğru ilerledikçe IIoTOtonom üretim ve teknoloji alanındaki gelişmelerle birlikte, BT ve OT (Operasyonel Teknoloji) arasındaki çizgi giderek daha da bulanıklaşacak. PLCArtık "basit" bir kutu değil; herhangi bir kurumsal sunucuyla aynı düzeyde güvenlik gözetimi gerektiren gelişmiş bir bilgisayar.Ağ segmentasyonuna odaklanarak, güvenli PLC programlamaKüresel standartlara bağlı kalarak otomasyon sisteminizi bir kaleye dönüştürebilirsiniz. Siber güvenlik tek seferlik bir proje değil, operasyonlarınızın güvenliğini, güvenilirliğini ve karlılığını yıllar boyunca güvence altına alan, sürekli bir mükemmellik taahhüdüdür.  
  • Sensepoint XCL ve XCD, Endüstriyel Gaz Algılama Paradigmasını Nasıl Yeniden Şekillendiriyor?
    Sensepoint XCL ve XCD, Endüstriyel Gaz Algılama Paradigmasını Nasıl Yeniden Şekillendiriyor? Dec 22, 2025
      Günümüzün derinlemesine entegre endüstriyel güvenlik ve otomasyon ortamında, gaz algılama artık izole bir "alarm cihazı" değil, akıllı fabrikanın güvenlik algılama ağının temel bir düğümüdür. Sensepoint XCL ve XCD serileri, farklı uygulama ortamlarına ve ihtiyaçlarına göre hassas bir şekilde konumlandırılmıştır.   · Sensepoint XCL Serisi: Olağanüstü "Tehlikeli Alan Koruyucusu"   XCL serisi, özellikle 1. ve 2. Bölge tehlikeli alanlar için tasarlanmıştır ve petrol ve gaz, açık deniz platformları ve kimya tesisleri gibi yüksek riskli ortamlar için idealdir. En belirgin özelliği modüler tasarımıdır; sensör başlığı, verici gövdesinden ayrıdır. Bu devrim niteliğindeki tasarım, bakım veya kalibrasyon gerektiğinde, tehlikeli alanlarda karmaşık güç kesme işlemlerine gerek kalmadığı anlamına gelir; önceden kalibre edilmiş sensör başlığı modülünü güvenli bir alana yerleştirmeniz yeterlidir, bu da bakım risklerini, süresini ve maliyetlerini büyük ölçüde azaltır. Katalitik yanma, elektrokimyasal ve kızılötesi sensörler de dahil olmak üzere çeşitli sensörleri destekler ve yanıcı gazları, oksijeni ve çeşitli zehirli gazları algılayabilir ve ATEX, IECEx ve SIL2 gibi katı küresel sertifikaları almıştır.   • Sensepoint XCD Serisi: Esnek "Endüstriyel Sınıf Evrensel Koruyucular"   XCD serisi de aynı derecede güçlüdür, ancak öncelikle atık su arıtma, ilaç, gıda ve içecek ve tüneller gibi Bölge 2 veya daha geniş endüstriyel ortamlar için tasarlanmıştır. Entegre, kompakt bir tasarıma sahip olup olağanüstü maliyet etkinliği ve kurulum esnekliği sunar. Farklı tasarımına rağmen, XCD serisi Honeywell'in kalite ve istikrar konusundaki katı gereksinimlerini miras alarak çeşitli gaz algılama çözümleri sunar ve güçlü parazit önleme yetenekleri ve uzun ömürlü sensörleriyle tanınır.   Özetle, XCL en zorlu tehlikeli ortamlar için tasarlanmış modüler bir çözümdür, XCD ise geniş bir yelpazedeki endüstriyel uygulamaları kapsayan güvenilir ve ekonomik bir seçenektir. Birlikte, patlamaya dayanıklı ana alandan çevredeki endüstriyel alanlara kadar kapsamlı bir gaz güvenliği savunma hattı oluştururlar.   Endüstri 4.0 ve akıllı üretim dalgasında güvenlik artık maliyetle eş anlamlı değil, üretim verimliliğinin, sürdürülebilir işletmenin ve kurumsal sosyal sorumluluğun temel bir tezahürüdür. Hassas ürün konumlandırması ve derin otomasyon entegrasyon yetenekleriyle Honeywell Sensepoint XCL ve XCD gaz dedektörleri, geleneksel güvenlik ekipmanlarından akıllı fabrikaların "güvenlik algılama nöronlarına" dönüşüyor.   Sencepoint XCD Çekirdek Entegrasyon Teknolojisi Özeti   Entegrasyon Elemanları | Sensepoint XCD Tarafından Sağlanan Yetenekler | Otomasyon Sistemleriyle Bağlantı Noktaları   Sinyal Çıkışı | 4-20mA HART / Röle (Alarm) | DCS/PLC için AI ve DI kartları   Dijital İletişim | Modbus RTU (RS-485), bazı modeller Ethernet desteği sunar | DCS/PLC/SCADA, GDS kontrol cihazları için seri veya ağ modülleri   Protokol | Net Modbus kayıt eşleştirmesi (yoğunlaşma, durum, hata kodları) | Yaygın sistemler tarafından kolayca desteklenir   Güç Kaynağı | Döngüsel güç kaynağı veya bağımsız güç kaynağı | Standart endüstriyel güç kaynağı mimarisine uyarlanabilir   Tipik Uygulama Senaryoları   * Petrokimya Tank Çiftliği: XCD yanıcı gazları izler, 4-20mA sinyali DCS'ye bağlanır ve Modbus aynı anda 24 saat kesintisiz izleme için bağımsız bir GDS'ye bağlanır.   * Belediye Atıksu Arıtma Tesisi: XCD, hidrojen sülfür ve yanıcı gazları izler, Modbus RTU aracılığıyla saha PLC'sine bağlanır, PLC fanın başlatılmasını/durdurulmasını kontrol eder ve verileri merkezi kontrol odasındaki SCADA ekranına yükler.   • Yarı iletken fabrikaları: XCD'ler, tesisin BMS'sine veya özel izleme sistemine entegre edilmiş sinyallerle özel gazları izler, alarmları tetikler ve çeker ocakları devreye sokar.   Özetle, Sensepoint XCD, endüstriyel otomasyon entegrasyonunun çok yönlülüğü tam olarak göz önünde bulundurularak tasarlanmıştır. Sadece "bir dedektör" değil, geleneksel DCS'den modern IIoT'ye kadar neredeyse tüm endüstriyel otomasyon mimarilerine esnek bir şekilde entegre edilebilen, kritik güvenlik verilerini eyleme geçirilebilir bilgilere dönüştüren standart bir endüstriyel IoT algılama düğümüdür.   Honeywell'in SENSEpoint XCD serisi gaz dedektörleri, model kodlarıyla tespit edilen gaz türünü, sensör teknolojisini, çıkış yöntemini ve ekranın olup olmadığını açıkça gösteren net bir adlandırma kuralına uymaktadır.   Aşağıda standart modellerinin sınıflandırmaları ve örnekleri yer almaktadır:   --- Standart Model Sınıflandırması ve Örnekleri   1. Tespit Edilen Gaz ve Sensör Teknolojisine Göre Sınıflandırma   Bu, en yaygın sınıflandırma yöntemidir.   Algılama Hedefi Sensör Tipi Standart Model Örneği (Sensör Kodu) Açıklama Yanıcı Gaz Katalitik Yanma SPXCD-CAT Metan ve propan gibi yanıcı gazları %0-100 LEL ile algılar. En yaygın kullanılan modellerden biridir.   Yanıcı Gazlar: Kızılötesi SPXCD-IRC. Ortam gazlarının bulunduğu ortamlarda veya katalitik yanma için uygun olmayan durumlarda (örneğin, oksijen eksikliği) belirli yanıcı gazları tespit etmek için kullanılır.   Oksijen: Elektrokimyasal SPXCD-O2. Genellikle %0-25 hacim aralığında yetersiz oksijeni (oksijen eksikliği) veya aşırı oksijeni (oksijen zenginleşmesi) tespit eder.   Zehirli Gazlar: Elektrokimyasal SPXCD-CO. Karbonmonoksiti tespit eder.   SPXCD-H2S. Hidrojen sülfürü tespit eder.   SPXCD-SO2. Kükürt dioksiti tespit eder.   SPXCD-NO. Nitrik oksidi tespit eder.   SPXCD-NH3. Amonyak tespiti yapar.   SPXCD-H2. Hidrojeni algılar.   SPXCD-CL2. Kloru tespit eder.   Uçucu Organik Bileşikler: PID Fotoiyonizasyon SPXCD-PID. Çevresel izleme veya sızıntı tespiti için düşük konsantrasyonlardaki VOC'leri (benzen, ksilen vb.) tespit eder.   2. Çıkış ve Yapılandırmaya Göre Sınıflandırma   Sensör koduna eklenen bu kod, sensörün kontrol sistemine nasıl bağlanacağını belirler.   Çıktı/Yapılandırma Türü Model Soneki Örnek Açıklama   Temel Analog Çıkış -TX Standart tip, gaz konsantrasyonunu temsil eden 4-20mA analog sinyal sağlar. En temel entegrasyon yöntemidir.   Röleli Analog Çıkış -TXF, 4-20mA'ya dayalı olup, sesli ve görsel alarmları veya küçük cihazları doğrudan kontrol edebilen bir veya iki programlanabilir alarm rölesi (örneğin SPDT kuru kontaklar) içerir.   Yerel Görüntüleme Kodu "D" İçeren Cihaz, gerçek zamanlı konsantrasyon, alarm durumu ve cihaz bilgilerinin yerinde görüntülenmesine olanak tanıyan dahili bir dijital ekrana sahiptir. Örneğin, ekranlı bir katalitik yanma modeli SPXCD-CAT-DTX veya benzer bir varyant olabilir.   Dijital İletişim (Genellikle Standart veya İsteğe Bağlı) Çoğu XCD modeli, analog çıkışa ek olarak veya onun yerine Modbus RTU (RS-485) dijital iletişimini destekler. Protokol aktivasyonu satın alma sırasında onaylanmalıdır.   HART Protokolü - Bazı modeller 4-20mA HART protokolünü destekleyerek analog sinyalleri kesintiye uğratmadan gelişmiş teşhis ve yapılandırma imkanı sağlar.   Tam Model Örnekleri   Sensör kodu ve çıkış kodunun birleştirilmesiyle eksiksiz sipariş modeli oluşturulur:   1. SPXCD-CAT-TXF   • Tespit Edilecek Nesne: Yanıcı gaz (katalitik yanma prensibi)   • Çıkış: 4-20mA + alarm rölesi   • Uygulama: Kimya tesislerinde ve pompa odalarında yanıcı gaz kaçağı izleme; röle doğrudan fanı çalıştırabilir.   2. SPXCD-H2S-DTX   • Tespit edilen madde: Hidrojen sülfür   · Yapılandırma: Yerel ekranla (D)   • Çıkış: 4-20mA   • Uygulama: Atıksu arıtma tesislerinde ve petrol ve doğalgaz sondaj sahalarında H₂S güvenlik izlemesi, saha personelinin verileri okumasını kolaylaştırır.   3. SPXCD-O2-TX   • Tespit Hedefi: Oksijen   • Çıkış: 4-20mA   • Uygulama: Kapalı alanlara (depolama tankları, tüneller, gemi kamaraları) girmeden önce oksijen konsantrasyonunun izlenmesi.   4. SPXCD-CO-TXF (Varsayımsal)   • Tespit Hedefi: Karbonmonoksit   • Çıkış: 4-20mA + Alarm Rölesi   • Uygulama: Otoparklarda, kazan dairelerinde ve metalurji atölyelerinde karbonmonoksit izleme.   Önerilen Anahtar Seçim Adımları   1. Hedef Gazı Belirleyin: Tespit edilecek spesifik gazı belirleyin (örneğin, metan, H₂S, CO, vb.).   2. Ölçüm Aralığını ve Sensörü Doğrulayın: Gaz türüne ve beklenen konsantrasyona bağlı olarak katalitik yanma, elektrokimyasal veya kızılötesi sensör seçin.   3. Çıkış Yöntemini Seçin:   · Konsantrasyon sinyalini DCS/PLC'ye bağlayın → 4-20mA çıkışını (-TX) seçin.   • Yerel bağımsız sesli ve görsel alarmlar veya basit kontrol için → Röle çıkışlı modeli (-TXF) seçin.   • Yerinde sayısal ölçümler için → Ekranlı modeli (D) seçtiğinizden emin olun.   • Çok noktalı ağ iletişimi veya daha fazla veri iletimi için → Modbus RTU işlevinin etkinleştirildiğinden emin olun.   4. Çevresel sertifikaları göz önünde bulundurun: Ürünün kurulum alanına (patlamaya dayanıklı alan, patlamaya dayanıklı olmayan alan) göre gerekli ATEX, IECEx, UL vb. sertifikalarına sahip olup olmadığını doğrulayın.   Önemli Not: Yukarıdaki modeller genel örneklerdir. Honeywell'in resmi sipariş numaraları, güç kaynağı voltajı, sertifikasyon bölgeleri ve kurulum aksesuarları gibi ayrıntıları da içerecek şekilde daha karmaşık ve hassas olabilir.   TZ TeknolojisiEndüstriyel Otomasyon Donanımı TedarikçisiModüller, PCB kartları, sürücüler, motorlar, yedek parçalar vb. Birçok seçenek mevcut, sizi bekliyor, daha iyi bir fiyat almak için sormaktan çekinmeyin!!! Bou L Satış Uzmanı Bou.l@tztechautomation.com+86-175 5077 6091
  • RS-485 İletişiminin Anlaşılması
    RS-485 İletişiminin Anlaşılması May 13, 2024
    Giriiş: RS-485 veri aktarımı için standart bir protokoldür. Güvenilir, yüksek hızlı, gerçek zamanlı, çok düğümlü bir veri iletişim ağı bağlantısı kurmak için kullanılabilir. RS-485 aynı zamanda TIA-485 olarak da adlandırılır. RS-485, seri haberleşme sistemlerinde kullanılan sürücü ve alıcıların elektriksel özelliklerini tanımlayan bir standarttır. RS485, endüstriyel kontrol sistemlerinde yaygın olarak kullanılır ve tek bir ağ üzerinde 32'ye kadar cihazı işleyebilir. RS-485, endüstriyel otomasyonda PLC'leri, değişken frekanslı sürücüleri, DCS'yi vb. izlemek ve kontrol etmek için yaygın olarak kullanılır. Bu makale esas olarak RS-485 iletişiminin temel prensiplerini, özelliklerini, kablolamasını ve pratik uygulama örneklerini tanıtacaktır.   RS-485 iletişiminin temel prensipleri: RS-485, çok düğümlü iletişime olanak tanıyan asenkron bir seri iletişim protokolüdür. RS-485 iletişimi, bilginin iki kablo (genellikle A ve B olarak adlandırılır) üzerinden gönderilen iki tamamlayıcı sinyal üzerinden iletildiği diferansiyel sinyalleşmeye dayanır. Bilgiyi ileten şey, bireysel kablo ile toprak arasındaki voltaj değil, iki kablo arasındaki voltaj farkıdır. Bu, RS-485 sistemlerini ortak mod gürültüsüne karşı oldukça dirençli hale getirir. Ve iletim mesafesini ve iletim hızını artırabilir. RS-485 protokolü, bir ana düğümün 32'ye kadar bağımlı düğümle iletişim kurabilmesini ve her düğüm arasındaki iletişimin ana düğüm aracılığıyla koordine edilmesini şart koşar.   RS-485 iletişiminin özellikleri: RS-485 iletişimi yüksek hız, güvenilirlik, kararlılık, gerçek zamanlı ve düşük maliyetli özelliklere sahiptir. RS-485 çok düğümlü iletişimi desteklediğinden karmaşık sinyal iletme mekanizmalarına olan ihtiyacı ortadan kaldırır ve ağın genişletilmesini kolaylaştırır. RS-485 protokolü standartlaştırılmış olduğundan uyumluluk sorunları önlenebilir. Ayrıca diferansiyel iletim teknolojisinin uygulanması nedeniyle RS-485 iletişimi, elektromanyetik girişime karşı yüksek anti-parazit özelliklerine sahiptir. Aynı zamanda RS-485 iletişimi, iletişim mesafesi 1,2 kilometreye ulaştığında iletişimin istikrarını ve güvenilirliğini sağlayabilmektedir. RS-485 sinyalleri onay alınmadan iletilir. Diferansiyel sinyallerdeki kesintiler veya girişimler, verileri tekrarlanmadan veya alınmadan bozabilir; bir "ateş et ve unut" sistemi.   RS-485 kablolaması: RS-485'in kablolaması aşağıdaki şekilde gösterildiği gibi bükümlü çift mekanizmasını gerektirir. Pozitif ve negatif bir çift veri hattından oluşan bükümlü bir çift döşenir. Aynı zamanda, RS-485 iletim için diferansiyel sinyaller kullandığından, iki veri hattı için ek bir ortak sinyal zemini de sağlamamız gerekir. Diğer parazit sinyallerinden kaynaklanan paraziti önlemek için kablolamanın ortasına RS-485 parazite dayanıklı zayıflatıcı ekleyebiliriz.   RS-485 iletişim kutusu: Bir ana ve iki yardımcı cihazdan oluşan basit bir RS-485 ağı örneğini ele alalım. Boşta durumu: İletim yapan herhangi bir cihaz olmadığında hat boşta durumdadır. Bu durumda A hattı ile B hattı arasındaki fark voltajı sıfırdır. Master İletim: Master veri göndermek istediğinde A ve B hatları arasındaki voltaj farkını değiştirir. Örneğin, "1", A'nın B'den daha yüksek bir gerilime sahip olduğu anlamına gelebilir ve "0", B'nin A'dan daha yüksek bir gerilime sahip olduğu anlamına gelebilir. Slave ne alacak: Slave dahil ağdaki tüm cihazlar, A ve B hatları arasındaki voltaj farkını sürekli olarak izleyecektir. Bir değişiklik tespit ettiklerinde bunu bir veri olarak yorumluyorlar. Slave Yanıtı: Master, Slave'den yanıt gerektiren bir komut gönderirse, Slave, Master iletimi tamamlayana kadar bekleyecek ve ardından yanıtını göndermek için A ve B hatları arasındaki voltaj farkını değiştirecektir. Master Alımı: Master cihaz, köle cihaz gibi sürekli olarak A ve B hatları arasındaki voltaj farkını izler, böylece yanıtı köle cihazdan alır. Boş duruma dönüş: Tüm veriler iletildikten sonra hat boş durumuna döner ve A ile B hatları arasındaki gerilim farkı sıfır olur. Bu sayede RS-485 ağı üzerinden veri ileri geri gönderilebilmektedir. Ağdaki tüm cihazların voltaj farklılıklarını bit olarak yorumlamak için aynı mantığı kullanması gerektiğine dikkat etmek önemlidir (örneğin, B'den daha yüksek bir voltaja sahip olan A, "1"i mi yoksa "0"ı mı temsil eder). Birden fazla cihazın bulunduğu bir ağda, her cihazın, hat üzerindeki trafiği ne zaman dinleyeceğini ve ne zaman göz ardı edeceğini bilmesi için benzersiz bir adrese sahip olması gerekir. Bu genellikle Modbus veya Profibus gibi RS-485 üzerinden kullanılan bir protokol tarafından gerçekleştirilir. Örneğin Modbus ağında master tarafından gönderilen her mesaj hedef cihazın adresiyle başlar. Cihazlar adreslerini içeren bir mesaj gördüklerinde mesajı işlemeleri ve muhtemelen bir yanıt göndermeleri gerektiğini biliyorlar. Adres kendi adresinizle eşleşmiyorsa mesaj dikkate alınmaz.   Özetle: TCP/IP, USB, I2C ve diğer protokollerle karşılaştırıldığında, RS-485'in iletim hızı çok hızlı olmasa da benzersiz avantajlara sahiptir: çok düğümlü iletişimi gerçekleştirebilir, güçlü anti-parazit yeteneğine sahiptir ve uzun iletişim süresine sahiptir. mesafe. Bu özellikler başka hiçbir protokolün karşılaştırılamayacağı niteliktedir. Endüstriyel kontrol, otomasyon ve diğer alanlarda yaygın olarak kullanılan bir iletişim protokolü olarak RS-485'in gelecekte kullanım için hala geniş beklentileri vardır.   TZ Tech endüstriyel Otomasyon Donanım tedariği, Modüller, PCB Kartlar, Sürücüler, Motorlar, Yedek parçalar vb. Birçok Mevcut sadece sizi bekliyor, daha iyi bir anlaşma almak için sormaya çekinmeyin!!! Bou L Satış Uzmanı Bou.l@tztechautomation.com+86-175 5077 6091  
1 2 3 4 5
Toplamda 5sayfalar
Abone

Lütfen okumaya devam edin, gelişmelerden haberdar olun, abone olun ve düşüncelerinizi bize bildirmenizi bekliyoruz.

göndermek
telif hakkı 2026 @ TZ TECH Co., LTD. .Her hakkı saklıdır Sorumluluk reddi beyanı: Bu web sitesinin ürün üreticisinin yetkili distribütörü veya distribütörü değiliz. Ürün, doğrudan fabrikadan veya yetkili satıcılardan temin edilebilenden daha eski tarih kodlarına sahip olabilir veya daha eski bir seri olabilir. Şirketimiz bu ürünün yetkili distribütörü olmadığı için, Orijinal Üreticinin garantisi geçerli değildir. Birçok DCS PLC ürününde firmware zaten kurulu olsa da Şirketimiz, bir DSC PLC ürününün firmware'e sahip olup olmayacağına dair herhangi bir beyanda bulunmaz ve , ürün yazılımı varsa, ürün yazılımının uygulamanız için ihtiyaç duyduğunuz revizyon düzeyinde olup olmadığı. Şirketimiz aynı zamanda ürün için ürün yazılımını şirketimizden, distribütörlerinden veya başka herhangi bir kaynaktan indirme veya başka şekilde edinme yeteneğiniz veya hakkınız konusunda da hiçbir beyanda bulunmaz. Şirketimiz aynı zamanda ürüne bu tür bir ürün yazılımını yükleme hakkınız konusunda da herhangi bir beyanda bulunmaz. Şirketimiz sizin adınıza ürün yazılımı almayacak veya tedarik etmeyecektir. Ürün yazılımının edinilmesi veya kurulmasıyla ilgili herhangi bir Son Kullanıcı Lisans Sözleşmesinin veya benzer belgenin şartlarına uymak sizin yükümlülüğünüzdür.

site haritası | Blog | XML | Gizlilik Politikası

mesaj bırakın

mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı öğrenmek istiyorsanız, lütfen buraya bir mesaj bırakın, size en kısa sürede cevap vereceğiz.
göndermek

Ev

Ürünler

whatsApp

temas etmek

ÇEREZ AYARLARINIZ

Ayrıca, izninizle, ziyaretinizi slOC ile daha kişisel bir etkileşim haline getirmek için çerezler yerleştirmek istiyoruz. Bunun için analitik ve reklam çerezleri kullanıyoruz. Bu çerezler sayesinde biz ve üçüncü taraflar, super-instrument.com içindeki ve dışındaki internet davranışınızı takip edebilir ve toplayabiliriz. Bununla biz ve üçüncü taraflar super-instrument.com'u ve reklamları ilginize göre uyarlıyoruz. Kabul Et'i tıklatarak bunu kabul etmiş olursunuz. Reddederseniz yalnızca gerekli çerezleri kullanırız ve ne yazık ki herhangi bir kişiselleştirilmiş içerik almayacaksınız. Daha fazla bilgi edinmek veya gelecekte onayınızı değiştirmek için lütfen Çerez politikamızı ziyaret edin.

Accept and continue Decline cookies